
本文目录
蜗轮蜗杆的传统配对是铜对钢。换成 PEEK 对钢,重量降一半,噪声也降。
但换材料之前,要先把「寿命账」算清。
铜的问题
铜蜗轮的优点是承载高、导热好。缺点是重、要铸造或切削、成本随铜价走。
铜对钢的配对,需要润滑油。油膜破了,铜会磨,磨下来的铜粉还会污染油。
小模数、低转速的减速机,铜的优势用不上,反而背了重量与成本的包袱。
PEEK 的思路是用工程塑料替铜,靠自润滑与低摩擦系数,减少对油的依赖。
这不是所有场合都能换。载荷大、转速高的蜗轮,铜仍然是首选。
减速机的选材还要看启动工况。启动扭矩是额定的两倍以上,塑料蜗轮的齿根要按启动算。
频繁正反转的场合,塑料蜗轮的寿命下降明显。齿面的摩擦方向反复变,磨耗加快。
背隙也是选材的判据。塑料蜗轮的热膨胀比铜大,温升后背隙会变,精密的减速机要留补偿。
补偿的办法有两种:结构上留可调中心距,或者选热膨胀更小的牌号。前者通用,后者成本高。
蜗杆的螺旋角也要跟收缩一起看。塑料蜗轮的齿向偏差会把载荷集中到齿的一端。
载荷集中的表现是那一端的磨耗特别快,跑几百小时就出现台阶。拆开一看很明显。
所以跑合试验要分点测。只测总的齿厚变化,看不出载荷集中。
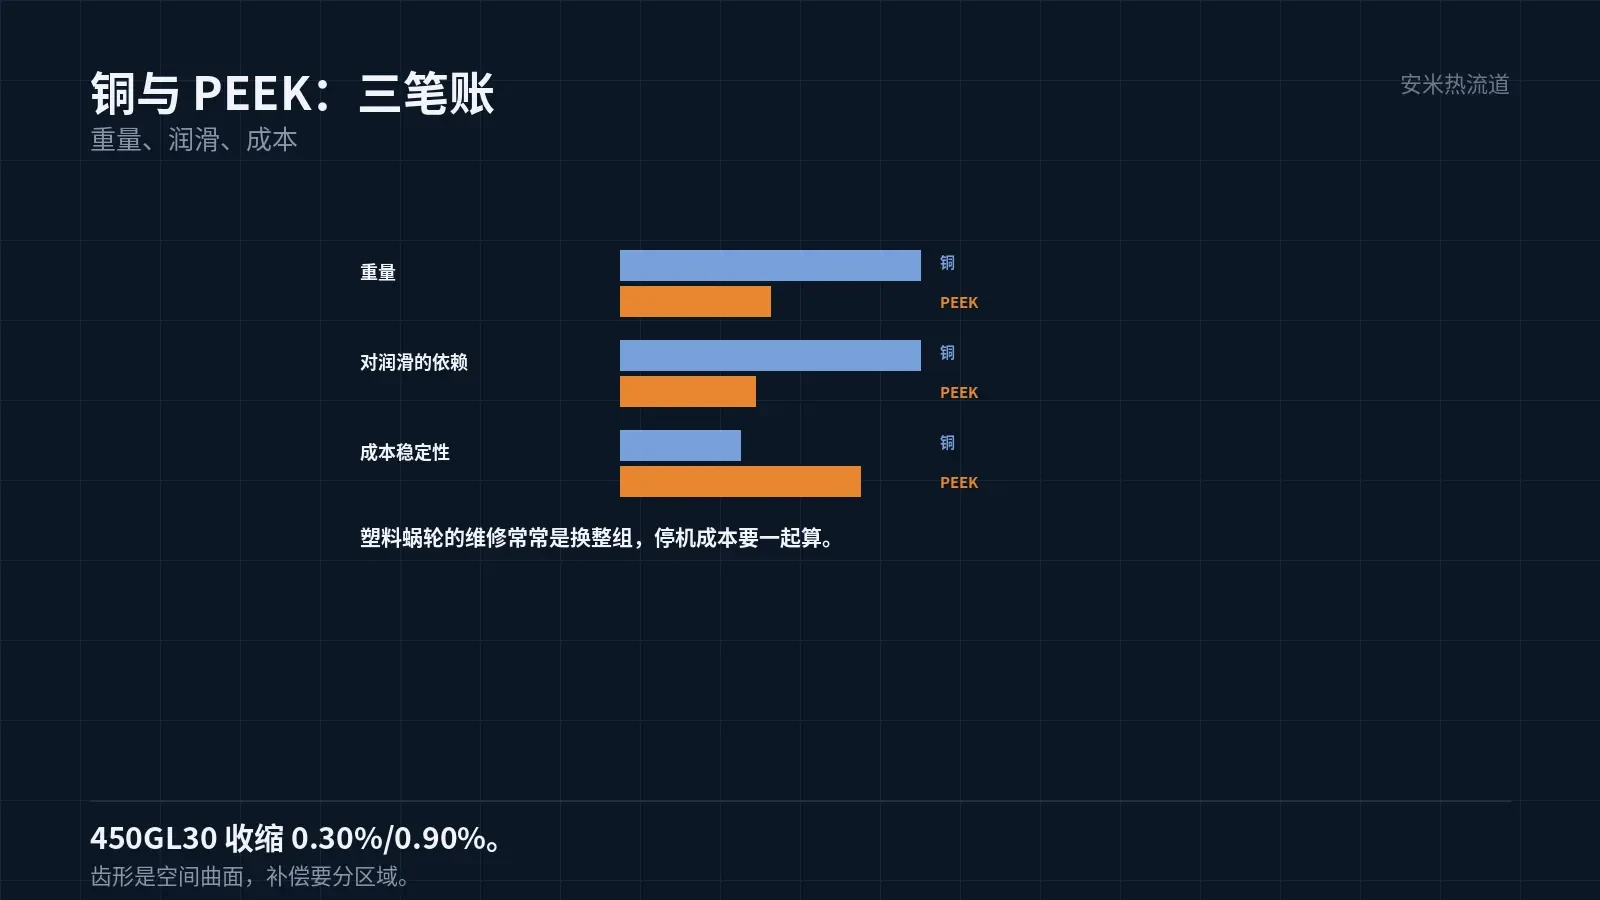
还有一个现实因素:铜蜗轮的维修是换件,塑料蜗轮的维修常常是换整组。停机成本要一起算。
所以换材料之前,要把「采购成本」与「全生命周期成本」两本账分开算,再合起来看。
PEEK 在传动上的三个数
第一是摩擦系数。PEEK 加玻纤或者加碳纤的牌号,摩擦系数比未增强的低,磨耗也小。
第二是耐温。减速机的油温能到 100℃ 以上,PEEK 的长期使用温度在 250℃ 上下,余量足够。
第三是尺寸。PEEK 的 450GL30 收缩 0.30%/0.90%,方向差 3 倍。蜗轮的齿形精度靠模具补。
三个数里,第三个最难。蜗轮的齿形是空间曲面,收缩方向不一致,补偿要分区域做。
所以 PEEK 蜗轮的模具,通常要修两到三轮,才把齿形调到可接受。
寿命怎么算
寿命的核心是「磨耗率 × 运行时间」。磨耗率取决于载荷、速度、润滑、配对表面。
PEEK 对钢的磨耗率,在油润滑下很低;在干摩擦下明显上升。所以「能不能干跑」是关键问题。
干跑的场合,要用加了润滑剂(PTFE、石墨)的牌号,或者降低载荷。
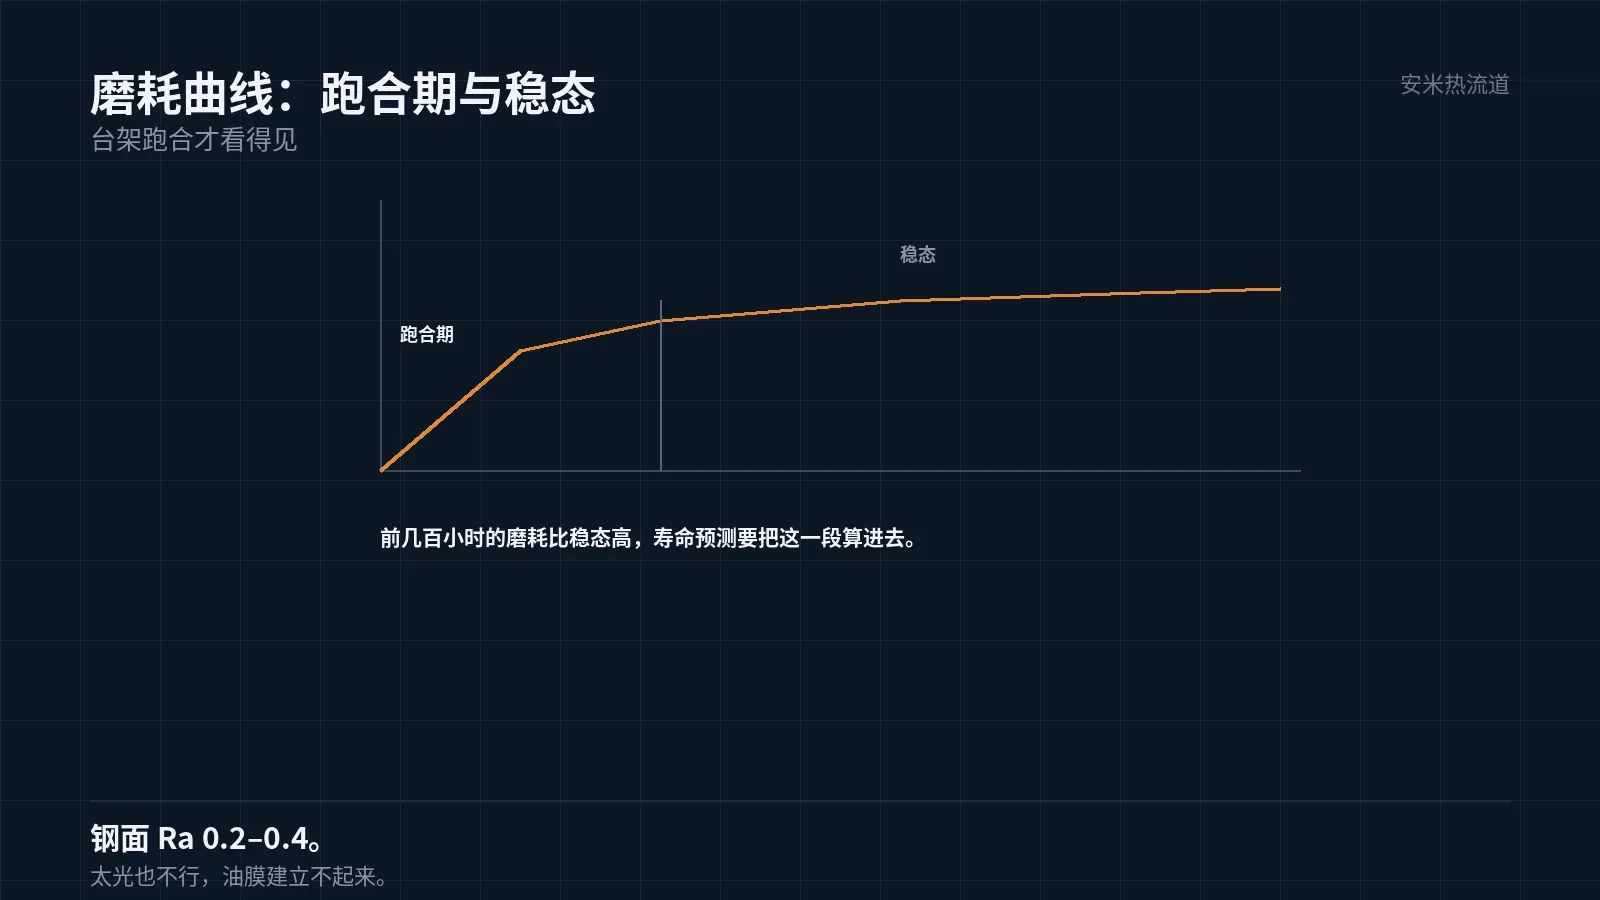
寿命的验证,用台架跑合最可靠。跑几百小时,定期测齿厚与侧隙,画出磨耗曲线。
只按材料的磨耗数据推算,往往会算得过于乐观。因为实际工况的载荷分布不均匀。
配对与表面
PEEK 对钢的配对,钢的表面粗糙度要控。Ra 0.4 以下,磨耗明显下降。
钢的表面太光也不行。太光,油膜建立不起来,反而进入边界润滑。
常用的做法是钢面磨到 Ra 0.2–0.4,再跑合一段时间,形成稳定的表面。
PEEK 自身也要跑合。新件的表面有加工痕迹,跑合后磨耗率会下降。
这一条在寿命预测里要算:前几百小时的磨耗,比稳态时高。
成型:高温的代价
PEEK 的 650G 牌号:后段 375℃、中段 380–385℃、前段 390℃、喷嘴 395℃,模温 170–200℃。
机筒加热能力要 400℃ 以上。普通机台打不了,设备是第一道门槛。
模温 200℃ 的模具,水路要用高温油。水温不够,模温上不去,结晶不完全。
干燥 120–150℃、3–5 小时。不干燥,熔体带水,件表面出银纹,齿面精度也受影响。
脱模要慢。高温模的件软,顶快了会变形,齿形就废。
什么场合值得
三个条件:载荷中等以下、转速不高、润滑条件一般。满足两个,就值得考虑换 PEEK。
载荷大、转速高的场合,铜或者渗碳钢更合适。用 PEEK 会早期失效。
还有一个条件是批量。PEEK 的模具与设备投入高,批量太小摊不平。
所以「以塑代铜」不是技术炫耀,是算账。算得过才换,算不过就保持原方案。
把模数、载荷、转速、润滑方式、油温发来,我们按工况与结构核一遍,确认后再报价格。
按材料与缺陷匹配

扫码登记