
本文目录
线对板是通用品类,绝大多数项目用 PA9T、PA46、PPS 就够。PEEK 出现在这个品类上的项目不多,但每一个都有明确的理由。
这篇不讲 PEEK 有多好,讲它在什么条件下才真正可行,以及在这些条件下需要付出什么。
前提一:温度超过 150℃ 且是长期
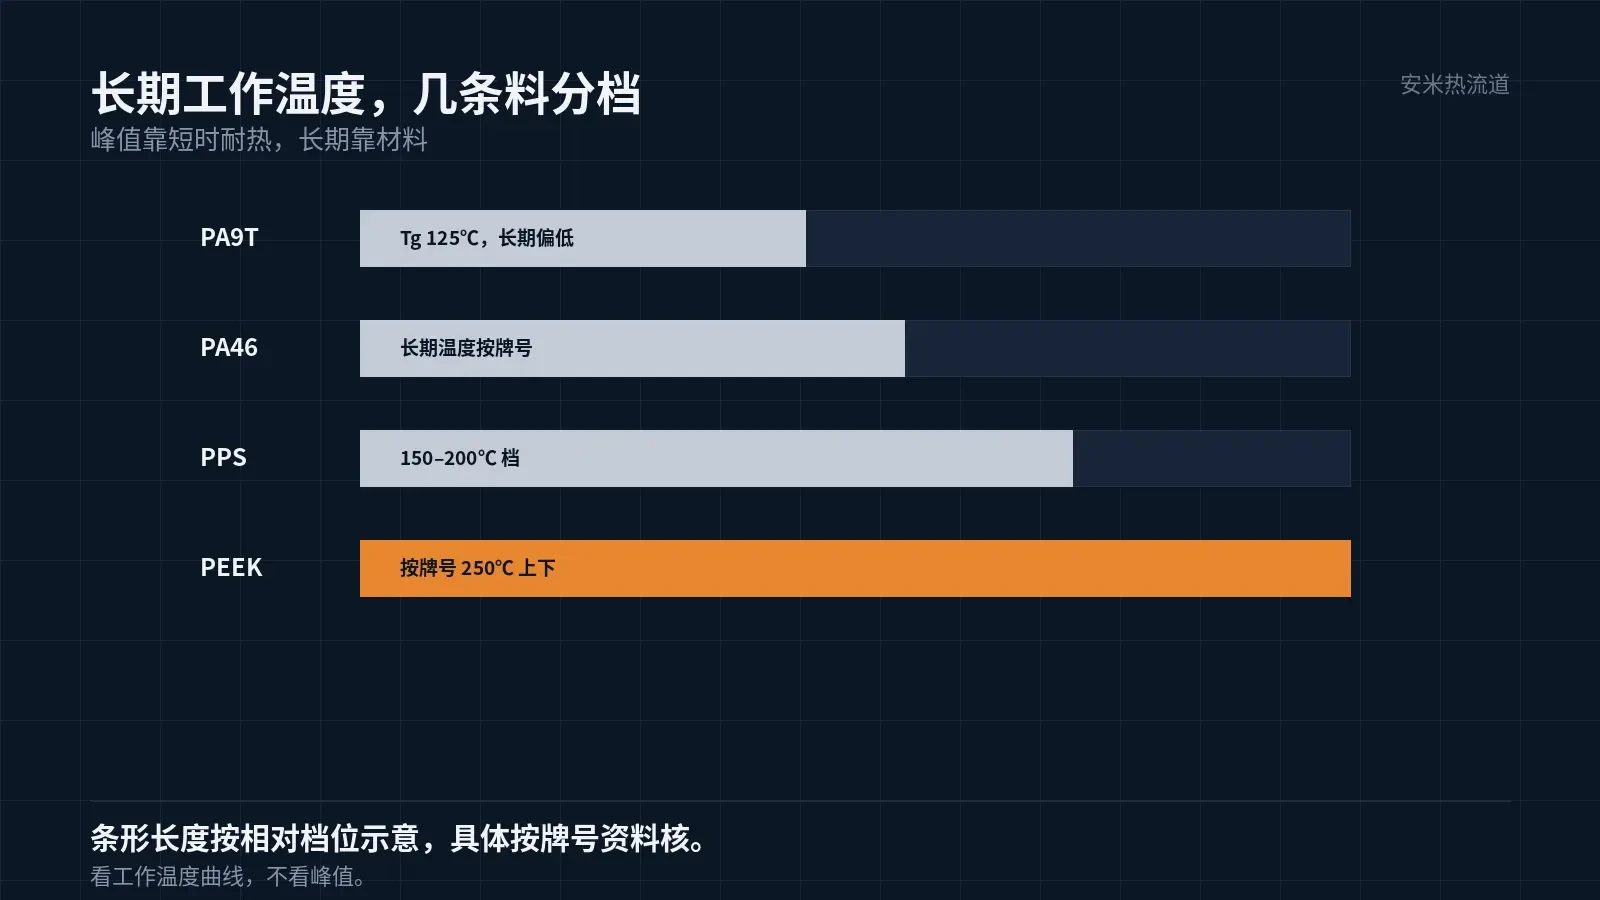
PPS 的长期使用温度在 150–200℃ 这一档,PA46 与 PA9T 更低。件如果长期工作在 180℃ 以上,可选的材料就不多了。
PEEK 的熔点 343℃,长期使用温度按牌号在 250℃ 上下。这个余量是它在线对板上最硬的理由。
注意「长期」两个字。短时峰值 200℃(比如过炉、靠近热源),PPS 能扛;持续 180℃ 工作一万小时,PPS 会老化。
判断这一项,要看客户给的工作温度曲线,不是看峰值。峰值靠短时耐热,长期靠材料本身。
前提二:化学环境
线对板在汽车、工业、医疗上会遇到油、清洗剂、消毒剂。PPS 对部分清洗剂敏感,长期接触会应力开裂。
PEEK 的耐化学性在热塑性塑料里是第一档,几乎不溶于常见溶剂。医疗的反复消毒、汽车的油路附近,这一项很关键。
但耐化学性也要看具体介质。强酸、强氧化性介质,PEEK 也不是万能。选型时要把介质清单拿来,逐项核。
这一项没有通用的答案,只有具体的核证。写「耐化学性好」是空话,写「耐哪种介质」才有用。
前提三:尺寸的长期稳定
PEEK 的吸水率极低、蠕变小。在高温加持续载荷的条件下,件的尺寸几乎不动。
线对板的保持力靠端子与塑件的配合,尺寸一动,力就变。长期高温下,PPS 与 PA46 都会有蠕变,PEEK 的量最小。
这一项与前提一有重叠:如果工作温度不高,蠕变不是问题,PEEK 的这项优势用不上。
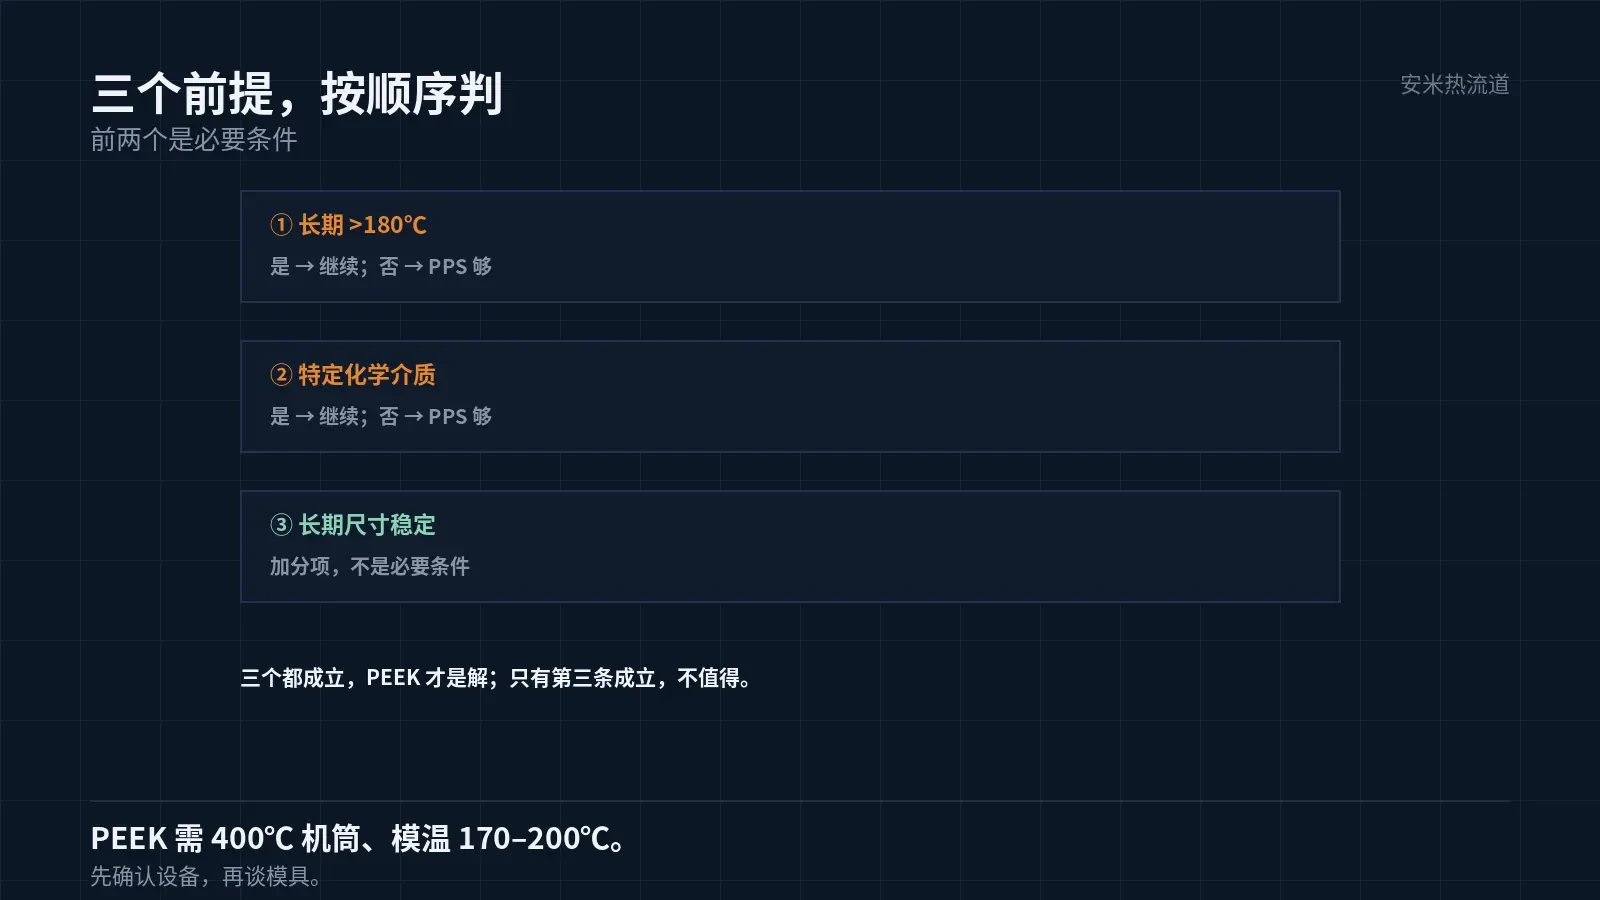
三个前提里,前两个是必要条件,第三个是加分项。三个都成立,PEEK 才是解;只有第三个成立,不值得。
代价:设备、成型周期、良率
PEEK 的加工温度高:喷嘴 395℃、料筒 375/380–385/390℃、模温 170–200℃、干燥 120–150℃×3–5h,机筒加热能力要 400℃。
很多现役机的机筒上不到 400℃,这是第一道门槛。上不去,方案不成立,谈模具没有意义。
模温 170–200℃ 让周期变长。线对板的件比板对板大,周期差距更明显。产能要按新成型周期重算,不能沿用旧报价。
良率也要按新料重估。PEEK 的窗口窄、模温高,薄壁与厚壁并存的线对板,首件调试的轮次会比 PPS 多。
浇口与热流道
PEEK 是 SD、VG、PVG 可用、TP 不行。线对板的腔数少、件较大,VG 与 PVG 的流通能力更有优势。
热流道要按 395℃ 设计,加热功率留余量。PEEK 的熔体黏度高,多腔模的压降大,平衡要重新做模流。
浇口直径不能按 PPS 的经验给。小了剪切高、玻纤打断、浇口附近脆;大了痕迹大、断料不干净。按件重与腔数核。
停机要清料。PEEK 在高温下停留久了会降解,降解后的料颜色变深、流动性变差。清机用料与流程要写进作业文件。
验证:先算账再打样
第一组做长期老化:按工作温度做 500h、1000h 的加速试验,测尺寸与力学保持率。第二组做介质浸泡:按介质清单逐项泡,测重量变化与强度。
第三组做插拔寿命:高温下的插拔,比常温更能暴露问题。PEEK 的优势在这一组最明显。
打样之前先算账:料价、成型周期、良率三项加起来,PEEK 方案的成本往往是 PPS 的两到三倍。这个差价要靠件的寿命要求来摊。
如果算下来差价摊不平,还有一条中间路线:本体用 PPS、锁扣或受热部位用 PEEK 的双料方案。代价是多一套模与一道装配。
双料方案在汽车上常见,但线对板的件小,双料往往不划算。要不要走这条,按批量与公差要求定。
还有一个变量常被漏:认证。医疗与汽车的件换材料要重做认证,这一项的时间成本往往高过料价差。选型时先问认证周期。
把工作温度曲线、介质清单、插拔次数、现有设备最高机筒温度发来,我们先判断三个前提成不成立,再核浇口方案,确认后报价格。
按材料与缺陷匹配

扫码登记