
本文目录
线对板连接器的锁扣,是整件里最薄、受力最反复的地方。插拔一次,锁扣弯一次;客户端的插拔次数,动辄几千次。
PA9T 的韧性比 PPS 好,耐弯折,按理说锁扣用它最合适。但现场常有「前两批好、第三批松」的反馈。这篇讲这个时间差。
锁扣靠的是一点弹性
锁扣的结构是一块薄片,前端有个凸起,插进去时凸起被顶开、回弹卡住。整个过程靠的是材料的弹性回复。
弹性回复取决于两件事:材料的模量与件的实际尺寸。模量是材料给的,尺寸是模具与收缩给的。
PA9T 加 35% 玻纤,模量够,弹性回复也好。所以首件测试的插拔力通常很漂亮。问题出在尺寸这一项——它会随吸湿变。
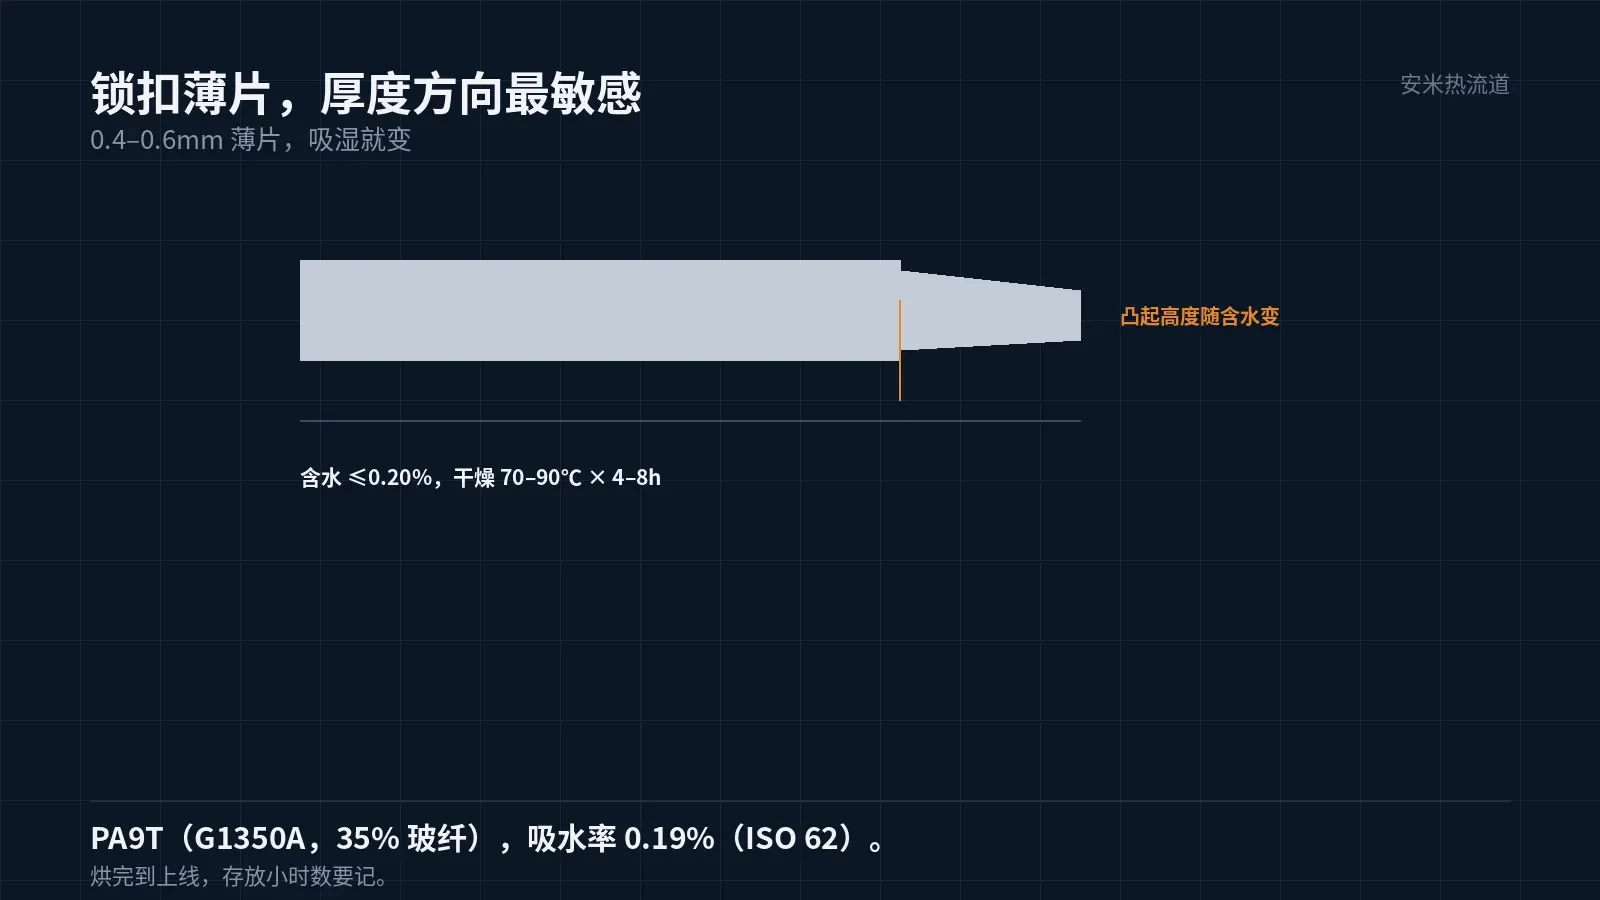
PA9T 的吸水率 0.19%(ISO 62),数值不高,但锁扣薄片的厚度只有 0.4–0.6mm,吸湿速度快,尺寸变化也直接。
吸湿之后的两个方向
吸湿让件微微膨胀。锁扣的凸起高度因此变大,插进去更紧;锁扣根部与本体之间的间隙变小,回弹空间被压缩。
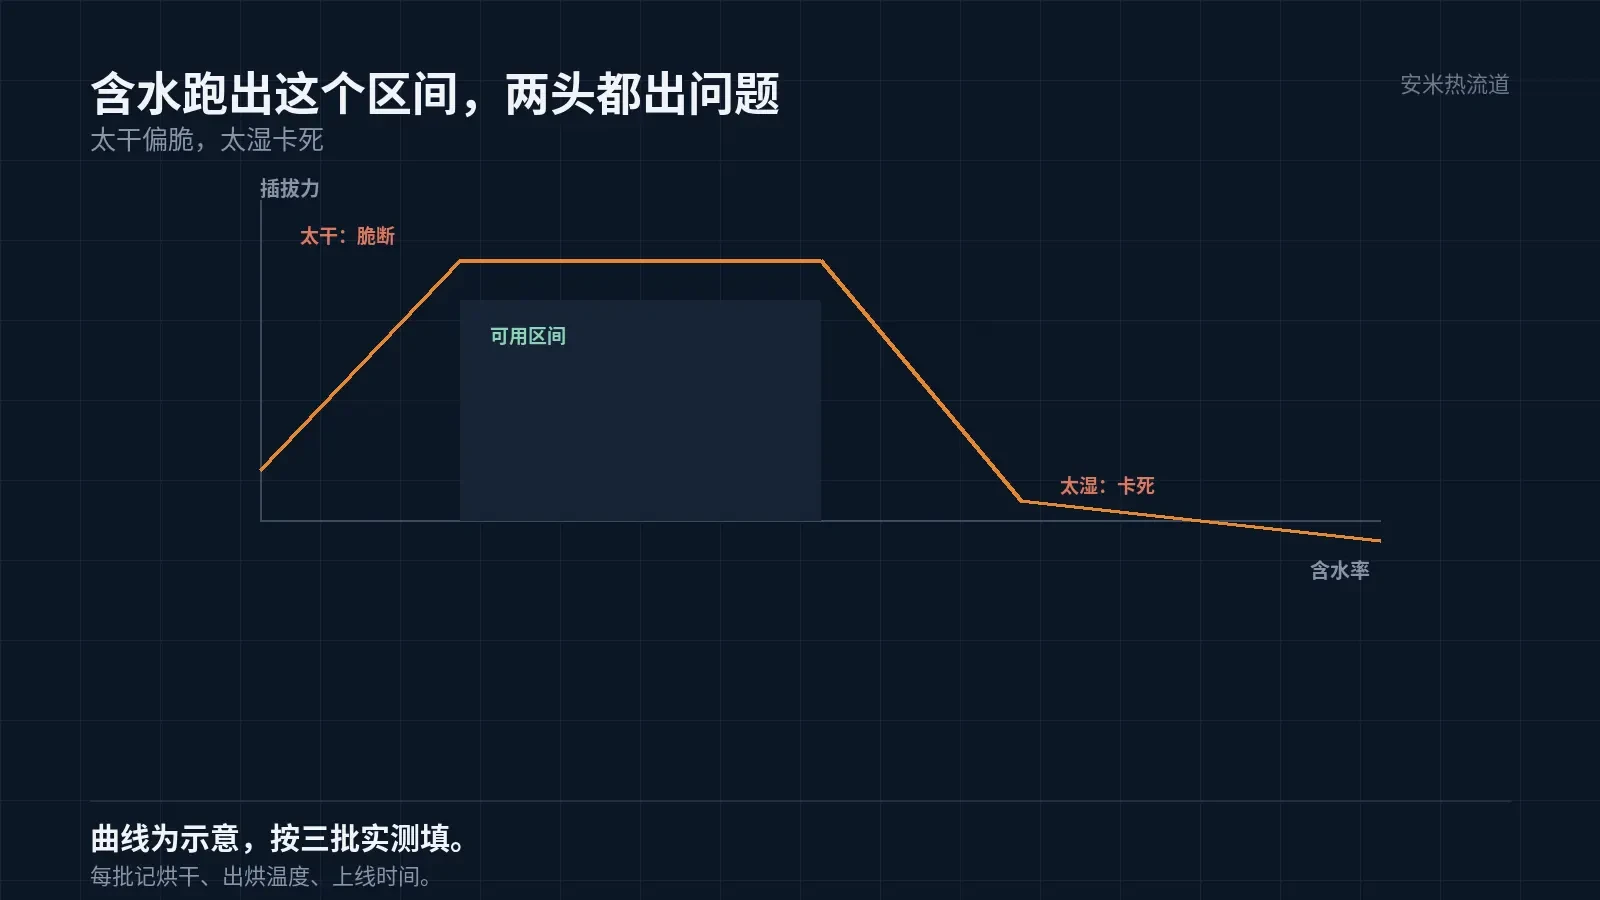
两个变化叠在一起,表现为「插进去费劲、拔出来也费劲」,严重的时候锁扣卡死,客户一掰就断。
反过来,干燥过度也有问题。含水太低时件偏脆,锁扣反复弯折容易在根部裂。
所以 PA9T 的锁扣件,含水要控在一个窄区间:干燥 70–90℃×4–8h,含水 ≤0.20%,烘完到贴装之间的存放时间要管。
车间湿度高的季节,料架上放一天就回潮。这一项没有记录,出了问题查不到原因,只能整批换料,成本很高。
记录的做法很笨但有效:每批料记烘干时间、出烘温度、上线时间;每批件记存放小时数。三行字,出问题时能一眼对上。
有的客户用真空包装加干燥剂转运,这一项成本不高,但能把存放窗口从一天拉到一周,对跨厂交货的件特别有用。
模具能给的三件事
第一件是锁扣的根部圆角。PA9T 的缺口冲击 12kJ/m²,不算低,但应力集中会把它吃掉。根部给 R0.3 以上,断裂位置就从根部挪到中段。
第二件是凸起的高度公差。凸起是插拔力的主要来源,公差给宽了,插拔力散差大;给紧了,模具难做。通常按±0.03mm 给,靠模温与保压稳住。
第三件是锁扣与本体之间的间隙。这个间隙在模具上是钢位,改起来贵。开模前要用模流确认收缩方向,把间隙留对。
三件事里,第三件最容易出错。间隙留小了,吸湿后卡死;留大了,插拔力不够、保持力不足。
为什么不干脆用 PPS
PPS 的模量更高、吸水更低,尺寸更稳。但它的缺口冲击低,锁扣反复弯折后容易裂。这是 PPS 在线对板上的老问题。
所以线对板的锁扣,材料选择是「韧性优先,尺寸次之」,PA9T 比 PPS 合适。板对板反过来,尺寸优先,PPS 合适。
这个差别不是材料好坏,是件型与受力方式不同。选型时要按件判,不能按材料排等级。
如果客户的插拔次数特别高(上万次),PA46 的高流动与韧性也值得看;如果还要耐更高温,才轮到 PEEK。
浇口与干燥
PA9T 只推 SD,这是公司档案的口径。线对板的腔数少,SD 的痕迹小,适合锁扣附近的密排。
浇口不要正对锁扣。熔体直冲薄片,玻纤取向会让薄片变脆,插拔时从浇口对面裂。浇口偏开 5mm 以上,让熔体绕过去。
料筒 280–320/285–330/290–340℃,喷嘴 300–350℃,按牌号资料执行。模温原厂没给推荐值,按首件与翘曲数据定。
干燥是这套方案里最容易被省掉的一环。省了烘料机,前三批看不出来,第三批开始松,责任还查不清。
验证:三批对比
常规只测首件。PA9T 锁扣要测三批:首批、放置一周后、放置一月后。同一组件、同一台试验机,测插拔力与保持力。
三批的数据如果往下走,说明吸湿管理有问题,不是模具问题。数据平稳,方案才算成立。
三批之间还要看凸起高度。高度往上走,插拔变紧;往下走,保持力不足。两个方向的失效,原因都是含水。
把件图、锁扣尺寸、插拔次数要求、车间湿度记录发来,我们按含水区间核一遍干燥与浇口方案,确认后报价格。
按材料与缺陷匹配

扫码登记