
本文目录
线对板的本体厚、流程短,PA46 的高流动正好合适:料温 305–320℃,薄壁与厚壁一起填得满,压力还低。
但上了量产之后,件上开始零星出黑点,位置不固定。料温没超、烘料也做了,查不出原因。这篇讲这一类黑点的来处——不是温度,是时间。
PA46 的降解是时间累积的
PA46 的熔点 295℃,加工温度 305–320℃,两者只差十几度。这个窗口窄,意味着熔体对「在高温下待多久」很敏感。
同一温度下,停留 3 分钟没问题,停留 10 分钟就开始降解。降解先从浇口附近与流道死角开始,颜色由浅黄到深褐。
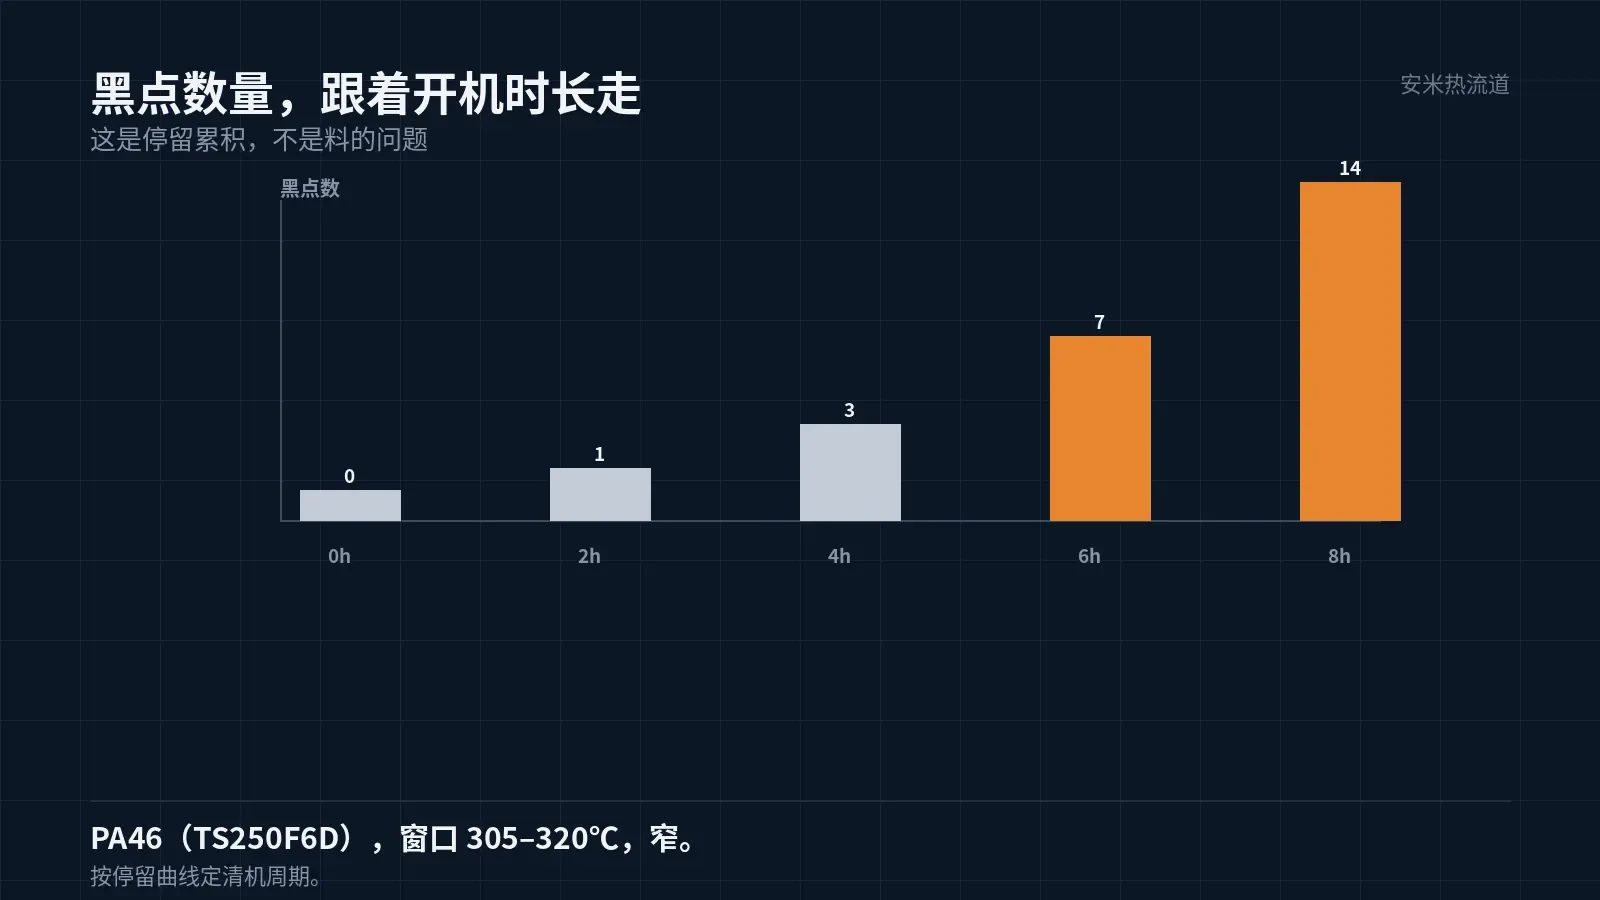
黑点不是突然出现的,是一点一点积累的。所以表现是「开机正常、两小时后开始有」,或者「停机再开机第一批有」。
这两个时间特征,就是判断依据:如果黑点与开机时长相关,问题在停留;如果与批次相关,问题在料。
流道体积是第一件事
热流道的流通体积越大,熔体在里面待的时间越长。线对板的件重小,如果配一副大流道热流道,停留时间会被放大几倍。
选热流道时,流道直径要按件重与腔数配,不能按「通用尺寸」配。件重 5 克配 φ8 的流道,停留时间必然过长。
死角也要清。流道转弯处的滞留区、喷嘴与分流板的接缝,都是积料点。这些地方积的料,每次换料都冲不干净。
换料与清机要有流程:停多久要清、清用什么料、清到什么程度。没有流程,黑点会周期性出现。
料温:用下限,不用上限
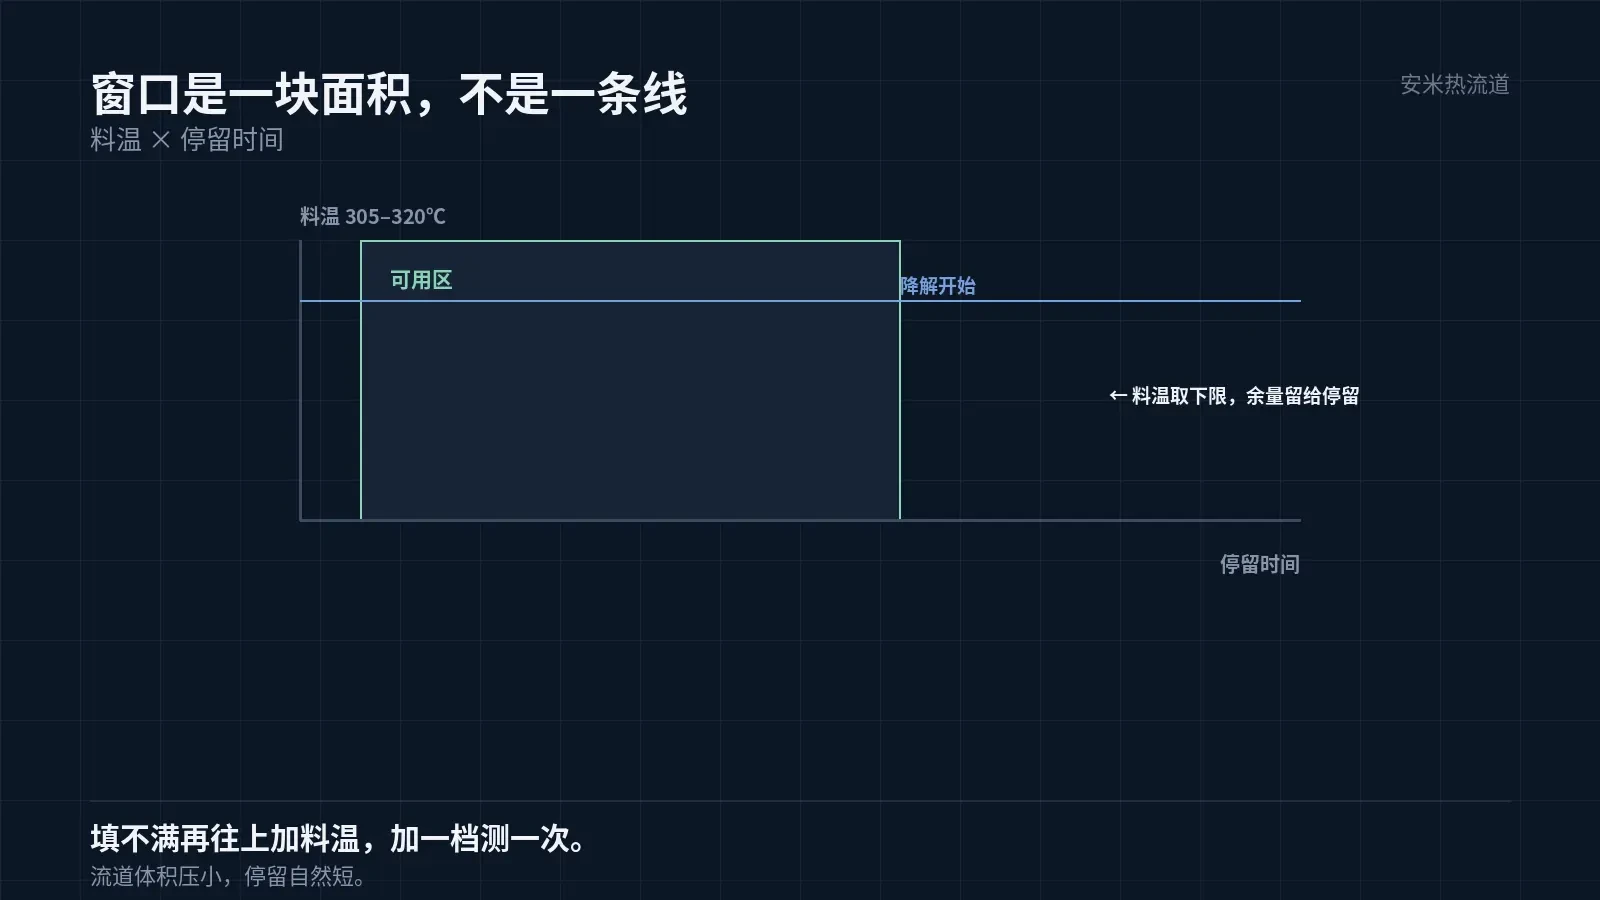
305–320℃ 的窗口里,能填满就用下限。料温每高 5℃,降解速度上一个台阶。
很多现场为了保险把料温设到 320℃,结果填满是填满了,黑点也来了。这个「保险」是反的。
正确的做法是先按下限试,填不满再往上加,加一档测一次。窗口的下沿找到了,余量就留给停留时间。
料筒与喷嘴 305–320℃,这是原厂给的区间(A- 级)。区间外不写「可调」,因为那是拿良率换参数。
干燥:这一项别省
PA46 的吸水率偏高,干燥不彻底,水分在 305℃ 以上汽化,件上出银纹。银纹与黑点不同,是沿流动方向的细密纹路,不是点。
两者容易混。判断办法:银纹在光下呈丝状、沿流动方向;黑点是孤立的点、位置随机。
干燥曲线按牌号资料执行,不能套 PA9T 的 70–90℃×4–8h。PA46 需要更高的干燥温度,具体按原厂资料核。
烘好的料要在保温料斗里,不能敞放。敞放半小时,表层就回潮,第一批件就出银纹。
厚壁处的另一件事
线对板本体厚 1.5–2mm,PA46 在这样的厚壁里,中心冷却慢。冷却慢意味着收缩大,缩孔风险高。
PA46 的收缩是 0.4%/1.1%。厚壁处的实际收缩往往超过这个值,因为保压传不到中心。
补料的办法是延长保压时间,但延长保压又延长了熔体在高温下的停留。这两件事互相拉扯,是 PA46 厚壁件的核心矛盾。
解法是分开:浇口做大一点,让浇口晚冻,保压能多传一会儿;同时把流道体积压小,抵消停留的增加。
另一个办法是模温。模温高一点,浇口附近的熔体冻得慢,保压窗口变长,停留时间却不必加。这一条对 PA46 尤其有效,但模温原厂没给推荐值,要按首件试。
厚壁件的顶出也要注意。中心还没完全凝固就顶,内部会拉出空洞,外观看不出来,切开才见。顶出时间要按最厚处算。
清机的周期要按停留曲线定,不要按班次定。有的厂一天清一次,结果两小时就出黑点;有的厂按 6 小时清,反而稳。
验证
第一组做停留试验:同一料温下,分别停留 3、6、10 分钟后打一件,记录黑点数量。这条曲线能直接定清机周期。
第二组做料温阶梯:305、310、315、320℃ 各打一组,记填满情况与黑点。第三组做干燥对比:标准烘干与未烘干各一组,看银纹。
三组做完,「黑点」这件事就能分清是停留、温度还是水分。分不清的时候,任何调整都是碰运气。
把件重、腔数、热流道截面尺寸、换料记录发来,我们按停留时间核一遍热流道选型,确认后再报价格。
按材料与缺陷匹配

扫码登记