
本文目录
线对板连接器跟板对板不一样:它一头厚、一头薄。本体壁厚 1–2mm,端子槽只有 0.3–0.5mm,中间还夹着锁扣的薄片。
这种件用 LCP 做,最常见的报障是两头都出问题:本体背面缩水凹陷,端子槽末端短射。同一个件、同一模,两个方向相反的毛病。这篇讲它的来处。
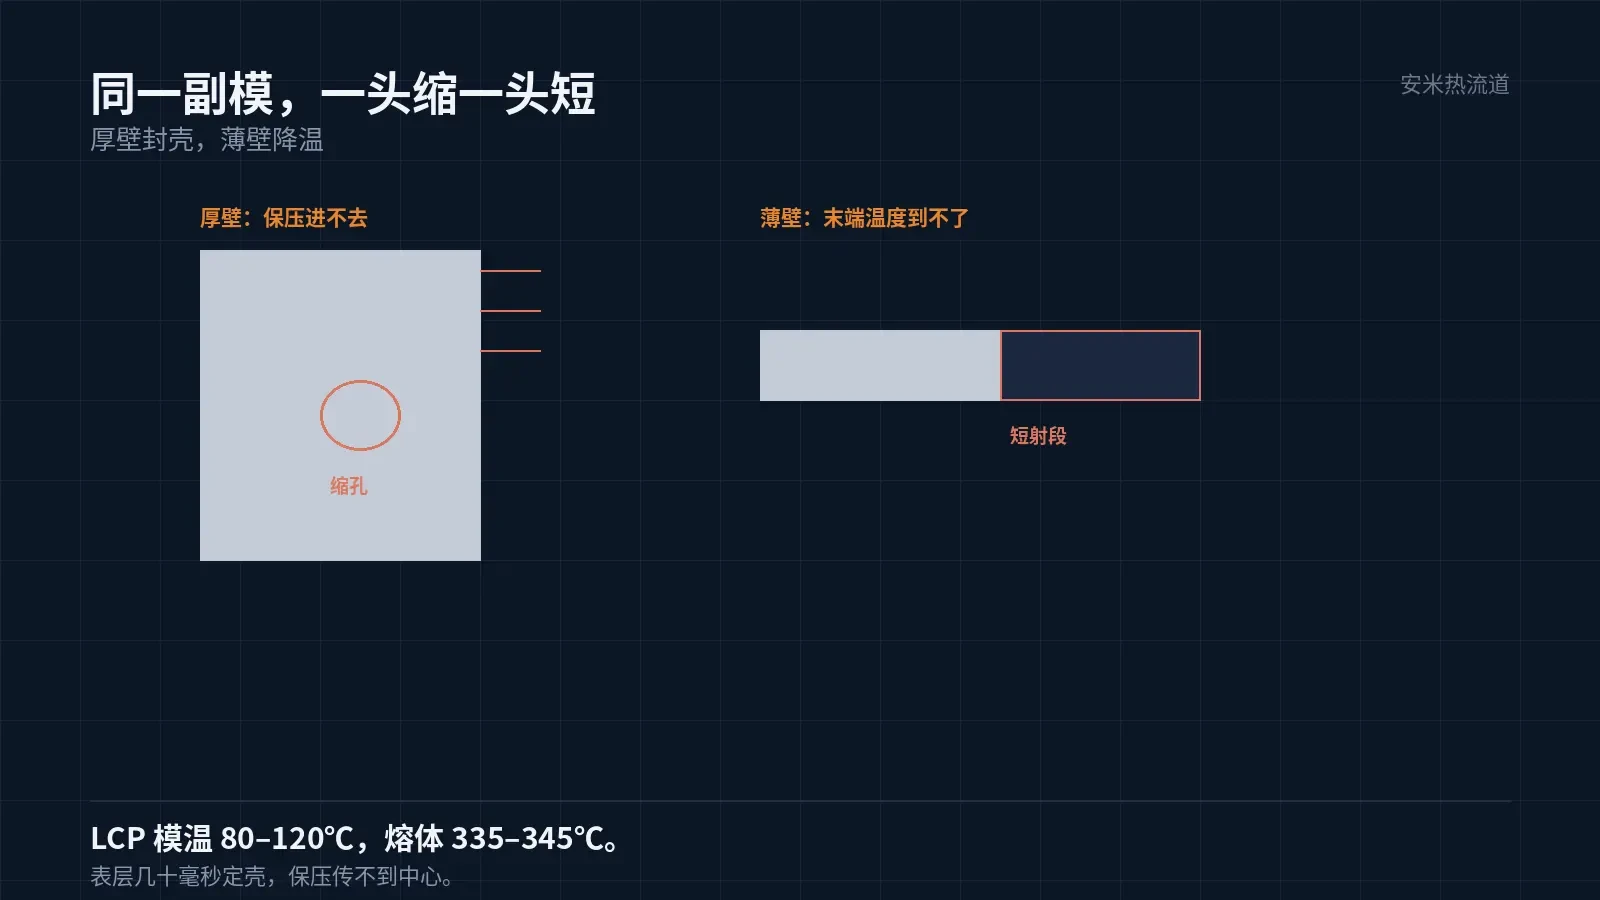
厚的地方,保压进不去
LCP 的熔体在 335–345℃,模温只有 80–120℃。熔体一进型腔,表层几十毫秒就定,形成一层硬壳。
本体 1.5mm 厚的区域,中心还是熔的,表层已经冻住。保压要靠浇口把料压进去补体积收缩,但这层壳把通道封住了。
结果就是中心缩、表面凹。缩孔在厚壁的中后段,表面凹陷在背面——因为背面往往是最后冷却的一侧。
这不是保压压力不够。压力再加,壳不打开,料进不去。真正能改的是浇口位置与厚壁的补料通道。
常见做法是在厚壁区加一道溢料井或者改厚壁为空心加筋。改结构比调工艺有效,但要在开模前定。
薄的地方,温度到不了末端
端子槽 0.3–0.5mm,流长比大。熔体在这样的通道里压降快、降温快,末端到达时温度已经掉到流动下限以下。
LCP 的加工窗口本来就窄,熔体温度降十几度就填不动。所以薄壁末端的短射,本质是温度问题。
提高料温是最直接的办法,但 LCP 的上限受降解限制。热流道 335–345℃ 已经是它的常用区间,再往上,降解与黑点的风险上升。
另一个办法是把浇口往薄壁端挪。但浇口挪过去,厚壁的补料通道就更远,缩水更严重。这是线对板用 LCP 的核心两难。
我们的做法是分开处理:主浇口照顾薄壁(因为短射是不可修的),厚壁用溢料井或二次加压补。两件事分开解,不用一个浇口硬撑。
厚薄过渡处,是应力集中的地方
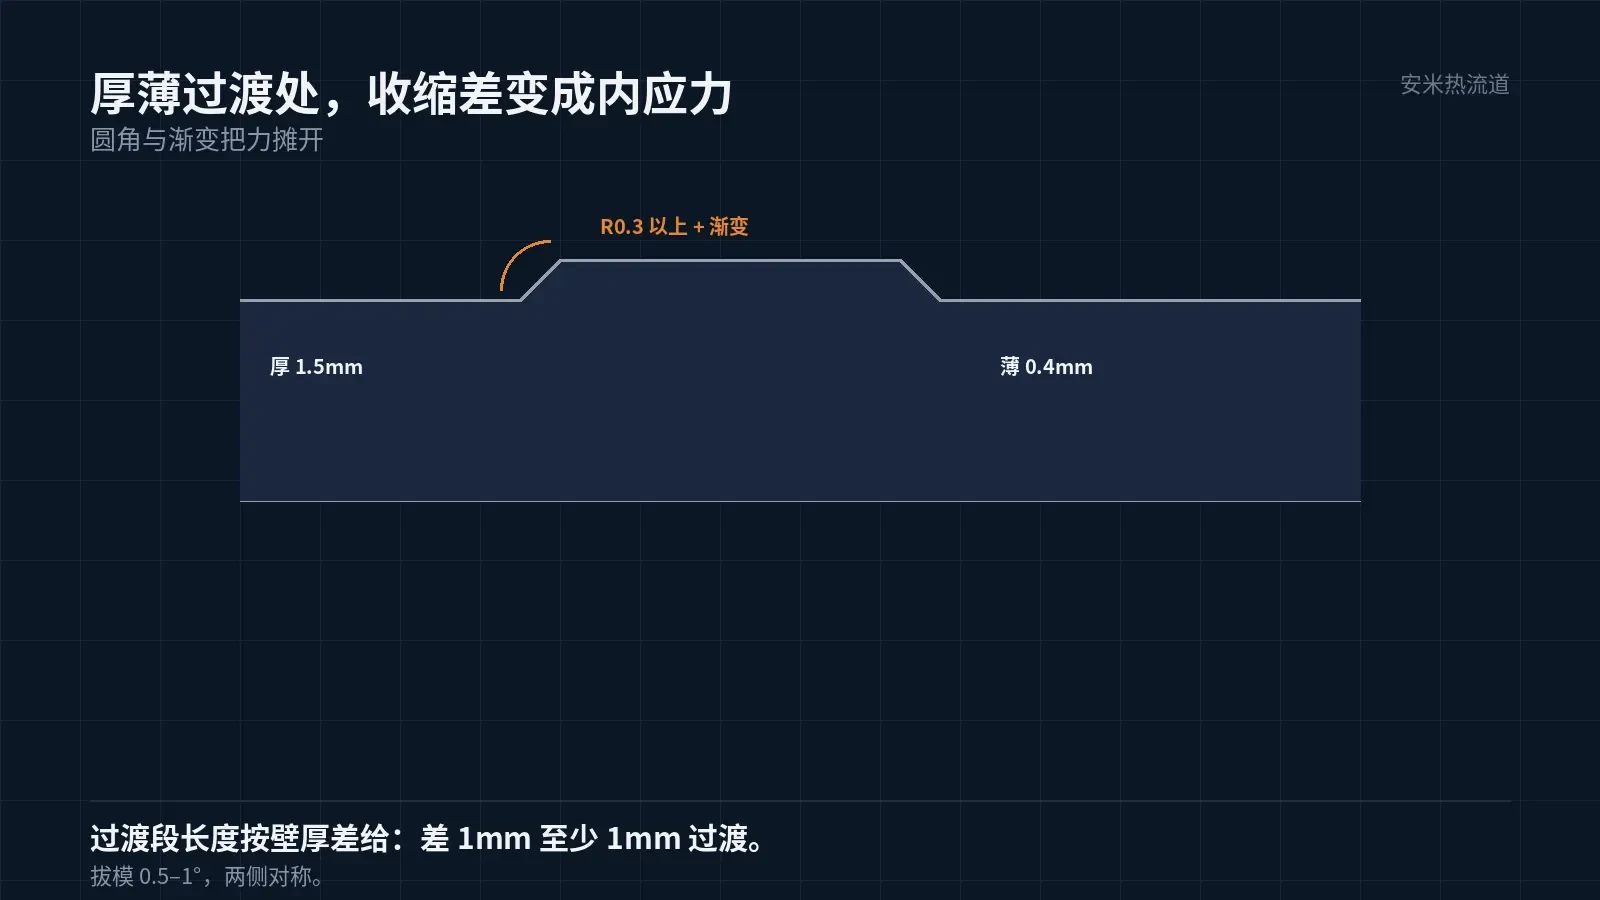
壁厚从 1.5mm 突变到 0.4mm,收缩量在两侧差几倍。冷却时,厚的一侧收得多,薄的一侧收得少,交界处产生内应力。
这个内应力在件上看不见,但会在装配时显出来:锁扣一掰就裂、端子槽变形插不进。
结构上要给过渡:加 R0.3 以上的圆角,或者做一段 0.3–0.5mm 长的渐变。渐变段的长度按壁厚差定,差 1mm 至少要 1mm 的过渡。
这一条在模流上看不出来,只有做过类似件的人才会在开模前要求。
过渡段的位置也要挑。放在端子槽与本体之间,熔体在这里流速变化大,容易出流痕;放在锁扣的背面,流痕被结构挡住,看不见。
流痕在 LCP 上还有一个特点:它不只在表面,内部也有取向差。表面抛光的件,流痕会被盖住,但装配时表现为局部脆。
浇口与热流道
LCP 是 SD、VG、PVG 可用、TP 不行。线对板的腔数一般不多(2–8 腔),SD 的痕迹小、断料干净,是首选。
浇口直径要给够。LCP 的黏度低,小浇口剪切高,熔体降解,件上出黑点,而且黑点往往落在薄壁的端子槽里,无法修。
多腔模的平衡不难做:LCP 凝固快,各腔的填充时间差被压缩。这是它在线对板上的一个优势,尤其是腔数多、件重小的模。
热流道要按 335–345℃ 设,温区至少分两段:喷嘴段与流道段。喷嘴段温度略高,保证浇口处不冻。
温控器要能看出各段的实际温度,不能只看设定值。LCP 的窗口窄,实际温度偏 5℃ 就可能出问题,设定值好看没用。
验证与判断
第一组看厚壁:切开件看缩孔位置,或用量具测背面凹陷深度。第二组看薄壁:端子槽末端是否满,用针规通。第三组看过渡:装配后掰锁扣,看断裂位置是否在过渡处。
三组里,第三组最容易被漏。缩与短射都能在首件看出来,过渡处的内应力要到装配才显。
如果三个问题同时出现,优先改薄壁那一路。短射是废品,缩水是外观,过渡处的裂纹是可靠性。修的顺序按这个排。
修的顺序反了,会白干。先调保压去救缩水,薄壁反而更短;先提料温救薄壁,厚壁的黑点与降解又上来。
把件图(含壁厚分布)、腔数、端子槽尺寸、过炉曲线发来,我们按厚薄比核浇口与补料方案,确认后再报价格。
按材料与缺陷匹配

扫码登记