
本文目录
产品外观上熔接痕不明显,受力时却总是断在同一条线上。这是熔接强度不足。
这篇说清熔接强度由什么决定,以及浇口位置为什么比抛光更重要。
一、出在哪
30秒看懂熔接强度
30秒看懂熔接强度00:29
结构分叉处:筋、柱、孔位后方,料流被分开再会合。
多浇口汇合处:两个浇口的料流在中间会合。
薄壁与长流程末端:前锋到这里温度已经很低。
二、根因
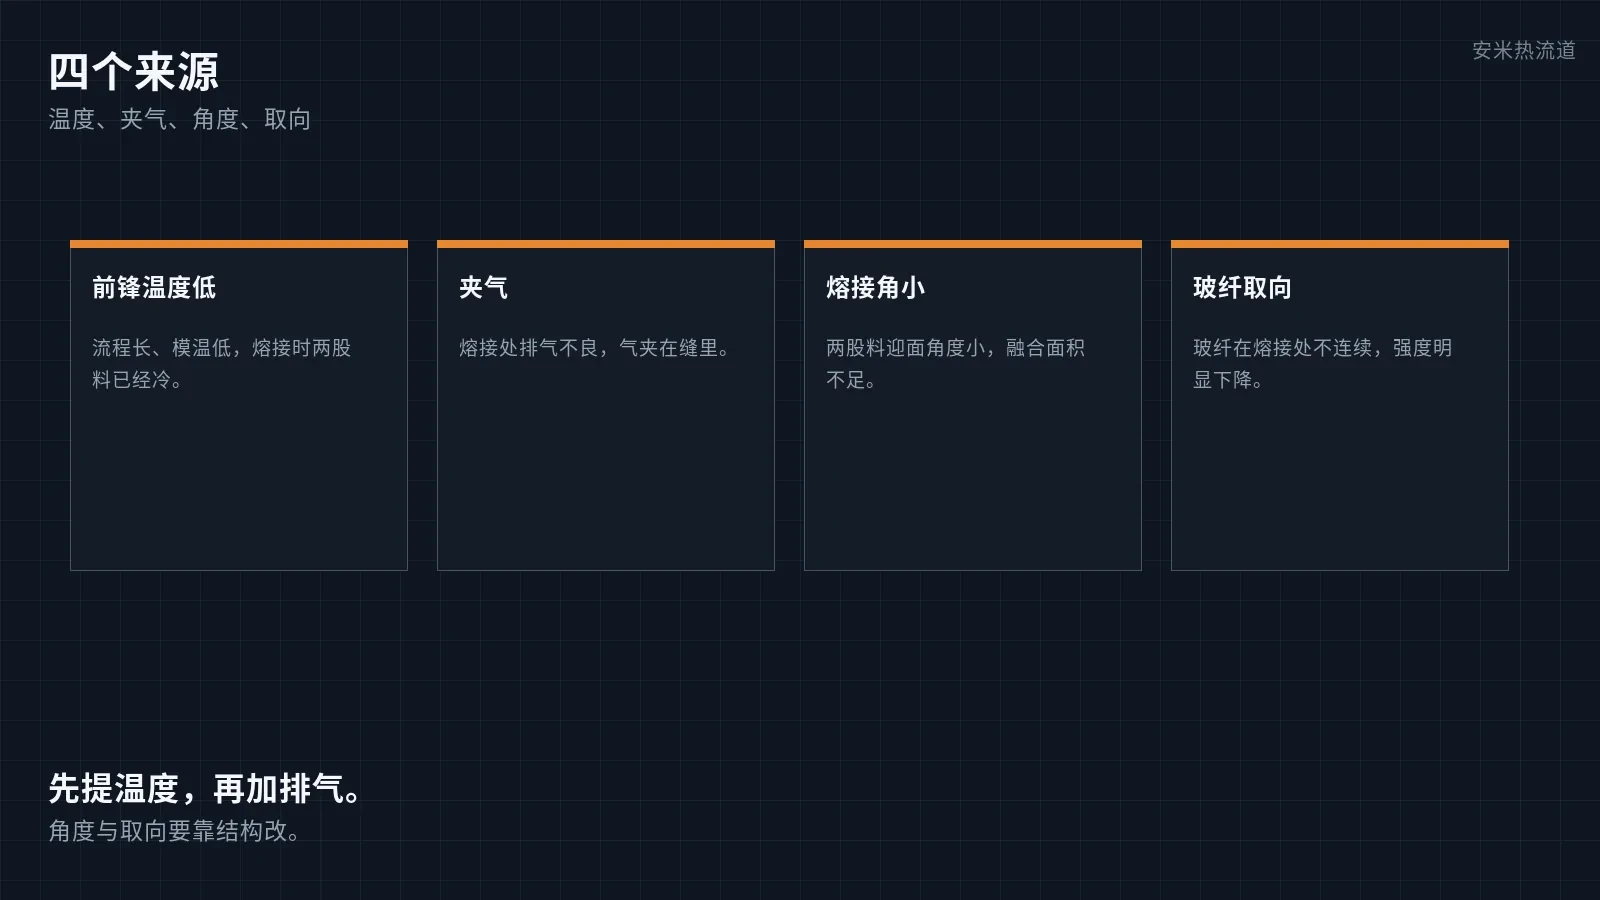
前锋温度低:流程长、模温低、料温低,两股料会合时已接近凝固。
夹气:熔接处排气不良,气留在缝里,融合面积减小。
熔接角小:两股料迎面角度小,融合界面窄。
玻纤取向:玻纤在熔接处不连续,横向强度低。
浇口位置:熔接落在受力区,强度问题直接暴露。
三、和脆断、熔接痕分开
熔接痕是外观上的线,可能很淡。
熔接强度不足是力学上的弱面,外观未必明显。
脆断是材料整体变脆,断裂位置不固定。
四、责任怎么分
热流道这一环:浇口位置与温度,决定熔接落在哪里、会合时温度多高。
模具这一环:熔接处排气、模温、型腔结构。
注塑机这一环:射速与料温,影响前锋温度。
五、怎么解决
提高模温与料温,让熔接处融合充分。
熔接处加排气,避免夹气。
调整浇口位置,让熔接避开受力区,或改变熔接角。
多浇口方案做模流分析,确认熔接位置与温度。
玻纤件在熔接处避免直接承受横向载荷。
边界要说清楚:熔接强度是融合问题,不是外观问题。抛光只能让线变淡,强度不会变。
写在最后
熔接强度决定件在哪里断。 浇口位置、模温、排气三件事,比抛光有用。
如需进一步核对,可提供模具 2D 排位图。我们会按排位图逐项核对浇口与各腔温度,确认后再给方案与报价。
按材料与缺陷匹配

扫码登记