
本文目录
制品表面一条细线,颜色比周围浅,抛光抛不掉,位置固定在孔边、镶件旁边或者两股料碰头的地方,这是熔接痕。它不是划伤,也不是模具留下的痕,是两股料在前锋温度不够的情况下碰头,界面没熔合。
这篇说清熔接痕出在哪、为什么出、怎么和外观类缺陷分开,以及温度要加到哪一段才有效。
一、熔接痕出在哪
30秒看懂熔接痕
30秒看懂熔接痕00:33
不在浇口,在料流绕开障碍后重新汇合的位置:孔、镶件、多浇口的汇合处、厚薄交界。
判断位置有个笨办法:沿痕的方向往上游找,一定能找到两股料分开的地方——一个孔、一个镶件、或者另一个浇口的进胶点。痕和这些位置一一对应,做一次短射样件就能确认。
二、根因:前锋到汇合点时已经降温
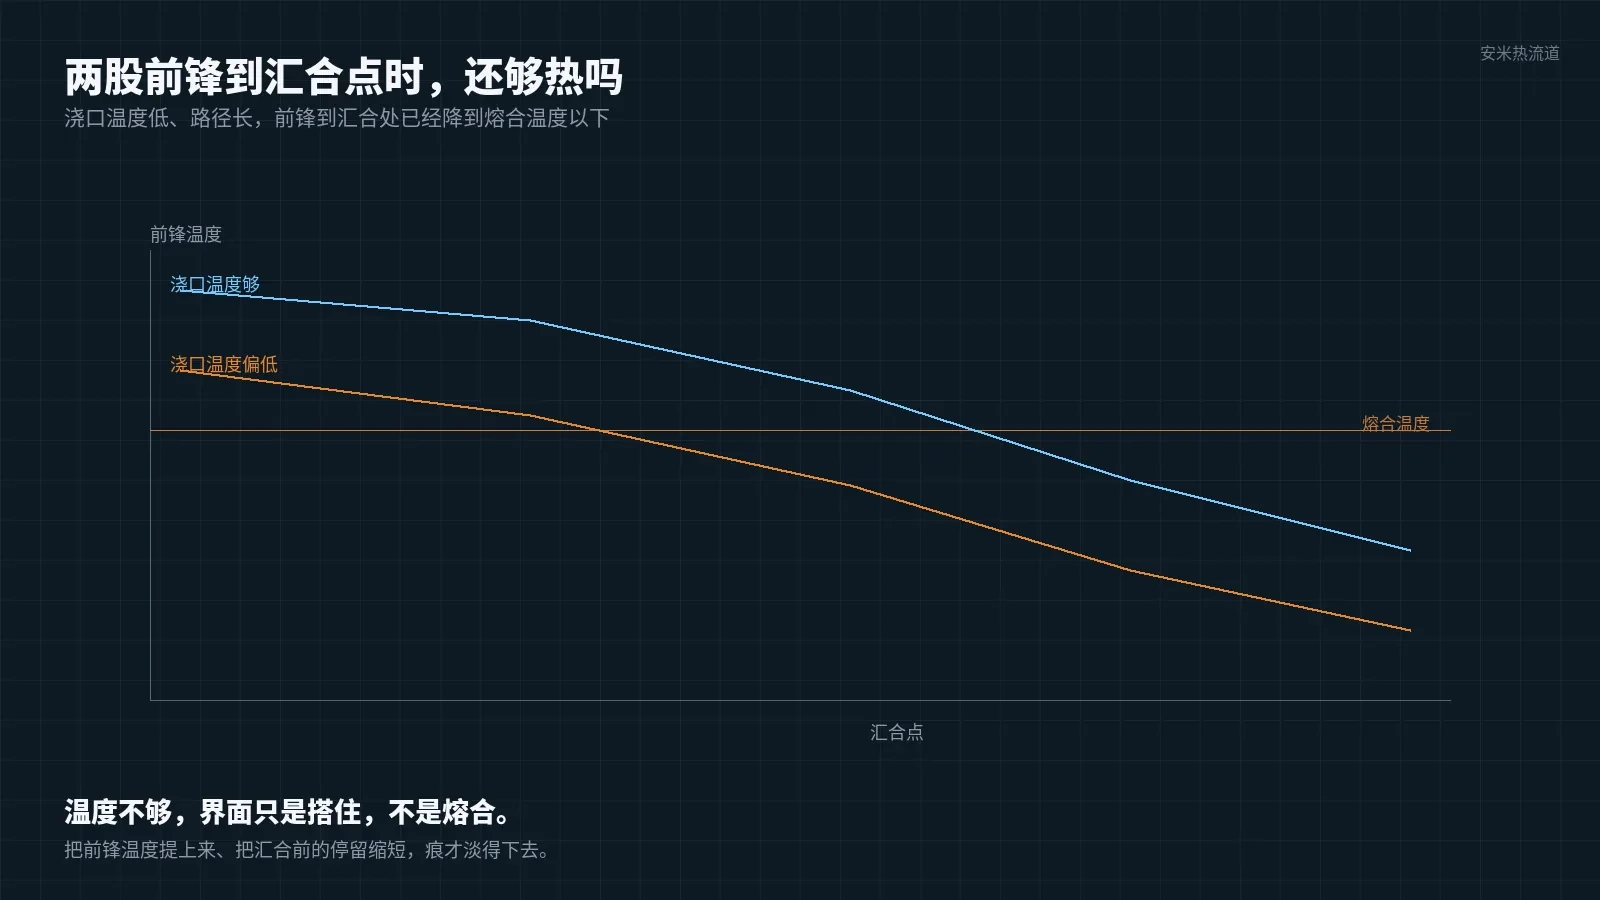
两股料各自带着自己的前锋温度往前推。前锋一路贴着冷模壁走,温度一路往下掉;到汇合点,如果前锋温度已经低于熔合温度,两个界面只是搭住,大分子没有互相缠结,就留下一条线。
放大这一条的因素:浇口段温度偏低;汇合前的路径长,前锋降温多;注射速度慢,前锋在冷模壁里停留时间久;汇合夹角太小,两股料迎面撞上,排气不畅;多腔不同步,一股先到、一股后到,先到的那股已经冷了。
三、和流痕、色差、划伤区分
熔接痕:位置固定在汇流处,细线,剖切看是一层界面,不随抛光消失。
流痕:出现在浇口附近,呈波纹状,沿流动方向排布。
色差:一片或一块颜色偏深偏浅,与料、色母、温度有关,与汇流位置无关。
划伤:机械痕迹,有方向性,手指能摸到沟。
分不清的时候先看位置:迹在汇流处、剖切有界面,就是熔接痕。
四、责任怎么分
浇口这一环:浇口段温度设定偏低、多腔之间的时序与温度不一致。
注塑机这一环:注射速度偏慢、保压与余料设置不当。
模具这一环:汇合夹角过小、排气不畅、模温不均匀。
熔接痕很少是单一方造成的。先确认前锋到汇合点的温度,再谈模具的汇合角与排气,顺序反了容易白改。
五、怎么解决
把前锋到汇合点时的温度提上来:浇口段按成型周期变温,充胶阶段给足温度,让前锋走到汇合处还有熔合能力;充填完成后撤热,浇口冷凝封胶。
缩短汇合前的停留:多腔模具每个热嘴独立控温、独立测温,各腔同步充填,避免一股先到、一股后到。
模具侧要配合:汇合角放大、排气开到位、模温做均匀。这三条不做,光靠温度只能把痕改浅,改不掉。
边界要写清楚:整体提高模温也能让痕淡一点,代价是成型周期被拖长;提高注射速度能缩短前锋停留,代价是压力上去、飞边风险跟着来。温度分层给,比整模升温划算。
写在最后
熔接痕不是外观小毛病。气密件、结构件上,它就是漏点和断点,强度和密封都从这里开始出问题。先找到两股料在哪分开、在哪汇合,再看前锋到汇合点时还剩多少温度,方向就清楚了。
如需进一步核对,可提供模具 2D 排位图。我们会按排位图核对汇流位置与各腔温度,确认后再给方案与报价。
按材料与缺陷匹配

扫码登记