
本文目录
射胶结束、螺杆后退的那一刻,浇口处往外流出一小片料膜或者挂一滴胶,粘在产品表面或者流涎在模具上。开模时看着像一块多余的薄片,擦都擦不干净,严重时压伤下一模产品。
这就是流延。它和拉丝常被混为一谈,但现象、时点和处理方向都不一样。这篇说清流延出在哪、为什么会出、怎么从根上解决。
一、流延发生在哪里
30秒看懂流延
30秒看懂流延00:32
和拉丝一样,流延也发生在嘴尖与模具浇口的接触界面——熔体离开热嘴的那一个出口。不是流道里漏,不是分流板漏,是浇口那个点在停料之后没封住。
判断位置很简单:料膜或料滴的根在浇口出口,顺着重力往下挂。如果料是从别的缝里渗出来的,那是热嘴漏料,另一件事。
二、根因:浇口段温度偏高,保压后没封胶
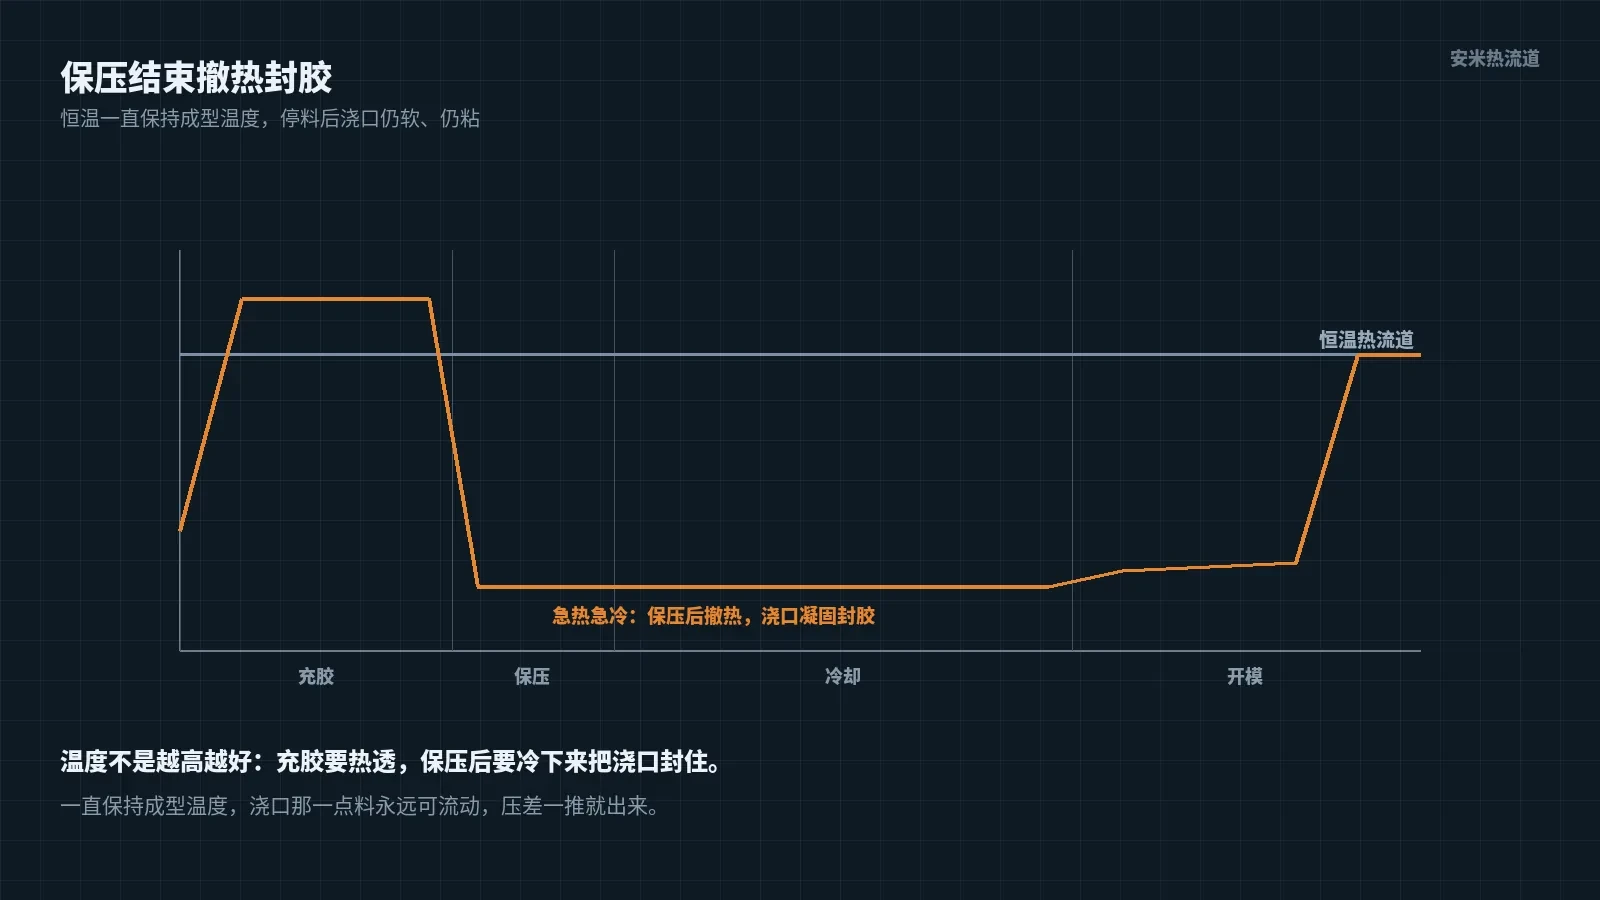
流延的直接原因还是浇口段温度偏高。
正常逻辑是:保压结束那一刻,浇口处的微量树脂应该凝固,把流道和型腔断开,后面哪怕螺杆后退、料筒里还有压力,料也不会再往型腔里跑。恒温热流道把整个热嘴一直保持在成型温度,保压结束后嘴尖那点料还是软的、粘的,再加上流道里残余压力,料就自己从浇口挤出来,停一下挂一滴、换色时流一片。
LCP、PA9T、PPS 这类材料粘度对温度敏感,浇口稍高一点就更明显。
三、和拉丝、冷料滴区分开
三个现象都在浇口出口,别认错:
拉丝:开模瞬间被拉成一根丝,线状,和开模动作同步;
流延:射胶结束后料自己流出来,挂成膜或滴,面状,和停料、换色、停机等待有关;
冷料:开机头几模浇口处一小段冷胶,打几模冲掉就好。
一句话:拉丝是开模时拉出来的,流延是停料后自己流出来的。
四、责任怎么分
浇口这一环(我们负责):浇口段温度偏高,保压结束没有撤热封胶;针阀式的阀针关闭时序偏晚、关闭不严。
注塑机这一环:螺杆止逆环磨损,保压结束后熔体被后坐力继续往前推;背压和余压设置过高。
调流延的时候先别上来就降温,先看保压结束后浇口处温度有没有降下来——恒温结构做不到这一点。
五、怎么解决
让浇口段按成型周期变温:充胶前加热到熔融温度保证流动,保压结束立即撤热,开模前让浇口处微量树脂凝固封胶。封住了,停料、换色、短暂停机都不再滴。针阀式的核对阀针关闭时点,让阀针和保压结束同步封死浇口。
注意和拉丝一样的边界:浇口温度不能一味压。压太低,流延是没了,下一模料打不出来,就成堵嘴了。
写在最后
流延看着是挂一片膜,放在量产线上就是脏模、压伤和挑拣工时。先看位置在不在浇口出口,再分保后封胶、阀针时序和螺杆余压三块查。
这类件如果要定方案,方便的话可把排位图与材料牌号一并提供,工程会按件逐项核对后再回复方案与报价。
按材料与缺陷匹配

扫码登记