
本文目录
在精密连接器量产中,我们通常优先推荐 SD 直通嘴配合浇口动态变温;VG 针阀式并非不做,而是在浇口外观、表面进胶、多腔独立控制或特殊材料等场景才具备必要性。选型应依据产品要求,而不是结构名称。
四种热嘴结构
热嘴选型说明
热嘴选型说明00:35
SD 直通嘴的浇口为直接开口,熔体由开口进入型腔,结构中没有阀针与驱动机构。其开闭依靠浇口温度:射胶时保持熔融,开模前降温固化。
TP 尖点式属于开放式结构的一种,浇口截面更小、更尖,适用于浇口位置受限的微型件与薄壁件。其开闭逻辑与通嘴一致,同样依赖温度控制。
VG 与 PVG 在浇口内设置阀针,射胶时阀针后退打开,保压结束后阀针伸出切断料流。其开闭依靠机械动作,浇口外观与进料时序的控制更直接,但结构中含有运动件。
为什么常规项目优先 SD 直通嘴
急热急冷的封胶逻辑,是利用浇口温度完成固化。射胶阶段浇口升温,熔体保持流动;充模与保压完成后,浇口快速降温,熔体在开模前完成固化。浇口已经封住,不再需要一根阀针做机械封口。
这一逻辑带来三个直接结果:结构更简单,没有阀针、导套与驱动密封等运动件;维护点更少,不需要定期更换阀针或处理驱动密封;成本更可控,少一套阀组与驱动配置。
需要说明的是,SD 直通嘴对浇口温度控制的要求更高。封胶依赖温度而非机械动作,浇口温度时序与冷却条件必须匹配成型周期,否则可能出现封胶不到位。
从我们的项目经验看,多数精密连接器量产项目可通过 SD 直通嘴配合动态变温满足要求;这一比例来自内部项目统计,具体产品仍需上机验证,不宜直接作为选型结论。
VG / PVG 的适用场景
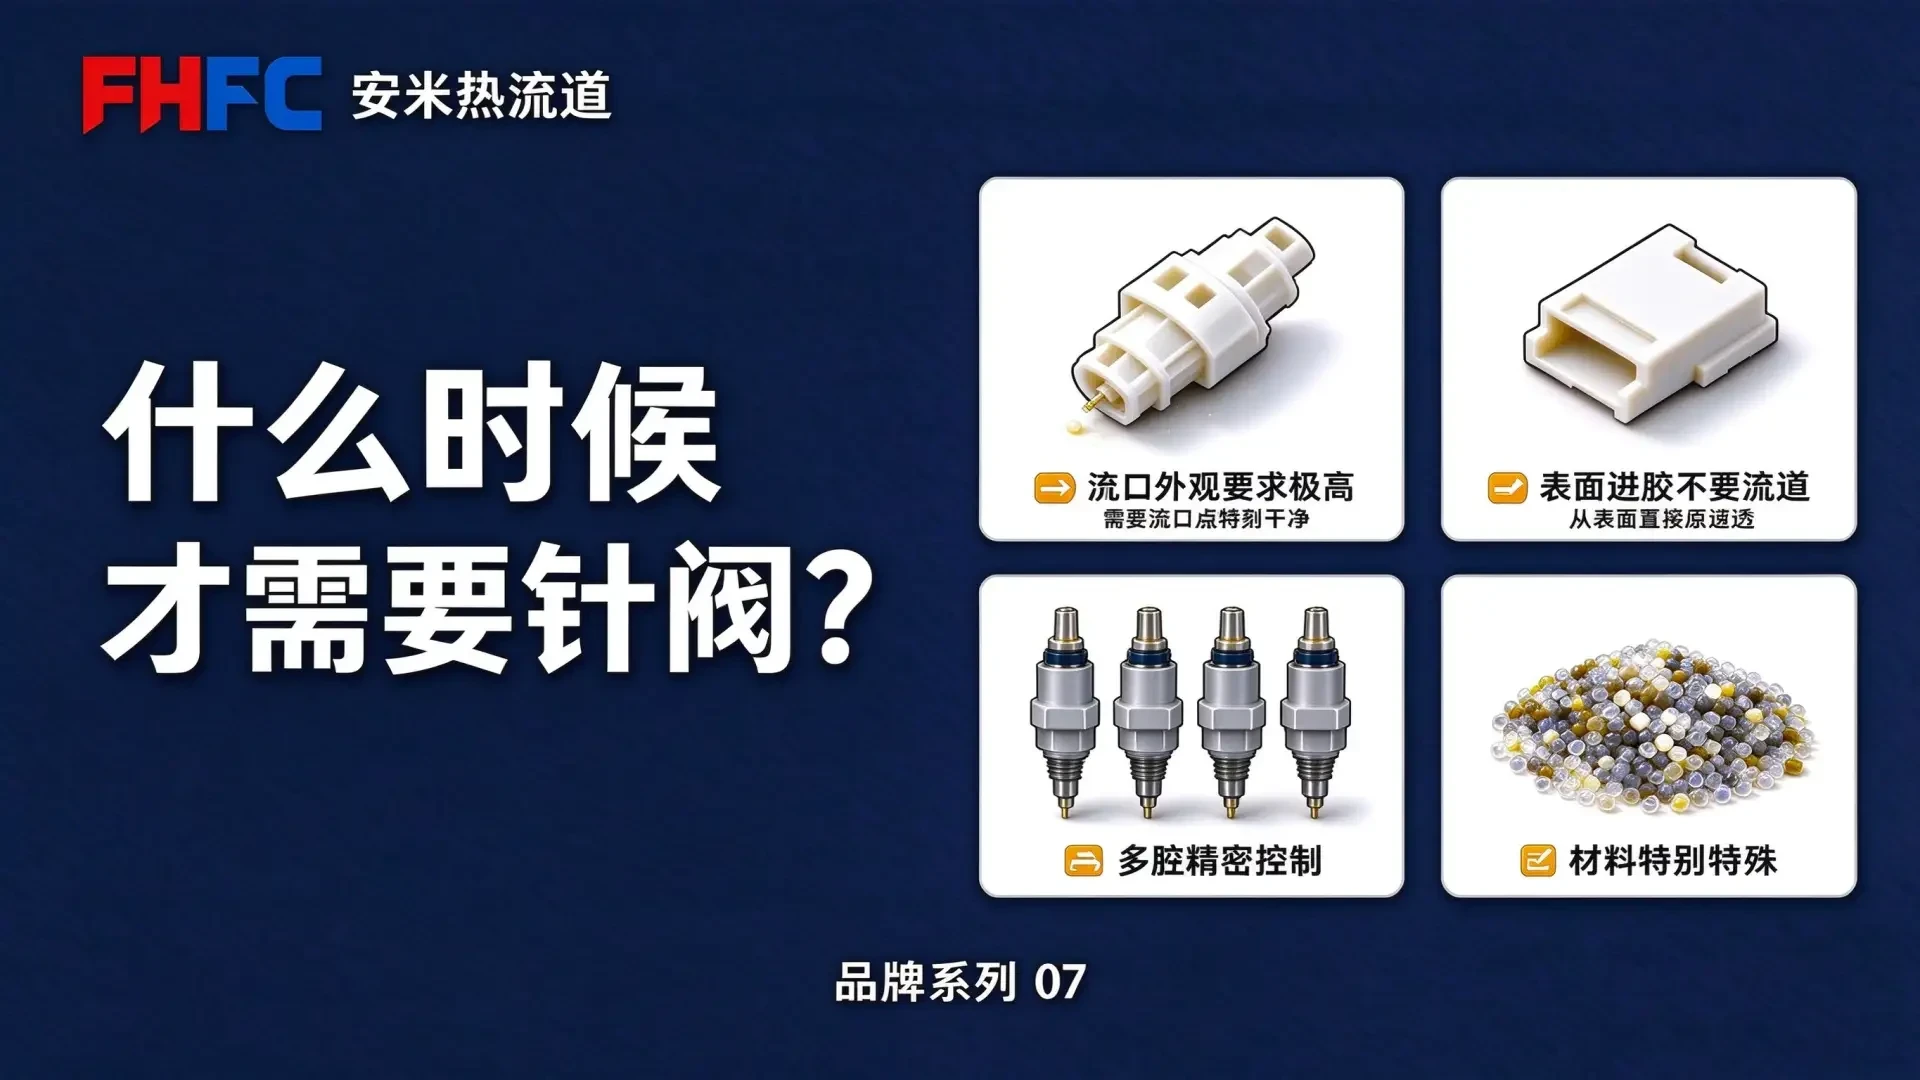
以下情况,VG、PVG 的机械切断具有明确价值,开放式结构难以替代。
第一,浇口外观要求极高。部分产品不允许浇口面留下明显痕迹,需要阀针直接切断,形成较小的浇口点。
第二,表面进胶且不希望保留流道痕迹。阀针可从产品表面直接进胶,避免侧面进胶带来的流道残留。
第三,多腔模需要独立控制每腔进料。针阀可按腔分别设定开闭时间,用于对进料顺序有要求的精密多腔产品。
第四,材料或浇口条件需要机械辅助。部分高流动性材料或极小浇口,仅靠温度固化不足以稳定封胶,需要阀针辅助切断。
TP 尖点式的适用场景
当产品为微型件、超薄件,或浇口位置特别小、特别精密时,可采用 TP 尖点式。其浇口截面小于常规通嘴,适合对浇口尺寸敏感的产品;封胶仍由浇口温度控制。
选型判断顺序
第一步看外观与进胶方式:若浇口面不允许痕迹,或必须从表面进胶,优先评估 VG 针阀式。第二步看浇口尺寸与产品精度:微型件、超薄件可评估 TP 尖点式。第三步看常规精密连接器:SD 直通嘴配合动态变温通常是优先方案。
结构越复杂,维护点越多。VG、PVG 含有阀针、导套与驱动密封,需要按周期检查与更换;开放式结构的维护集中在加热与测温元件。选型时应将维护条件与产品要求一并考虑。
结语
我们建议优先考虑 SD 直通嘴,是因为多数精密连接器项目可以在满足要求的同时减少运动件与维护点;VG 针阀式仍有明确的适用场景,并非被替代。
选型应从浇口外观、进胶方式、浇口尺寸、腔数控制与材料特性出发,结合上机验证结果确定结构,而不是仅按报价或结构名称判断。
如需评估,可提供产品结构、材料牌号、腔数、浇口形式与外观要求,技术团队会据此给出热嘴结构与控温配置建议。
按材料与缺陷匹配

扫码登记