
本文目录
温控箱常被当成配件,按「几路、多少钱」来选。选中之后才发现,问题都在温控箱上。
选它要看三个能力,不是看路数。
第一个能力:路数与分区
路数是基础。几支热嘴、几个分区,决定了需要多少路。
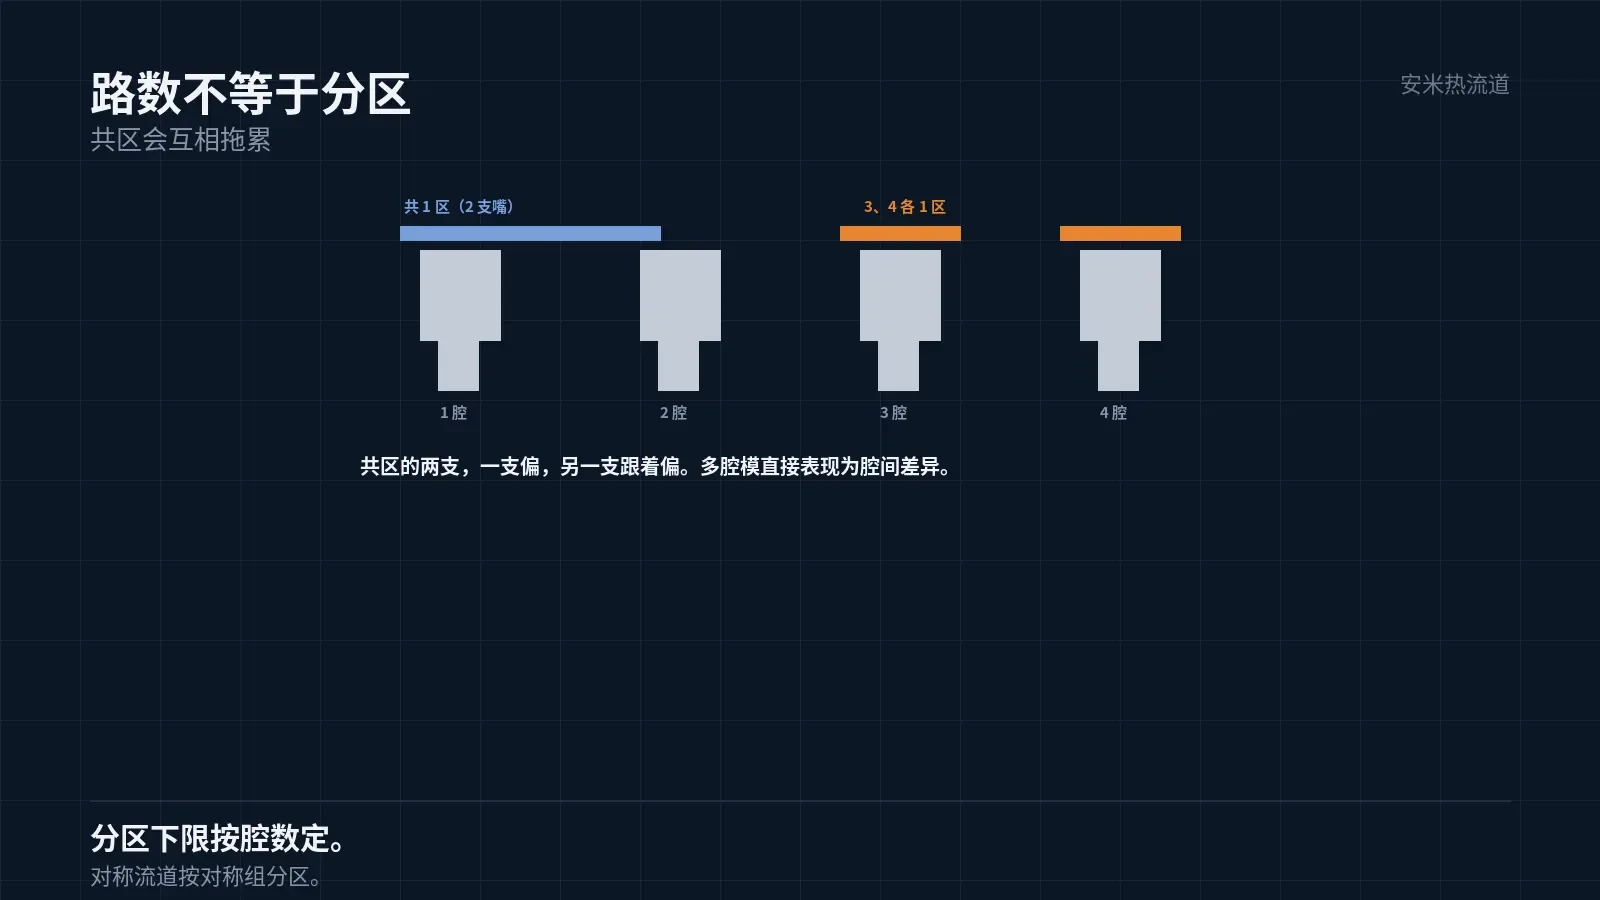
但路数不等于分区。一支热嘴一个区,与两支热嘴共一个区,控制效果完全不同。
共区的两支热嘴,只要一支的温度有偏差,另一支就跟着偏。多腔模上,这直接表现为腔间差异。
所以选温控箱,要先算「需要几个独立分区」,再算「需要几路」。两个数不一定相等。
分区细,成本高,但一致性可控。分区粗,成本低,但调机靠运气。这是第一个取舍。
分区的下限是「按腔数」。四腔模至少四区,八腔模八区,这样每腔能独立补偿。
分区还要考虑「对称性」。几何对称的流道,对应的腔温度会互相影响,分区要按对称组来做。
不对称的流道,某几路的负载天然不同,分区更要细。这是分流板设计的一部分。
分区太多也有代价:每个区都要热电偶与功率通道,故障点增加,接线变复杂。
所以分区的原则是「够用就好」。够用的标准是:每腔能独立调,不用靠迁就别的腔。
第二个能力:精度与响应
精度是「控到设定值有多准」,响应是「从偏差到回到设定有多快」。两个都要看。
精度差的温控箱,读数与实际差几度,件就跟着差。这个差在小件上不明显,在大件与精密件上会放大。
响应慢的温控箱,变温跟不上。急热急冷要求「秒级」,响应慢就等于没有变温。
判断响应的方法:看升温曲线。从室温到设定,用了多久,超调多少。这两个数比参数表更实在。
还要看「降温」。加热容易,降温靠散热,很多温控箱在降温这一侧能力不足。
变温系统的降温能力,往往决定它能不能用。这一条在选型时最容易被跳过。
降温能力的另一个影响因素是「模具的散热」。温控箱只能控制加热,散热要靠模具的水路。
所以评估降温,要把模具一起算进去。只看温控箱的参数,得到的结论偏乐观。
实际的测法是:装模、升温、切掉加热,记录从工作温度降到目标温度的时间。这是真实的响应。
这个时间要与成型周期对齐。降不下来,说明这套「温控 + 模具」组合不满足变温要求。
所以「温控箱能不能做变温」这个问题,答案不在箱子上,在「箱子 + 模具」的组合上。
选型时最好要求供应商做「联合验证」:用实际的模具,跑实际的材料,测实际的曲线。
联合验证的成本高,但比量产出问题便宜。这一条在急热急冷的项目上是标准动作。
验证通过之后,把曲线与参数写进工艺文件。量产时按文件跑,不按记忆跑。
第三个能力:保护与记录
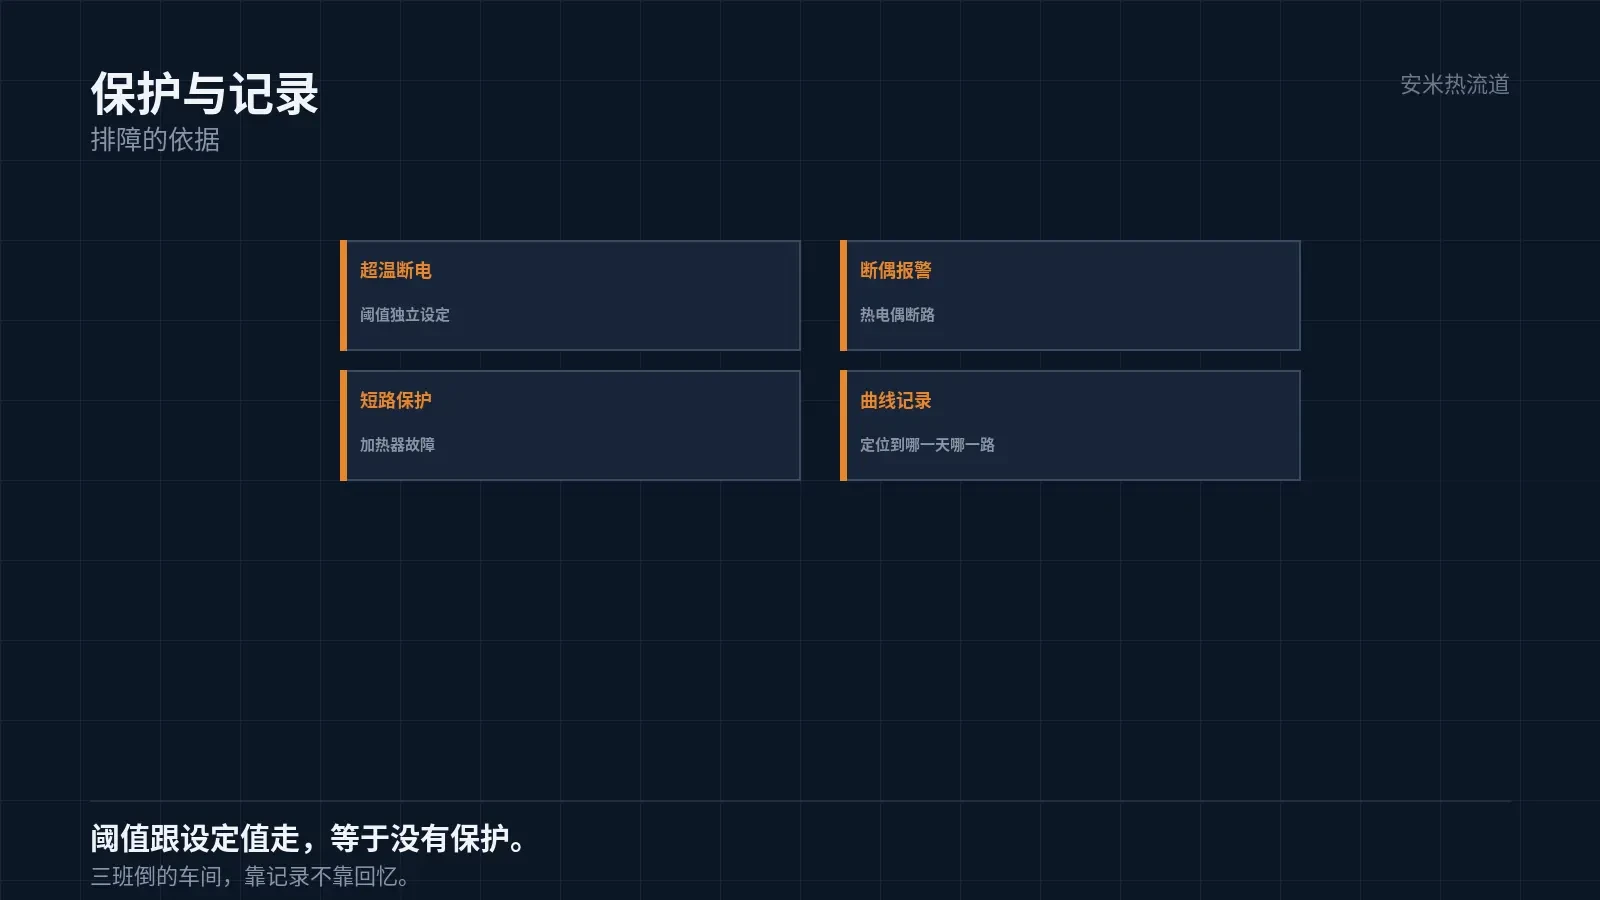
保护包括:超温断电、热电偶断路报警、加热器短路保护。三个都要有。
超温断电的阈值要独立设定,不能只靠设定值。设定值改一下,保护就跟着改,等于没有保护。
记录包括:温度曲线、报警历史、参数修改记录。有记录,排障才有依据。
这一条在批量生产里价值很高。出了问题回头看曲线,能定位到「哪一天、哪一路、什么时间」。
没有记录,只能靠回忆。回忆不可靠,尤其是三班倒的车间。
与热流道的匹配
温控箱要与热嘴的功率匹配。功率大的热嘴,配小功率的箱,升温慢,达不到设定。
也要与热电偶的类型匹配。K 型、J 型,不同分度号不能混用,混用读数会错。
还要与接插件匹配。不同厂家的插头定义不同,接错会烧加热器。
三条都在「接口」这一层。接口不匹配,功能再好也用不上。
所以选型时要把热嘴的型号、功率、热电偶类型、接插件定义一起给供应商。
现场的验收
验收的第一步是「空载升温」:不装模,通电,看升温曲线与超调。
第二步是「带载升温」:装模,看实际能不能达到设定,各区的差异多大。
第三步是「断电恢复」:模拟断电,看恢复后的温度与报警记录。
三步都过,才算验收通过。只做空载,覆盖不到真实工况。
还有一步是「连续跑」:连续生产几小时,看温度是否漂。漂,说明散热或者控制有问题。
把路数、分区、热嘴功率、热电偶类型、接插件定义发来,我们按系统核一遍,确认后再报价格。
按材料与缺陷匹配

扫码登记