
本文目录
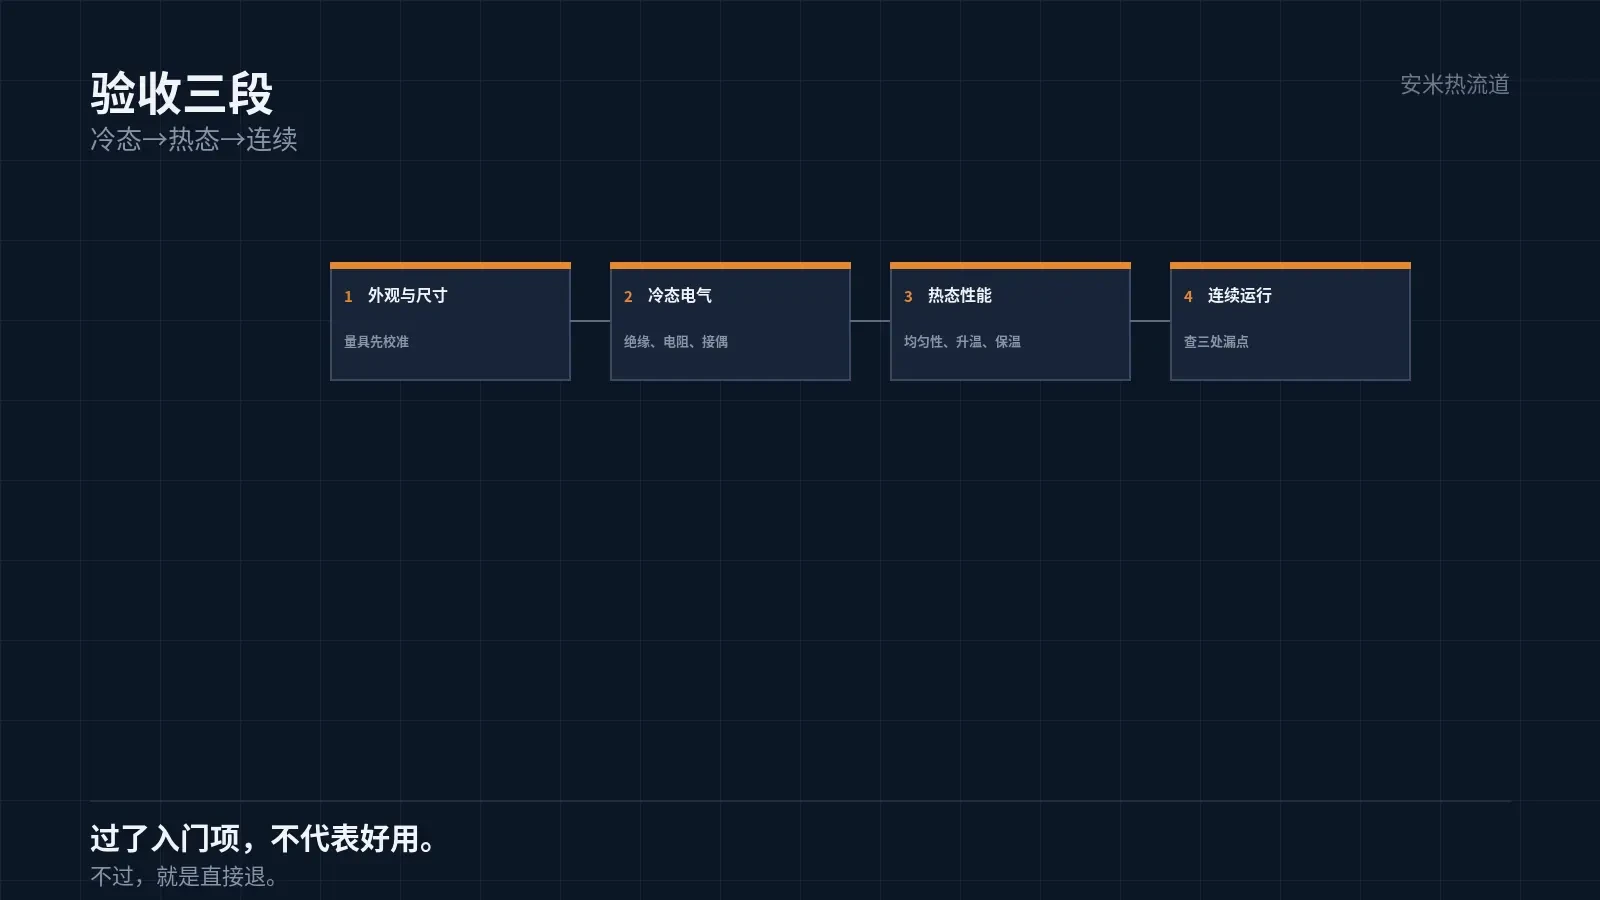
验收最常做的是「看外观、通电试试」。这两件事证明不了什么,真正的问题在热态与连续运行之后才出现。
验收要验数据,不是验样子。
外观与尺寸
外观要看:有没有磕碰、有没有锈、涂层是否完整、标识是否清楚。
尺寸要测:嘴头外径、伸出长度、中心距、安装孔配合尺寸、分流板平面度。
这些尺寸要与图纸对上。对不上,装模就装不进。
测的工具要校准。用没校准的量具测出来的数,不能作为验收依据。
外观与尺寸是「入门项」。过了不代表好用,不过就是直接退。
冷态电气检验
第一项是「绝缘电阻」。加热器与本体之间、本体与外壳之间,用兆欧表测。
第二项是「加热器电阻」。每一路的电阻值要与铭牌对上,偏差在允许范围内。
第三项是「热电偶」。常温下的读数要与室温一致,几路之间互相比对。
第四项是「接线定义」。逐路核对,确认与图纸一致,接插件没有错位。
四项都在不通电的情况下做。做完了再通电,安全也高效。
热态性能检验
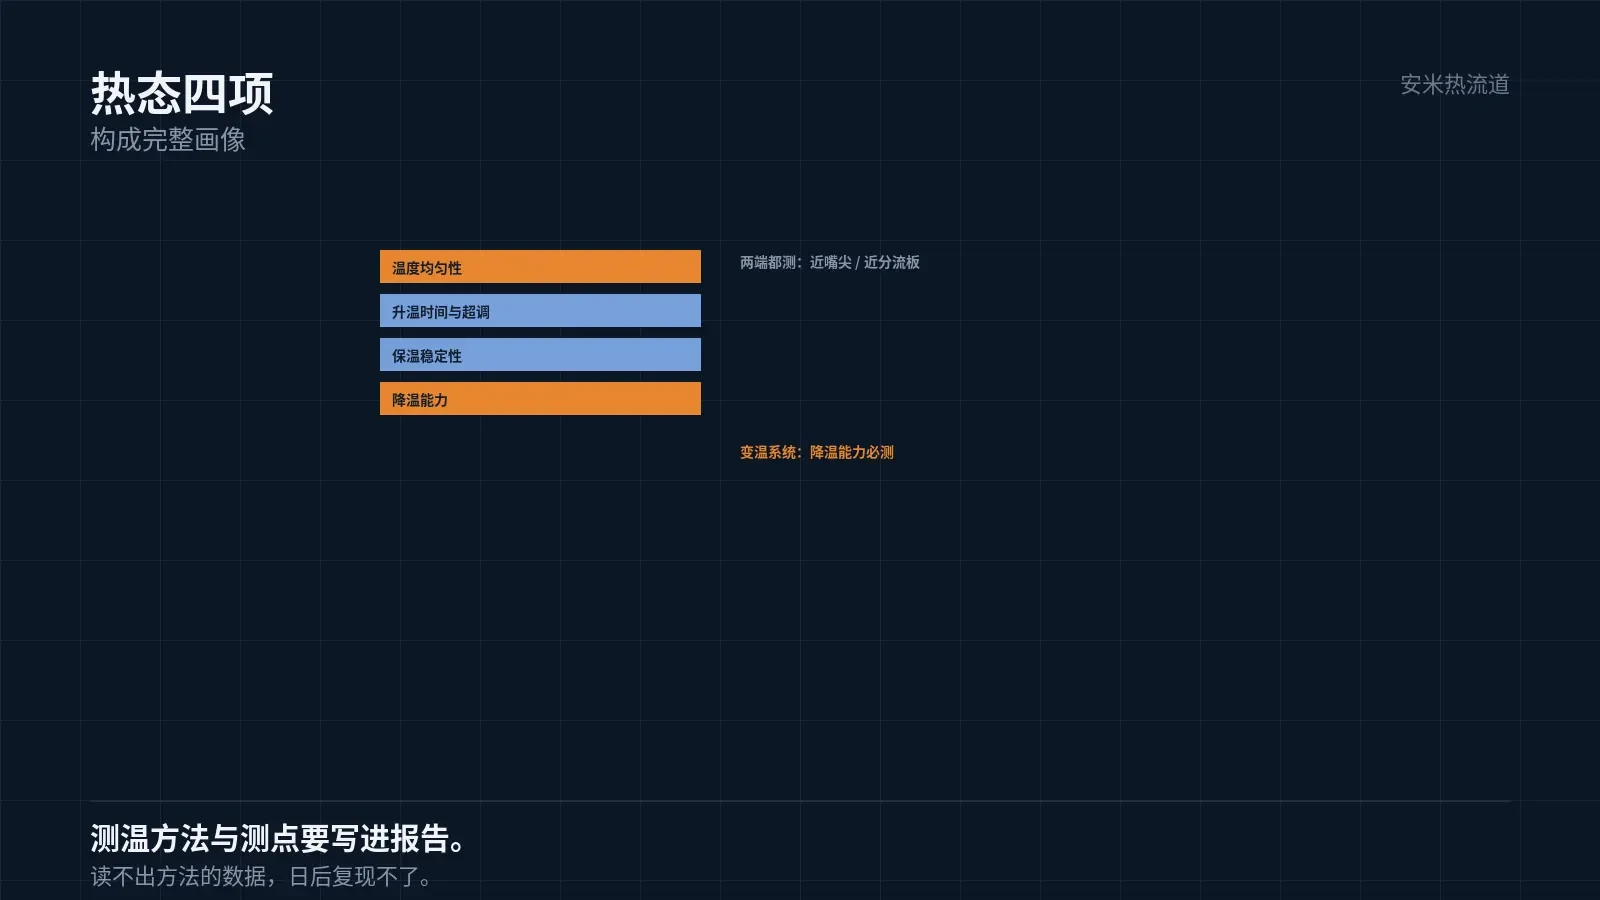
热态检验的核心是「温度均匀性」。升温到工作温度,稳定后测各区的实际温度。
实测温度与设定的差、各区之间的差,两个数都要记录。
第二个是「升温时间」。从室温到工作温度用了多久,超调多少。
第三个是「保温稳定性」。稳定后连续观察一段时间,看温度是否漂。
第四个是「降温能力」。切掉加热,看从工作温度降到目标温度的时间。变温系统必测。
这四项构成「热性能」的完整画像。少一项,画像就不完整。
测温的设备也要说清。用接触式测温还是红外,测的是表面还是内部,读数会不一样。
验收报告上要写明测温方法与测点位置。不写清楚,日后争议时无法复现。
测点位置的选择也有讲究:要测「靠近嘴尖」与「靠近分流板」两端,中间的读数是插值的,参考价值低。
两端都合格,中间一般不会差太多;两端差得多,说明这一段的热平衡有问题,不是仪表的问题。
连续运行与泄漏
热态检验之后,要做一段连续运行,通常几个小时。
运行中要观察:有没有漏料、有没有异常噪声、温度是否稳定、接线是否发热。
漏料的观察点是三处:嘴尖与浇口套、热嘴与分流板、分流板与进料口。
连续运行之后要复测一次温度。温度漂了,说明热平衡不稳。
这一步是「模拟量产」。跳过它,等于把量产的风险留给自己。
文件与追溯
验收要收的文件:材质证明、热处理记录、尺寸检验报告、电气测试记录、温度曲线。
每一支热嘴要有编号,编号要与检验记录对应。出了问题能追到「哪一支、哪一批」。
备件清单也要给。嘴尖、弹簧、热电偶的型号与数量,要写清。
没有追溯的热流道,用起来是黑箱。出了问题只能整体换,成本高。
追溯的另一半是「使用记录」。哪一天装、跑了多少模、换过什么件,这些要与编号绑在一起。
两边一对,就能算出「这一支的实际寿命」。有了寿命数据,备件计划才有依据,不用凭经验猜。
这一套在多腔模上价值最大。几十支嘴,没有编号就是一团,出了问题只能挨个拆。
编号的方式不必复杂,嘴体上打钢印、分流板上贴耐温标签,两种都行,关键是「不会掉、看得清」。
验收报告要签字。签字的报告,是后面质量争议的依据。
验收不通过的处置
外观与尺寸不合格,直接退。这类问题没法在现场修。
电气不合格,可以现场修(换加热器、换热电偶),但要复测。
温度不均匀,要先分清「是热流道的问题」还是「是测量方法的问题」。
区分的方法是用第二套测温设备复核。两套都测出同样的偏差,才是热流道的问题。
连续运行漏料,不能现场修,要拆检。拆检的结论决定是修还是换。
处置的结论要落到「责任」上:是设计问题、加工问题、还是装配问题。分清了,才不会重复发生。
这一条在批量采购时更重要。同一批几十套,如果只修不追因,问题会在下一批重现。
追因的结论最好形成一页纸:问题在哪、怎么改、下一批怎么防。这一页纸比报告有用。
有了这一页纸,验收标准也就跟着更新。标准是一次次追因积累出来的,不是一次写完的。
把件的要求、验收标准、现用检验项发来,我们按验收核一遍,确认后再报价格。
按材料与缺陷匹配

扫码登记