
本文目录
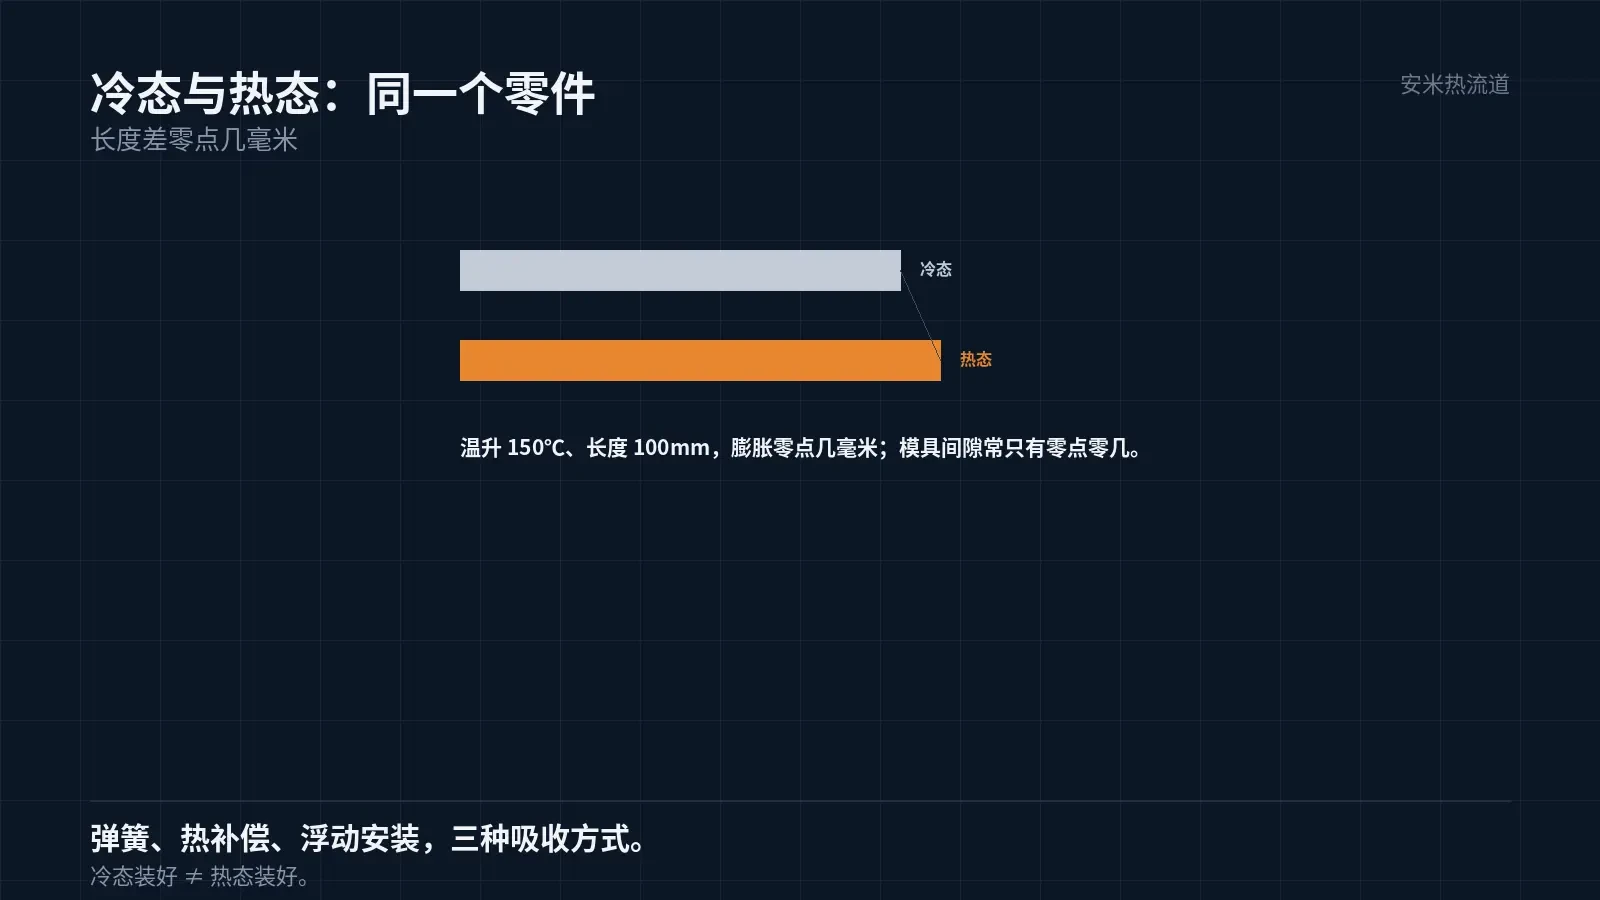
热流道在冷态装配,热态工作。温度差一百多度,长度就差出零点几毫米。
这零点几毫米,处理不好就是顶坏嘴尖、漏料、或者件偏。
膨胀的量级
金属的线膨胀系数在每度每米几个微米到十几个微米的量级。温度差 150℃、长度 100mm,膨胀量在零点几毫米。
零点几毫米在模具里是大数字。模具的配合间隙常常只有零点零几毫米。
所以「冷态装好、热态还能装好」这件事,必须靠结构设计,不能靠装配手感。
膨胀的方向也要看。热嘴是沿轴向膨胀的,分流板是沿平面膨胀的,两者叠加,方向不同。
方向不同,补偿的方式也不同。轴向靠弹簧或者预留,平面靠热补偿结构或者浮动安装。
膨胀还有一个隐蔽的影响:它会让「冷态对中」的热嘴在热态偏离中心。偏了之后,浇口不在正中,件就偏。
所以热态的对中要单独验。冷态看着正,热态可能已经偏了半个毫米,这个量在精密件上是致命的。
对中偏了的表现是「件的一侧厚、一侧薄」或者「浇口偏在一侧」。这种偏差不会自己消失,只会随温度漂。
不补偿会怎样
最常见的是嘴尖顶到浇口套。热态下热嘴变长,顶住浇口套,把嘴尖压变形,浇口痕变大。
顶得狠的,浇口套会被顶裂,或者热嘴的加热器被挤坏。这是热态才出现的问题,冷态查不出来。
另一种是漏料。热嘴与浇口套的接触面因膨胀而错位,密封失效,熔体从缝里出来。
还有一种是件偏。热嘴顶住浇口套,浇口的间隙变了,流速变了,件的尺寸跟着变。
三种表现,根都是同一个:冷态与热态的几何差没有被吸收。
分辨的方法:停机、降到室温、再检查。冷态正常、热态异常,基本可以确认是膨胀问题。
反过来,冷态就不正常,那是装配或者加工的问题,与膨胀无关。两种要分开查。
还有一种是「热态正常、冷态异常」:冷态下漏料或者件偏,热态反而好。这种情况少见,多与装配预紧有关。
补偿的方式
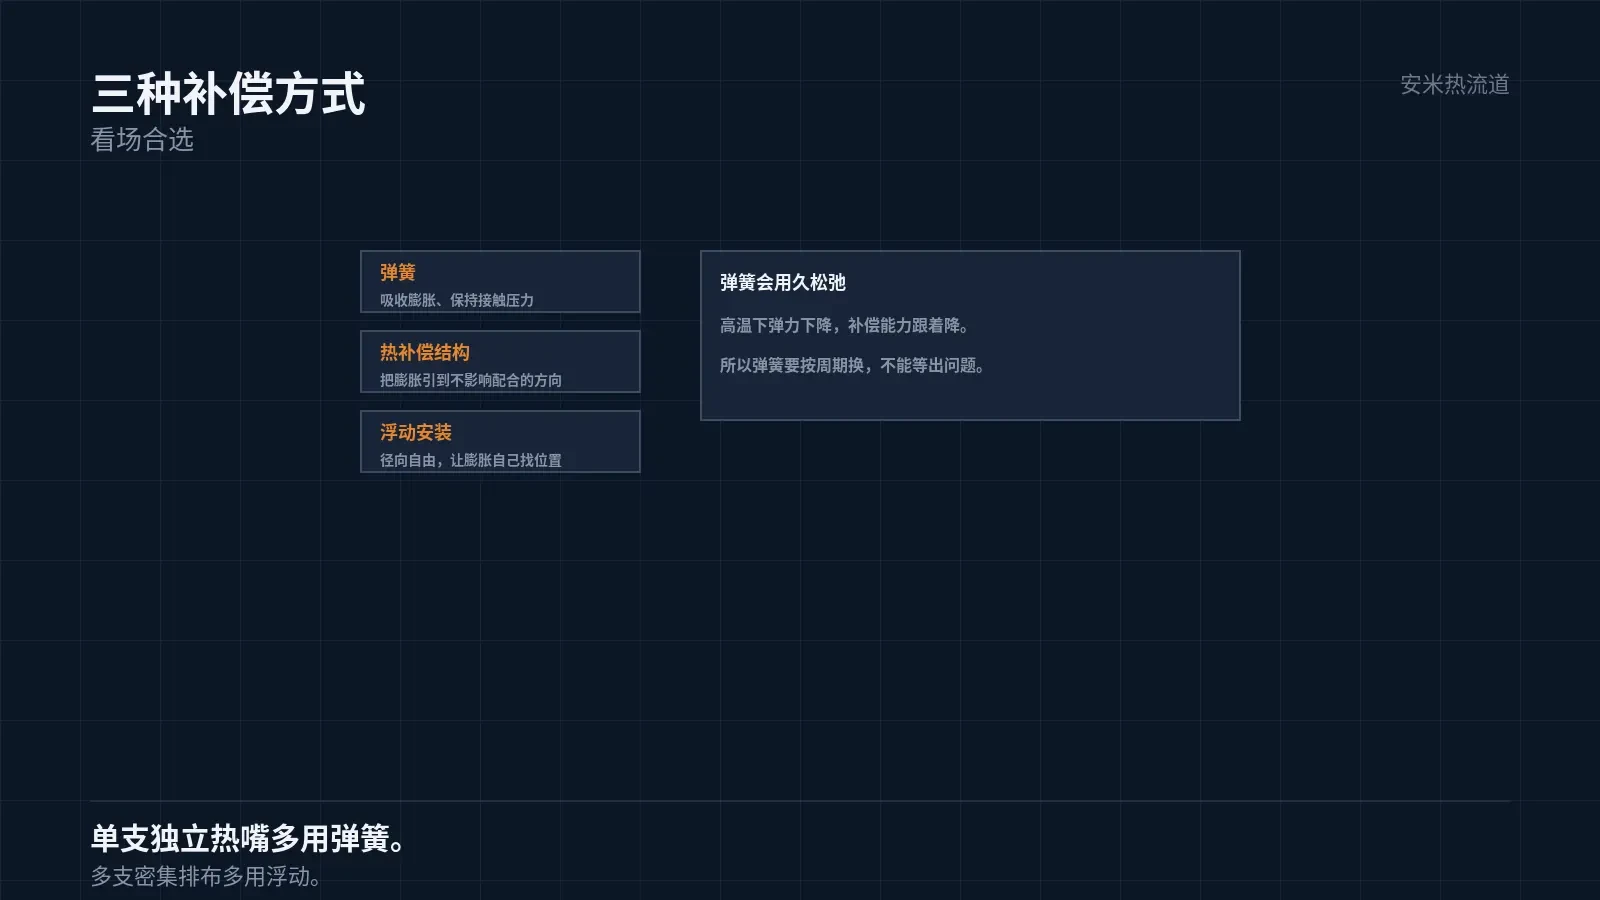
弹簧补偿是最常见的。热嘴下面装弹簧,热态时弹簧被压缩,吸收膨胀量,同时保持接触压力。
弹簧的选型要看两个量:压缩量与弹力。压缩量要覆盖膨胀量,弹力要够保持密封,又不能大到顶坏件。
另一种是热补偿结构,靠材料或者几何的设计,让膨胀被引导到不影响配合的方向。
还有一种是浮动安装:热嘴在径向有自由度,让膨胀自己找位置,不强行约束。
三种方式各有适用场合。弹簧适合单支、独立的热嘴;浮动适合多支、密集排布的场合。
装配时的冷态间隙
冷态间隙要按温升算,不能按经验给。算法是:长度 × 膨胀系数 × 温升,得到膨胀量,再留余量。
温升的取值要用「实际工作温度减装配温度」,不是「设定温度减室温」。实际温度往往比设定低。
余量留多少,取决于控制的稳定性。温度波动大,余量要留大;波动小,可以留小。
余量留大了,冷态接触不严,漏料;留小了,热态顶死。这是一个双向的窗口。
所以「装的时候刚好」不等于「用的时候刚好」。装配的检验要在热态下做,冷态只能做几何检查。
高温料的特殊要求
PEEK 的熔体温度 390℃ 以上,模温 170–200℃。温升比其他材料大得多,膨胀量也大。
所以 PEEK 方案的热补偿余量要留得更多,而且要留「可检查」的间隙,装完之后能测。
PA46 的窗口只有 15℃,热嘴本身的温度波动要小。波动大,膨胀量也在波动,补偿就难做稳。
PPS 的模温 150℃,热嘴温度 310–320℃,温升也在 150℃ 以上,补偿同样不能省。
这一条解释了为什么高温料的方案「看起来结构差不多,实际差别很大」:差在补偿的设计与验证。
验证与维护
验证的方法:冷态装好、测几何;升温到工作温度、保持、再测几何。两次的差就是实际膨胀量。
实测值与计算值对不上,说明温升的估计错了,或者结构里有约束没被识别出来。
维护时要复查弹簧。弹簧长期在高温下工作,会松弛,弹力下降,补偿能力就下降。
松弛是渐进的,不表现为突然失效。所以弹簧要按周期换,不能等出问题再换。
把材料、温升、热嘴长度、现用补偿方式发来,我们按热平衡与结构核一遍,确认后再报价格。
按材料与缺陷匹配

扫码登记