
本文目录
一套多腔热流道,分流板要把熔体分到每一支热嘴。分的除了流量,还有温度。
温度分不匀,件的尺寸与外观就分不匀。这是多腔模最难缠的一类问题。
分流板在做什么
分流板是一块带流道的板。熔体从进料口进入,沿流道分成若干路,分别进入各支热嘴。
它的两个任务是:把流量分匀、把温度分匀。前者靠流道的几何,后者靠加热与保温。
两个任务互相牵扯。流道长的一路,压降大、流量小;为了补偿流量,有时会把流道做大,温度又跟着变。
所以分流板的设计,是流量与温度一起算的,不是先算流量再补温度。
算的方法通常是先按流量定流道直径,再用加热分区把温度拉平,最后用实测校准。三步都不能省。
校准的环节最容易被省。图纸算完就开模,开出来才发现腔间差异大,改模的成本比算一遍高得多。
校准不一定要实物模。用流道模拟软件做一遍,能看出哪一路压降偏大、哪一路温度偏低,先改图纸再开模。
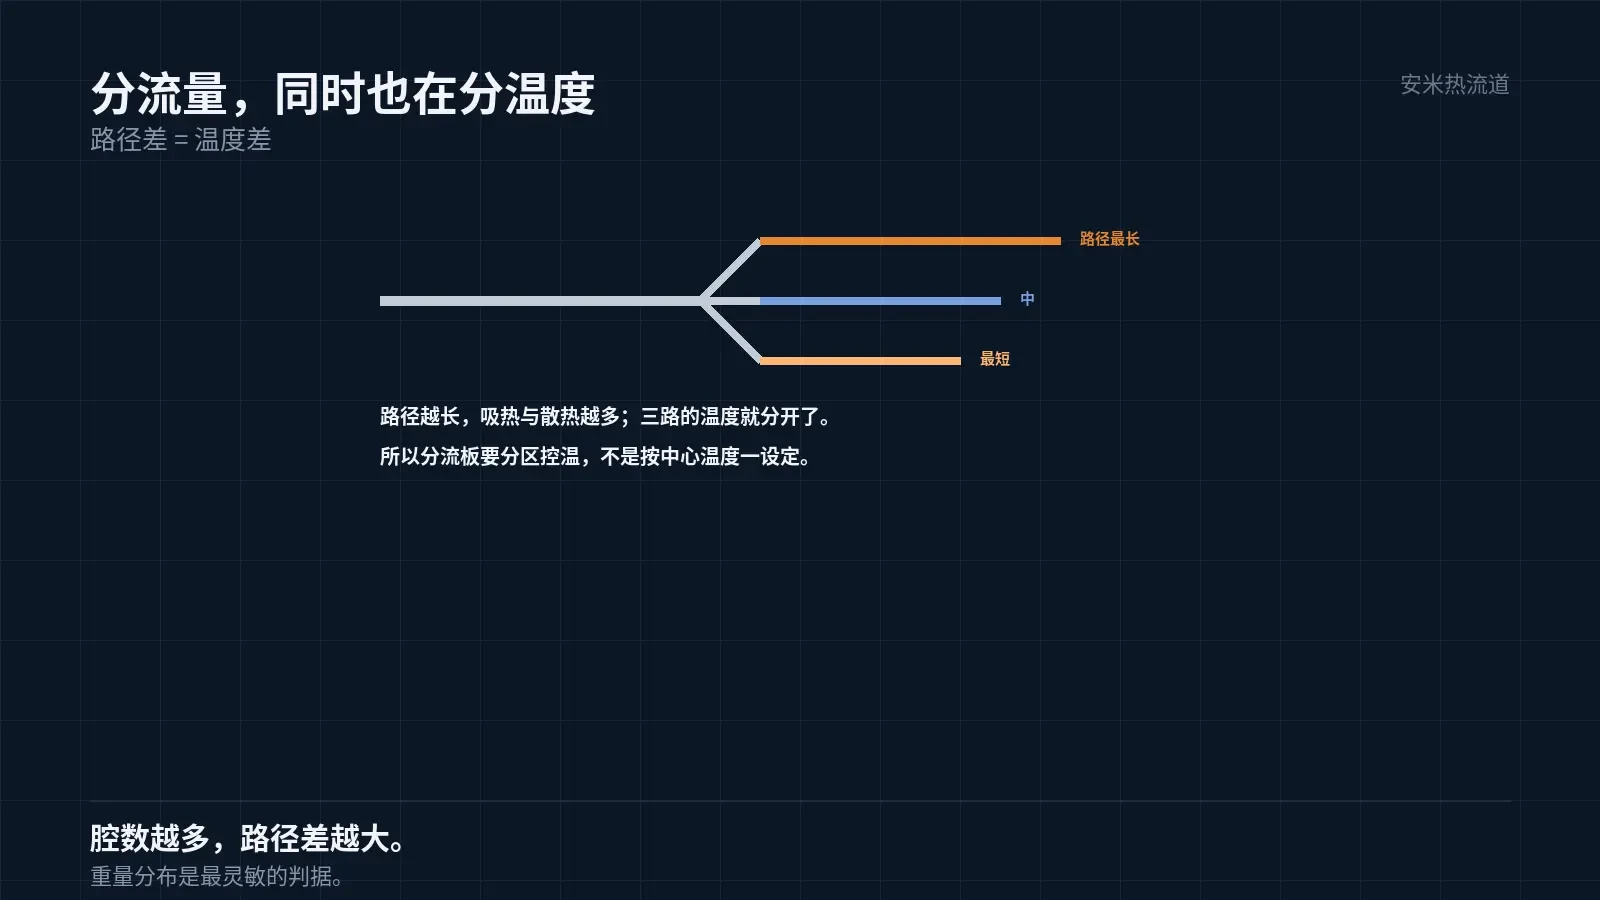
这一条在 8 腔、16 腔的模上尤其明显。腔数越多,路径差越大,一致性越难。
温度不一致从哪来
第一个来源是路径长度差。熔体在流道里走的时间不同,吸的热与散的热就不同。
第二个来源是加热器的布置。加热圈或者加热棒的位置,决定热量从哪进、往哪走。
第三个来源是散热。分流板与模架、与外界之间有热交换,靠近边缘的一路散得快。
三个来源叠起来,分流板上会出现「有的地方高、有的地方低」的温度分布。
这个分布不是均匀的,也不是对称的。所以「按中心温度设定」往往不能让所有腔都一样。
为什么最后变成件的缺陷
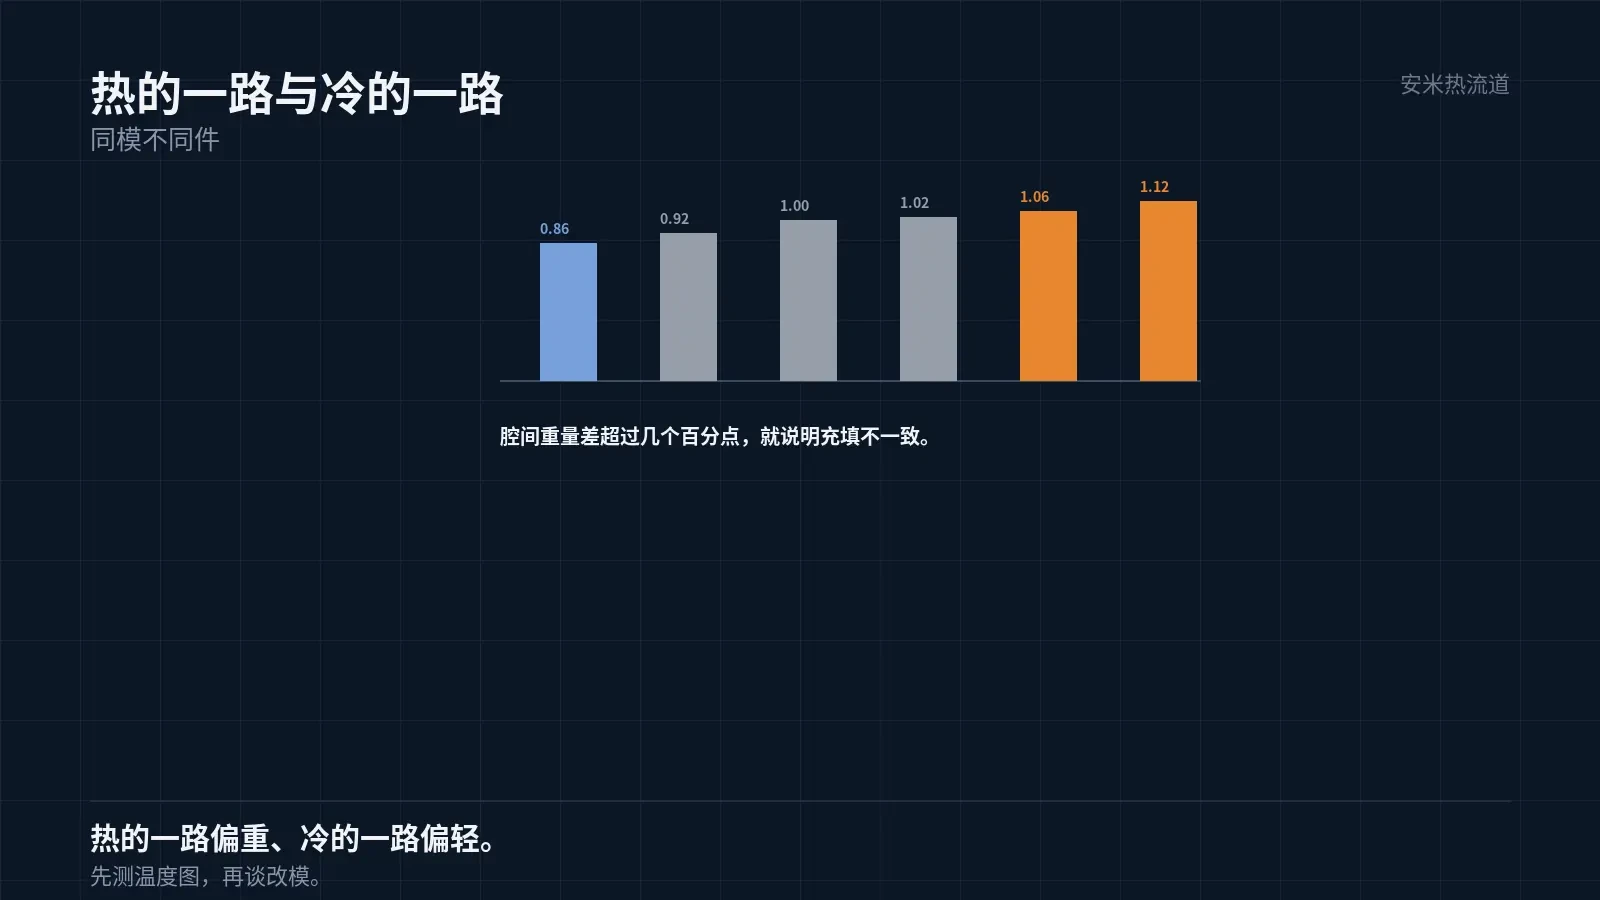
温度高的一路,熔体黏度低,充填快,保压传递好,件的尺寸偏大、重量偏重。
温度低的一路,熔体黏度高,充填慢,保压传递差,件的尺寸偏小,甚至短射。
所以温度不一致的直接表现,是「同一副模出来的件不一样」。这个现象在多腔模上很常见。
间接的表现更多:飞边出现在热的一侧、缩水出现在冷的一侧、颜色深浅不一、浇口痕大小不同。
现场常把这些当成「模具问题」或者「材料问题」,其实是温度分布的问题。
分辨的办法很简单:把各腔的温度测一遍。分布明显不均,就是温度问题;分布均匀,再查模具与材料。
这一条能省下大量排查时间。多腔模的疑难件,先测温度图,通常一步就定位。
测温度图的成本不高,但要有条件:稳定的生产状态、同一批料、至少连续跑半小时。
测温的顺序也有讲究:先测各支热嘴,再测分流板的几个位置。两个层级的温度混在一起看,会误判。
怎么让温度一致
结构上的办法是分区加热。分流板分成几个区,各区独立控温,把温度分布拉平。
分区的前提是「知道哪里高、哪里低」。这要靠测温,不能靠猜。测温点要布在实际的流道附近。
另一个办法是热隔离。分流板与模架之间加隔热层,减少向外的散热,让温度分布更均匀。
隔热做过头也有问题:散热不足,升降温都慢,换色换料时清不干净。所以要留可控的散热路径。
第三个办法是流道的几何补偿。把短路径的流道做细一点,长路径做粗一点,用压降去平衡流量。
验证的方法
验证温度一致性,最直接的办法是「跑温度图」:在稳定生产状态下,测各支热嘴的实际温度。
测的位置要一致,都在嘴尖附近。测在加热器上,读到的是加热器的温度,不是熔体的温度。
第二步是「跑件」:同一模次取各腔的件,测重量与关键尺寸,看分布。
重量分布是最灵敏的指标。重量差超过一定比例,说明充填不一致,温度或者流道有问题。
第三步是「换工况复测」:停机再启动、换批料,各测一次。稳定的方案,三次的分布应该接近。
与变温系统的配合
急热急冷的热嘴,嘴头温度是变的,但分流板要保持恒定。两个区域的控制目标不同。
所以系统要能把「分流板恒温」与「嘴头变温」分开控。混在一个回路里,两个都控不好。
分流板的恒温精度,直接影响变温的效果。分流板波动大,嘴头的起点温度就不稳,变温曲线就飘。
这一条在多腔模上尤其重要:一支嘴飘一点,多支叠起来,件的差异就被放大。
把腔数、流道布局、现用温控方式、件的一致性要求发来,我们按结构核一遍,确认后再报价格。
按材料与缺陷匹配

扫码登记