
本文目录
漏料是热流道最麻烦的故障之一。它不在外观上显形,等到发现时,模具里已经糊了一片。
漏料的位置其实有限,就几个缝。认准位置,处理才有方向。
三个常见的漏点
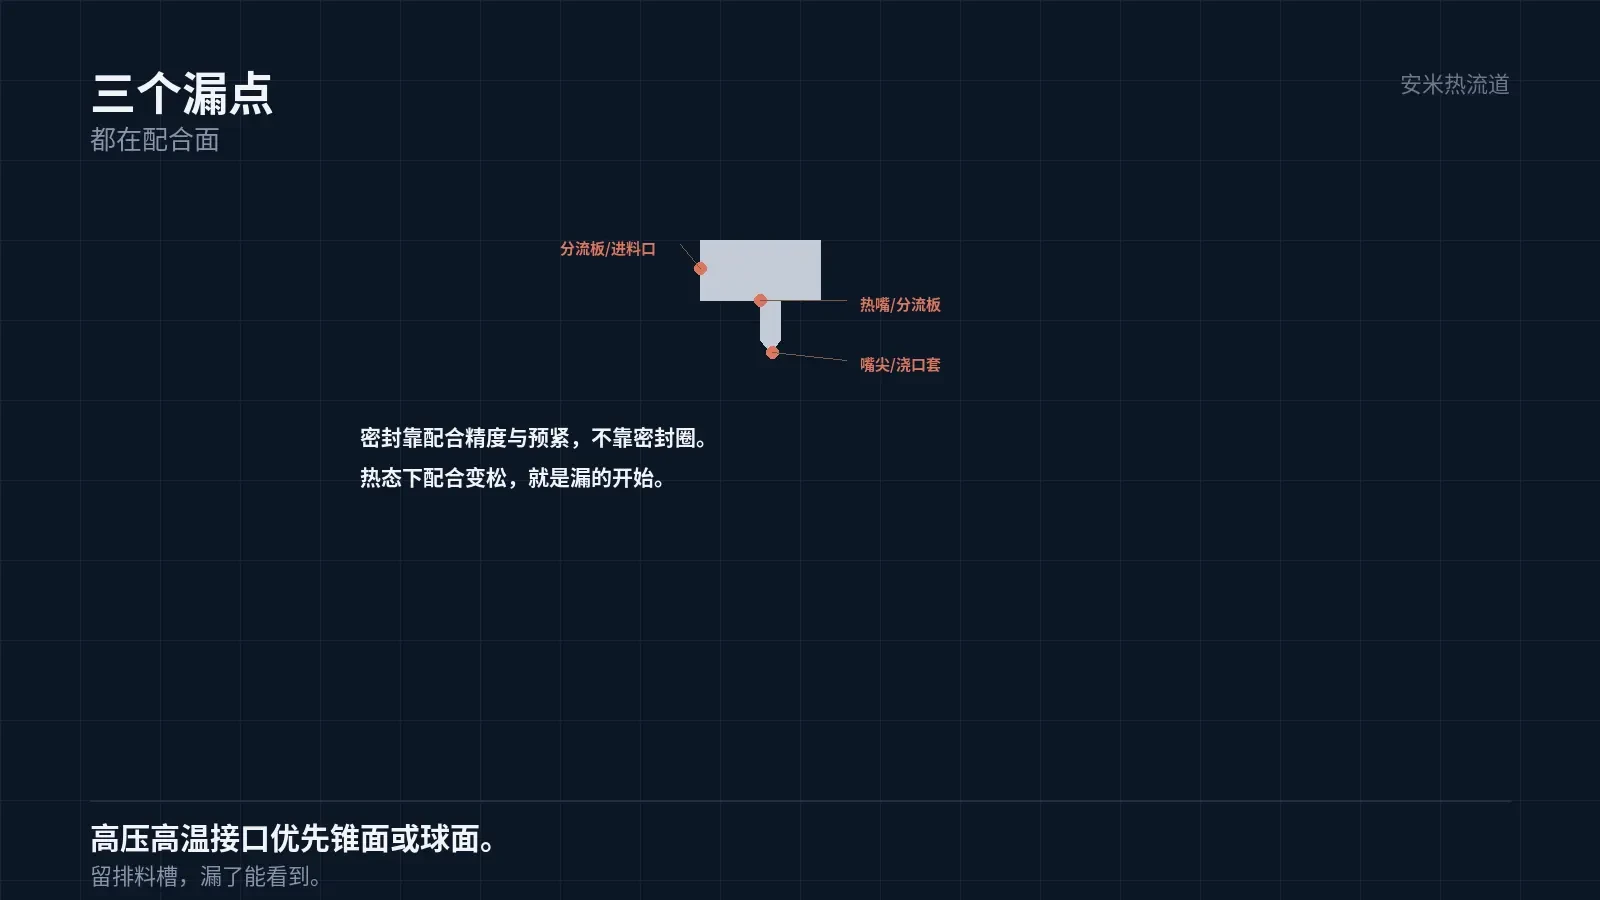
第一个是嘴尖与浇口套的接触面。这里是熔体进入模腔前的最后一段,压力最高,最容易漏。
第二个是热嘴与分流板的连接处。熔体从分流板进入热嘴,接口处的密封靠配合与预紧。
第三个是分流板与进料口的连接处。这一处漏,料会沿着分流板往外渗。
三处的共同点是「两个零件的配合面」。密封靠的是配合精度与预紧力,不是靠密封圈。
所以漏料的本质,是配合面在热态下的间隙超过了熔体能承受的范围。
为什么会在热态漏
冷态时配合是紧的。热态时各零件膨胀量不同,配合就变了。膨胀差是漏料的第一位原因。
第二个原因是预紧力的衰减。弹簧松弛、螺栓松弛,预紧力下降,接触压力不足。
第三个原因是磨损。反复拆装、反复升温,配合面会被磨出间隙,间隙累积到一定程度就漏。
第四个原因是变形。分流板在热态下会翘,翘了之后接口的平面度就没了。
四个原因里,膨胀差与预紧衰减最常见。两者都与「热」有关,冷态查不出来。
漏料的后果
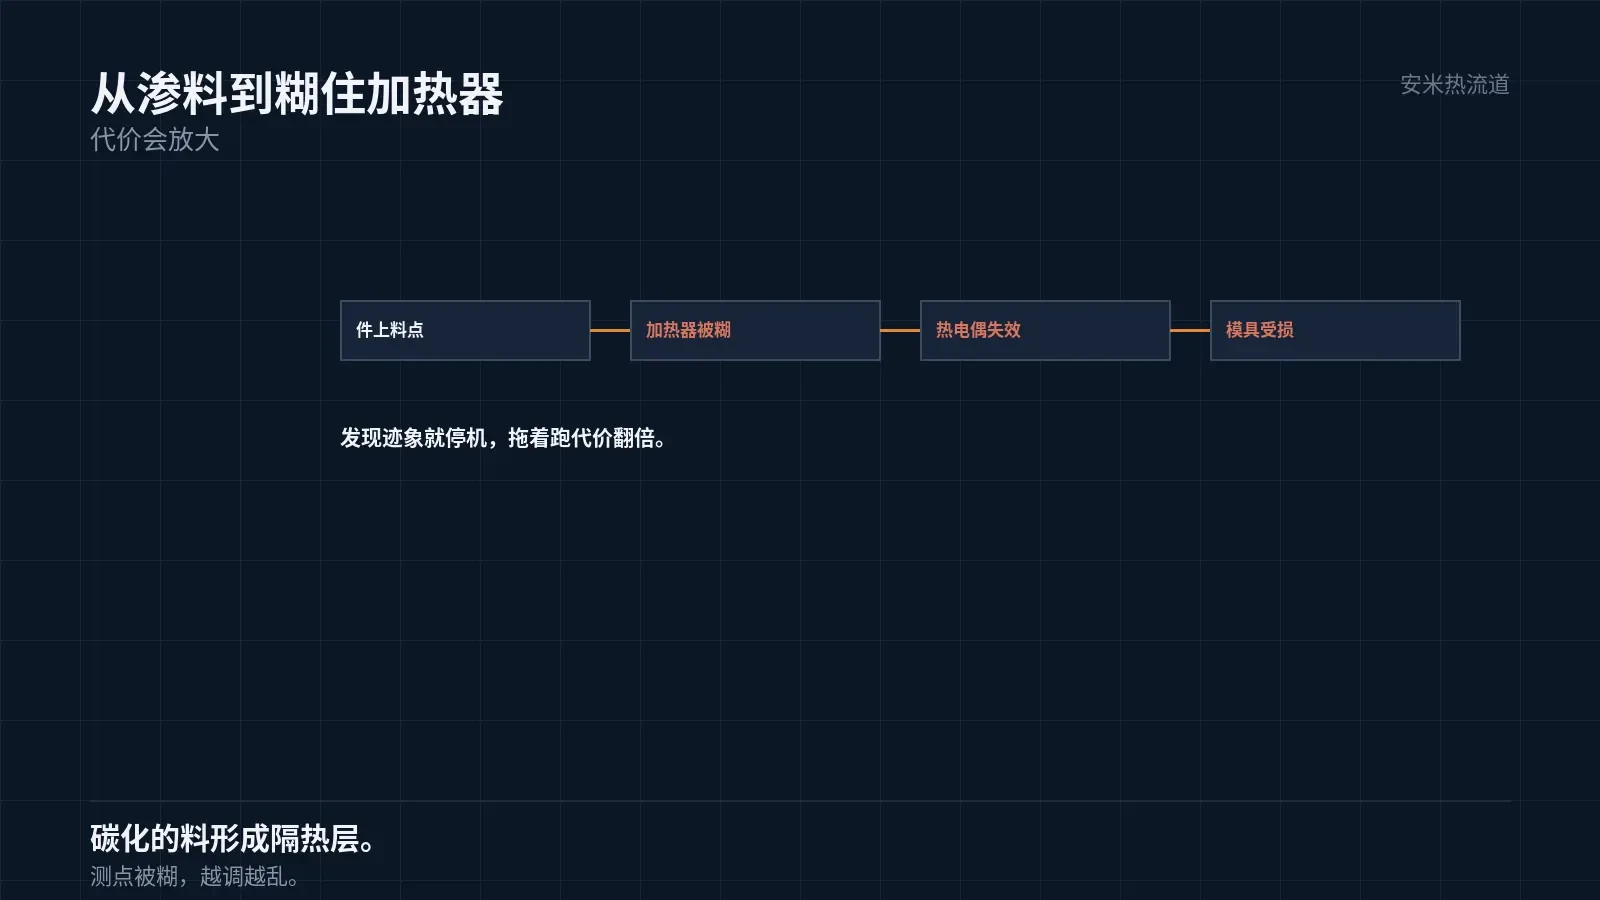
轻的后果是件上出现料点、料斑。熔体从缝里渗出来,落在件上。
中等的后果是加热器被糊住。料渗到加热器上,碳化后形成隔热层,加热效率下降,温度上不去。
重的后果是热电偶失效。料糊住测点,控制器读到错误的温度,越调越乱。
最重的后果是模具损坏。料渗进模架的缝隙,冷却后把零件顶开,或者把模板撑裂。
所以漏料不能等,发现迹象就要停机检查。拖着跑,代价会放大。
检查的顺序是先看件,再看热嘴外观,最后拆。拆之前先记录温度与位置,拆完就查不到了。
拆的时候要留意接触痕迹。痕迹能告诉你预紧是否均匀、有没有偏斜,这是最直接的证据。
痕迹还有一种用法是「比对历史」。同一副模,这次的痕迹与上次不同,说明状态变了。
痕迹的分布还能判断「是偏斜还是预紧不足」:一圈均匀浅痕是预紧不足,偏在一侧是偏斜。
预紧不足还有一类原因是螺栓的紧固顺序。对角交叉紧固,受力均匀;顺时针一个个紧,最后一个是过紧的。
紧固顺序还有一个后果是「应力残留」。最后紧的那个螺栓,长期在高温下会先松,松了就开始漏。
所以维护时要复查螺栓的预紧。用扭矩扳手复紧,不能用手感判断,手感判断不出几牛的差。
防漏的设计
结构上,配合面要做「有预紧的锥面或者球面」。锥面与球面在预紧时能自适应,对膨胀差的容忍度高。
平面配合的容忍度低。平面要靠很高的加工精度与很大的预紧力,稍有偏差就漏。
所以高压、高温的接口,优先用锥面。这一条在 PEEK 这类高温方案上是标准做法。
另一个设计要点是「让漏出来的料有地方去」。留排料槽或者观察孔,漏了能看到,不至于糊在模具里。
还有一条是热隔离。把高温区与低温区分开,减少膨胀差引起的错位。
现场判断
发现件上有料点,先看位置。料点在浇口附近,八成是嘴尖与浇口套;料点在件的远端,可能是分流板接口。
再看模次分布。所有腔都有,是分流板或者进料口;个别腔有,是那一支热嘴。
然后看温度。漏的那一路温度是否偏低?偏低说明熔体在那里的流动性差,压力高,更容易从缝里挤出来。
最后看历史。这副模拆装过几次?弹簧换过没有?配合面有没有磨损的痕迹?
四条一起看,定位通常不会错。只凭一条,容易误判成「材料问题」。
还有一条是「换料之后是否出现」:换批料就漏,可能是流动性变了、压力升高,把缝隙顶开。
预防与维护
预防的核心是「热态复查」。每次装模,升温之后要检查配合面,不能只做冷态检查。
复查的方法是测间隙、看接触痕迹。接触痕迹均匀,说明预紧到位;偏在一侧,说明有错位。
维护的周期要按「升温次数」定,不是按日历。升温降温的次数多了,配合面就松。
弹簧、密封面、螺栓,三样都要在维护清单里。这三样是漏料的主要防线。
把漏料位置、发生模次、材料、拆装历史发来,我们按结构核一遍,确认后再报价格。
按材料与缺陷匹配

扫码登记