
本文目录
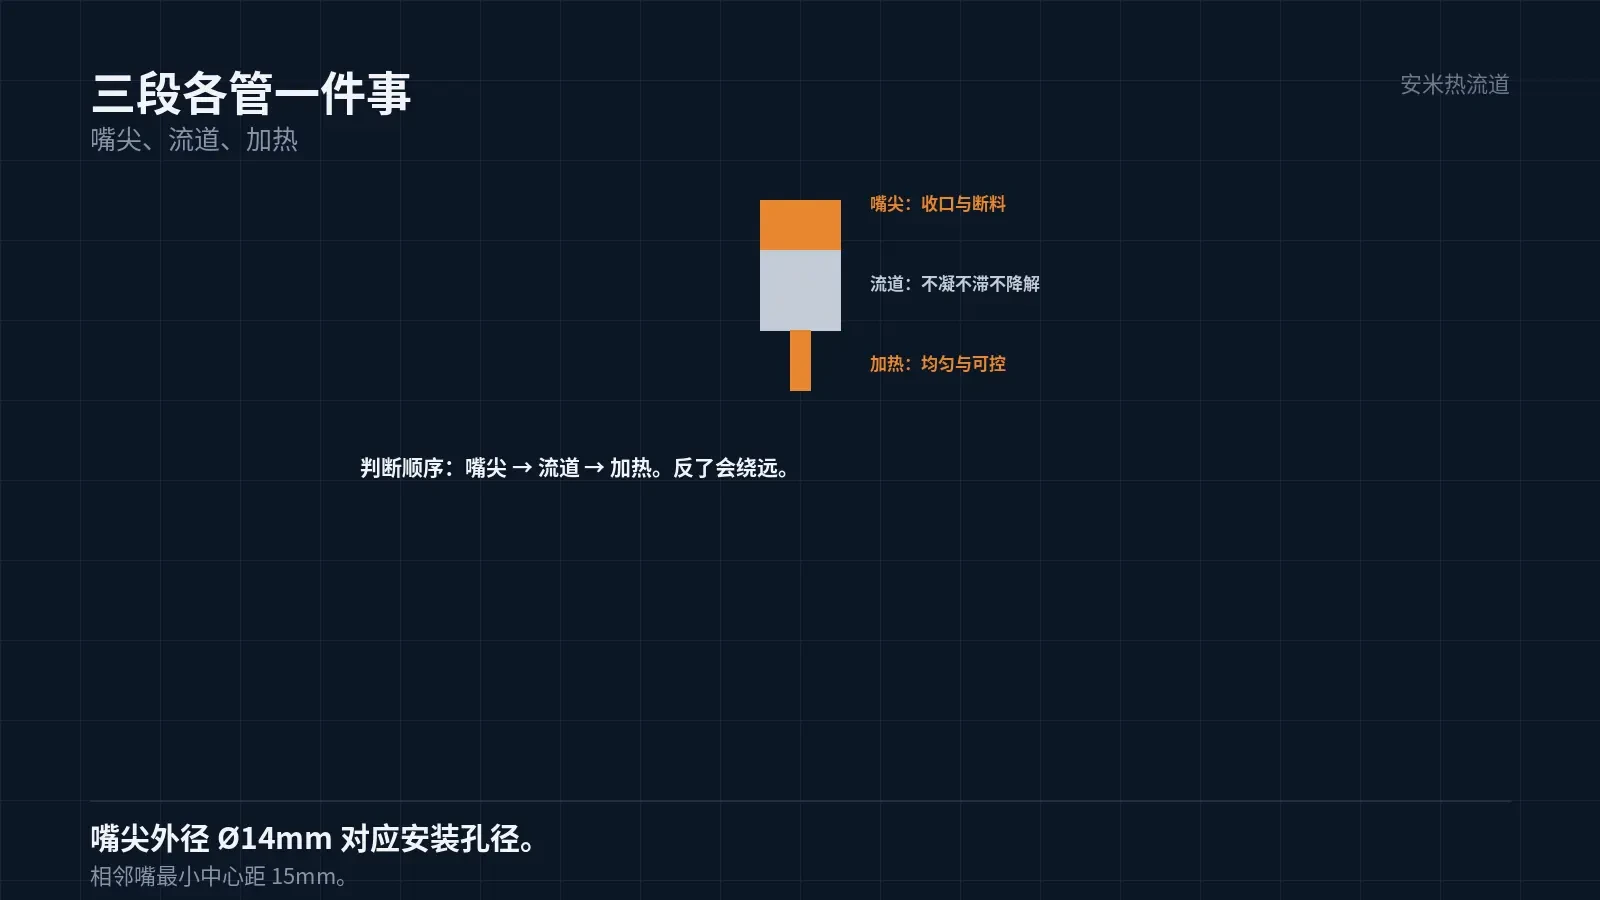
热嘴看起来是一根带加热的金属管。拆开看,它分三段,每段管一件事。
现场的问题,多半能定位到某一段。定位准了,改起来才不盲目。
第一段:嘴尖
嘴尖是热嘴与模具浇口接触的地方。熔体从这里进入模腔,温度、压力、流速都在这一个点上收口。
嘴尖的外径 Ø14mm,这个尺寸与模具的安装孔径对应。装不进、装不严,都出在这。
嘴尖的形状分几类:直通(开放)、尖点、针阀。形状决定了浇口的断料方式与外观痕迹。
嘴尖也是磨损与积料最集中的地方。换色、换料、长期高温,都会在这里留下痕迹。
所以维护的第一顺位是嘴尖:清洁、检查磨损、核对与浇口套的配合。
嘴尖的磨损有两种:磨料磨损(玻纤材料的冲刷)与粘着磨损(高温下的材料粘连)。两种的处理方式不同。
玻纤材料的冲刷,会把嘴尖的内孔磨大。孔大了,流速下降,浇口痕变大,这是渐进的过程。
粘着磨损的表现是积料。积料碳化后变硬,掉进件里就是黑点。所以清洁的周期要按材料定。
维护记录里最好写上「嘴尖内孔直径」的实测值。有了这条曲线,什么时候该换就有依据。
第二段:流道
流道是熔体从进料口到嘴尖的通道。它的任务是「不凝、不滞、不降解」。
不凝靠加热,不滞靠流道的形状(没有死角、没有突然扩大),不降解靠温度与停留时间。
流道的直径有讲究。太细,压力损失大,薄壁件充不满;太粗,停留时间长,高温料降解。
流道的内壁粗糙度也影响。太糙,滞料;太光,某些材料会滑移,反而不好控。
所以流道不是「一根管子」,是按材料与件形算出来的通道。
算的内容包括:流量、压降、剪切速率、停留时间。四个量互相制约,改一个就动其他三个。
剪切速率太高,材料会降解;太低,充填不足。这个区间按材料的流变数据定,不按经验给。
停留时间是另一个约束。PEEK 在高温下的停留时间要短,流道就要做小;做小压降又上升。所以 PEEK 的热流道设计最难。
这一条解释了为什么「同一套热流道打不了所有材料」。流道的几何是按材料算的,不是通用的。
第三段:加热
加热的任务是把流道与嘴尖维持在工作温度。加热的方式有几种,共同的要求是「均匀」与「可控」。
均匀的意思是:沿长度方向的温差要小,周向的温差也要小。周向温差大,件就一边好一边差。
可控的意思是:能测、能调、能稳定。测温点要贴近实际需要控的位置,不是贴近加热器。
急热急冷的热嘴,加热还要「快」。这一条把加热体的质量与位置都限制住了。
三条要求叠在一起,加热部分的设计空间其实不大。这是热嘴看起来都差不多的原因。
三段的配合
三段不是独立的。嘴尖的温度取决于加热,加热的效果取决于流道的导热,流道的温度又取决于熔体的流动。
所以现场调一个问题,常常牵动另外两段。降嘴尖温度,流道可能凝;提流道温度,嘴尖可能拉丝。
理解三段的耦合,是判断问题的前提。只看一段,容易按下葫芦浮起瓢。
一个实用的判断顺序:先看嘴尖(外观与断料),再看流道(充填与压力),最后看加热(温差与响应)。
顺序反了会绕远。很多「加热有问题」的判断,其实是嘴尖积料或者浇口套磨损。
浇口套的磨损是渐进的。磨损之后配合间隙变大,漏料与浇口痕同时出现,容易被判断成温度问题。
所以维护记录要留。换过什么、什么时候换的、换了之后变化如何,这些是判断的依据。
装配与热膨胀
热嘴装在模具里,工作时温度比模具高一百多度。热膨胀的差值,要靠结构吸收。
吸收的方式有几种:靠弹簧、靠热补偿结构、靠安装位置的预留。选哪种取决于温升幅度与精度要求。
补偿不足,热嘴会顶到浇口套,压坏嘴尖;补偿过多,接触不严,漏料。
漏料在高温料上后果严重。PEEK 的熔体 390℃ 以上,漏出来的料会把加热器烧坏。
所以高温方案的装配,通常要留「可检查的间隙」。装完之后能测、能看,而不是装死了算。
所以装配时的冷态间隙要按温升算,不能按经验给。这一条在高温料上尤其关键。
相邻两热嘴最小中心距 15mm。这个限制来自热嘴外径与模具的强度,不是可以随便压的。
把件形、材料、模腔数量、中心距、现用方案发来,我们按结构核一遍,确认后再报价格。
按材料与缺陷匹配

扫码登记