
本文目录
加热看起来是最简单的一环:通电就热。但「热在哪、热得匀不匀、变得快不快」,三种加热方式的答案完全不同。
选错加热方式,后面的温控怎么调都别扭。
三种常见方式
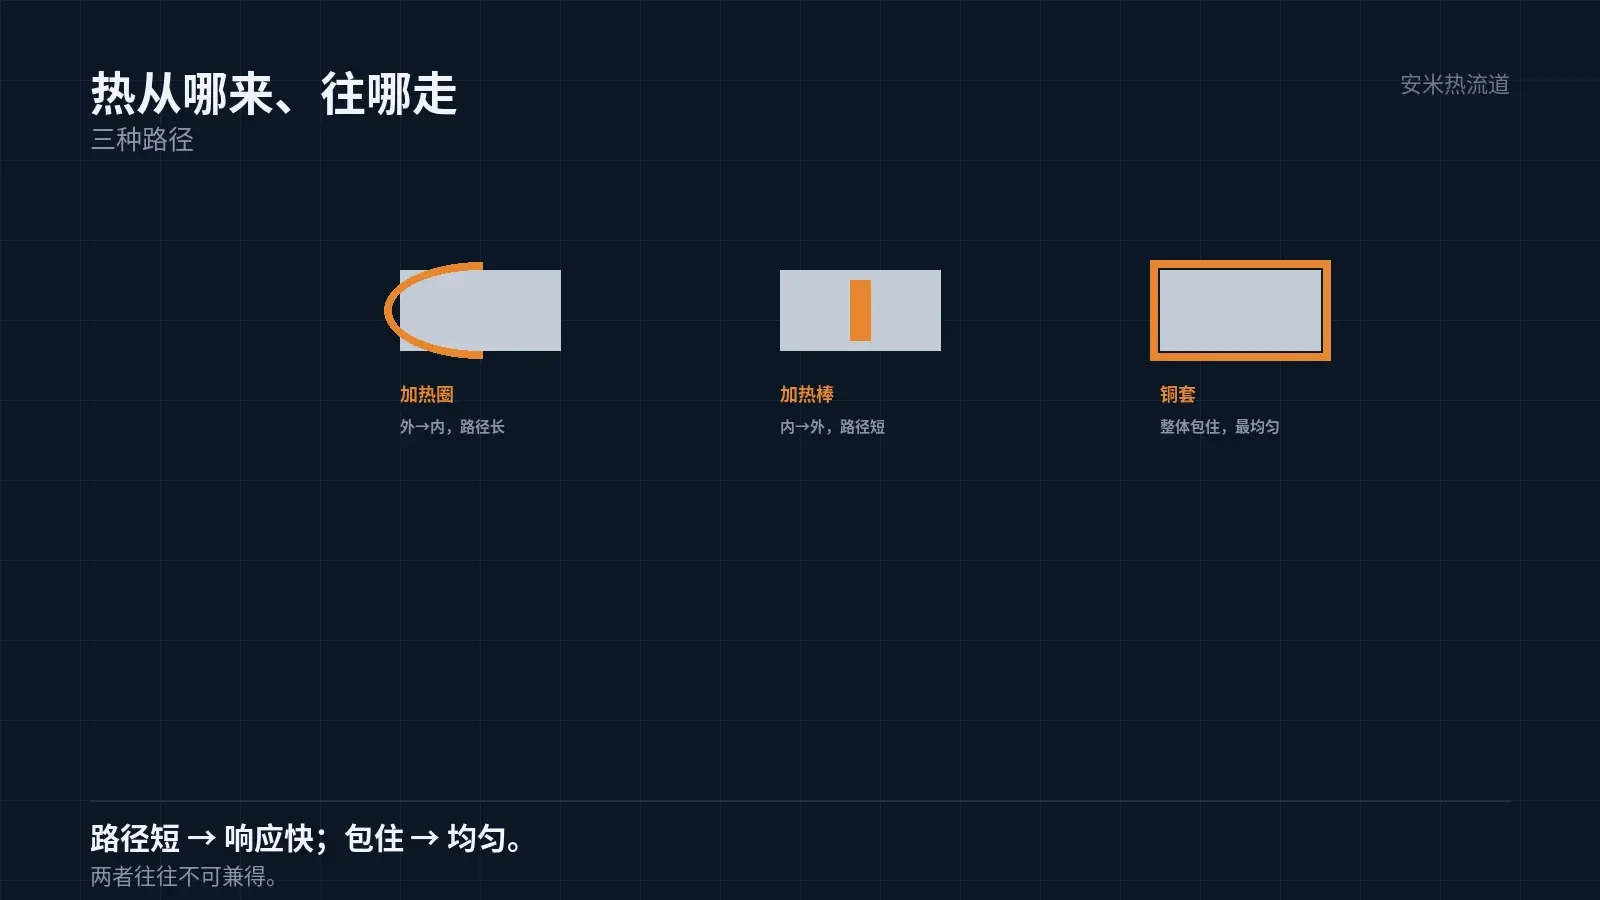
第一种是加热圈,套在热嘴外面。结构简单,成本低,热量从外向内传。
第二种是加热棒,插在热嘴或者分流板内部。热量从内向外传,热效率高。
第三种是铜套或者铸铜加热,把加热元件与热嘴用铜整体包住。导热好,温度均匀。
三种方式的差别,本质是「热源与熔体的距离」与「热的传导路径」。距离近、路径短,响应就快。
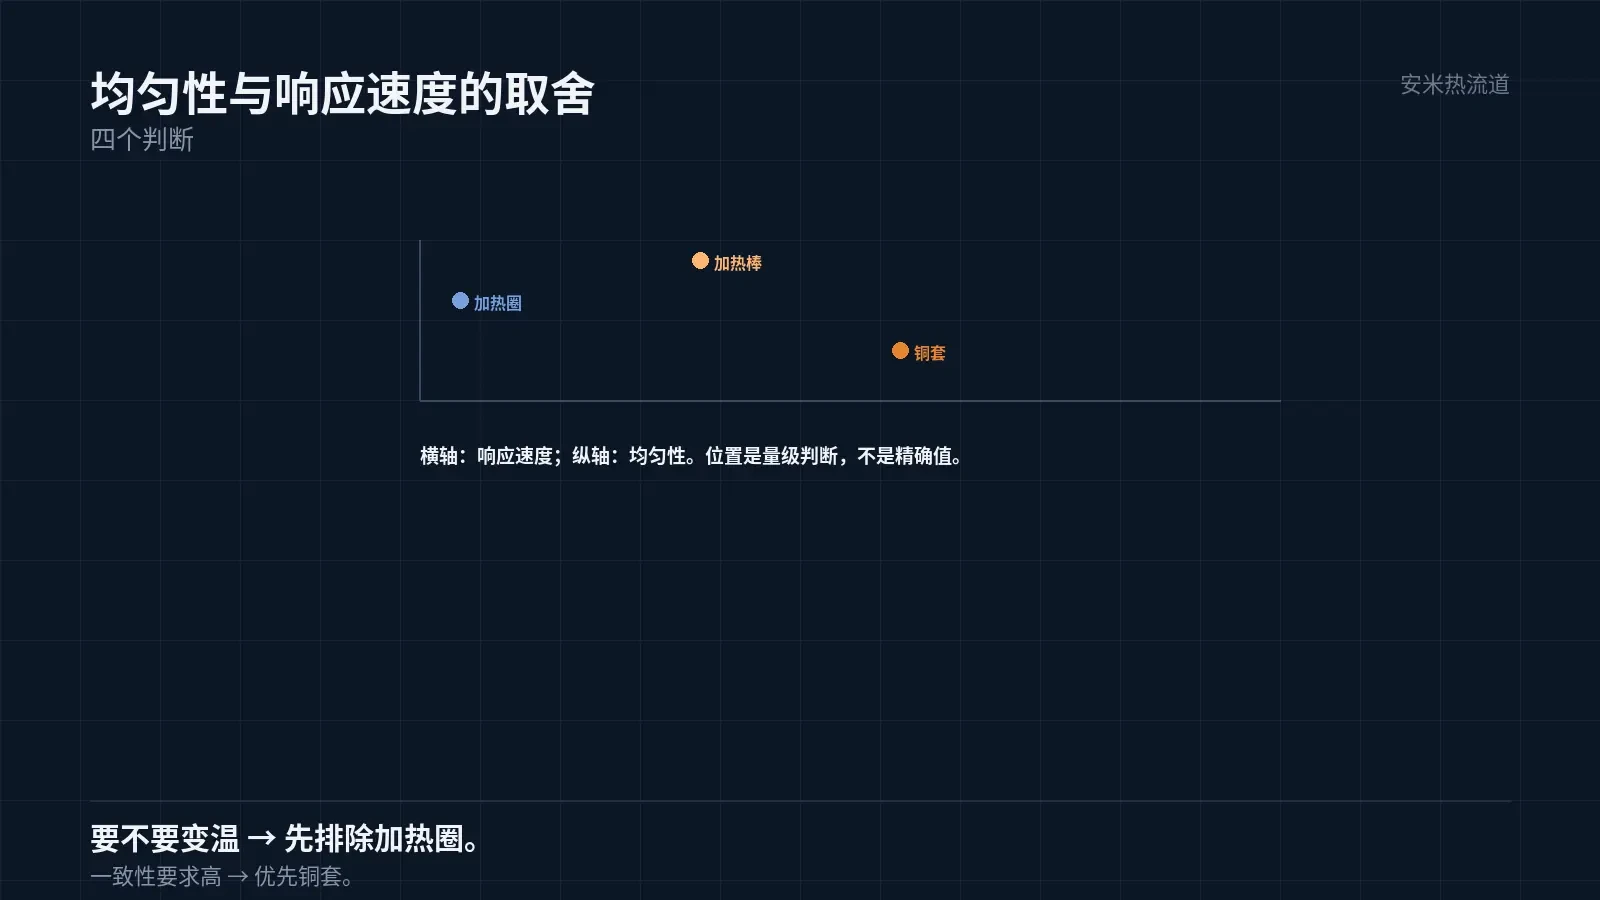
所以三者在「均匀性」与「响应速度」上的表现不一样,适用场合也不一样。
加热圈的取舍
加热圈从外向内加热,热量要先穿过热嘴的外壁,再传到流道。路径长,响应慢。
周向的均匀性取决于加热圈的绕制质量与贴合程度。贴合不好,就有一侧偏冷。
它的优点是可换、可修。加热圈坏了,拆下来换一个,不用动热嘴本体。
所以加热圈适合「通用、成本敏感、维护要方便」的场合。缺点是响应慢,不适合急热急冷。
这一条很关键:要变温,就不能靠加热圈从外面慢慢烤。
加热圈的功率密度也有限。要快速升温,功率不够,只能靠提高设定温度硬顶,结果是局部过热。
功率不足的表现是「升温曲线爬得很慢」,而设定温度已经很高。这时候看到的不是温控问题,是功率问题。
功率不足还有一个来源是「热损失过大」。隔热没做好,加热功率全被散热带走,表现与功率不足一样。
所以「用加热圈做变温」的方案,通常表现为「升得慢、降得更慢」,与急热急冷的要求差得远。
加热棒的取舍
加热棒插在内部,热量直接进入热嘴本体,路径短,效率高,响应比加热圈快。
但加热棒的功率密度高,局部温度容易过高。功率分布不均,沿长度方向会有温差。
所以加热棒的设计要看「几段、怎么排」。分段排布,才能把沿长度的温差压下来。
加热棒还怕「干烧」。与孔壁的配合不紧,热量传不出去,棒体温度过高,寿命骤降。
所以加热棒的孔径、公差、装配方式都有讲究。这一块做不好,寿命是最大问题。
加热棒的功率也要与热嘴的热损失匹配。功率过大,控温会震荡;过小,达不到设定温度。
震荡的表现是温度在设定值上下摆动,周期性的。摆动的周期与热惯性相关,可以据此判断是哪一环的问题。
加热棒的更换也比加热圈麻烦。拆装要动热嘴,动一次就多一次磨损与错位的风险。
所以加热棒的方案,通常要在设计阶段就考虑「可维护性」,而不是等坏了再想办法。
铜套的取舍
铜套把加热元件与热嘴用铜整体包住,导热系数高,温度分布最均匀。
均匀的好处是件的一致性。多腔模上,铜套方案的腔间差异通常比加热圈小。
代价是结构与成本。铜套要与热嘴紧密配合,加工与装配的精度要求高,维修也不如加热圈方便。
铜套还有一个好处是「热惯性可控」。铜的导热好,加热与冷却都能做得比较快,适合需要变温的场合。
但铜套本身质量不小,要做到「秒变」,还要在结构上做减薄与贴近。
怎么选
第一看要不要变温。要变温,加热圈基本排除;铜套与贴近式加热棒是候选。
第二看件的一致性要求。多腔、精密件,优先均匀性好的方案;单腔、外观不敏感,成本优先。
第三看维护条件。现场有没有能力做精密装配?没有,就选可换性好的方案。
第四看材料。高温料(PEEK、PPS)对温度均匀性敏感,均匀性差的方案会放大缺陷。
四条一起看,选择通常就收敛了。只看成本,往往会选到「便宜但用不好」的方案。
与温控的配合
加热方式决定了「控什么」。加热圈控的是外壁温度,加热棒控的是棒体温度,铜套控的是铜体温度。
三者都与「熔体温度」有差距,差距的大小与传热路径有关。所以测温点的位置要按加热方式定。
这一条在现场常被忽略:换了加热方式,沿用原来的测温点,温度就「看起来不对」。
其实不是控温坏了,是测的位置变了。测温点要跟着加热方式一起改。
把材料、腔数、要不要变温、维护条件发来,我们按加热方式与结构核一遍,确认后再报价格。
按材料与缺陷匹配

扫码登记