
本文目录
医疗件跟别的行业不一样的地方,是它要在寿命内被反复灭菌。蒸汽灭菌常见 134℃,一次几十分钟,一台器械用五年,可能要过几百轮。
PPS 耐温、耐化学、吸水低,是这类件的常见选择。但「能耐 134℃」和「能过三百轮」是两件事。这篇讲第二件。
先分清灭菌方式
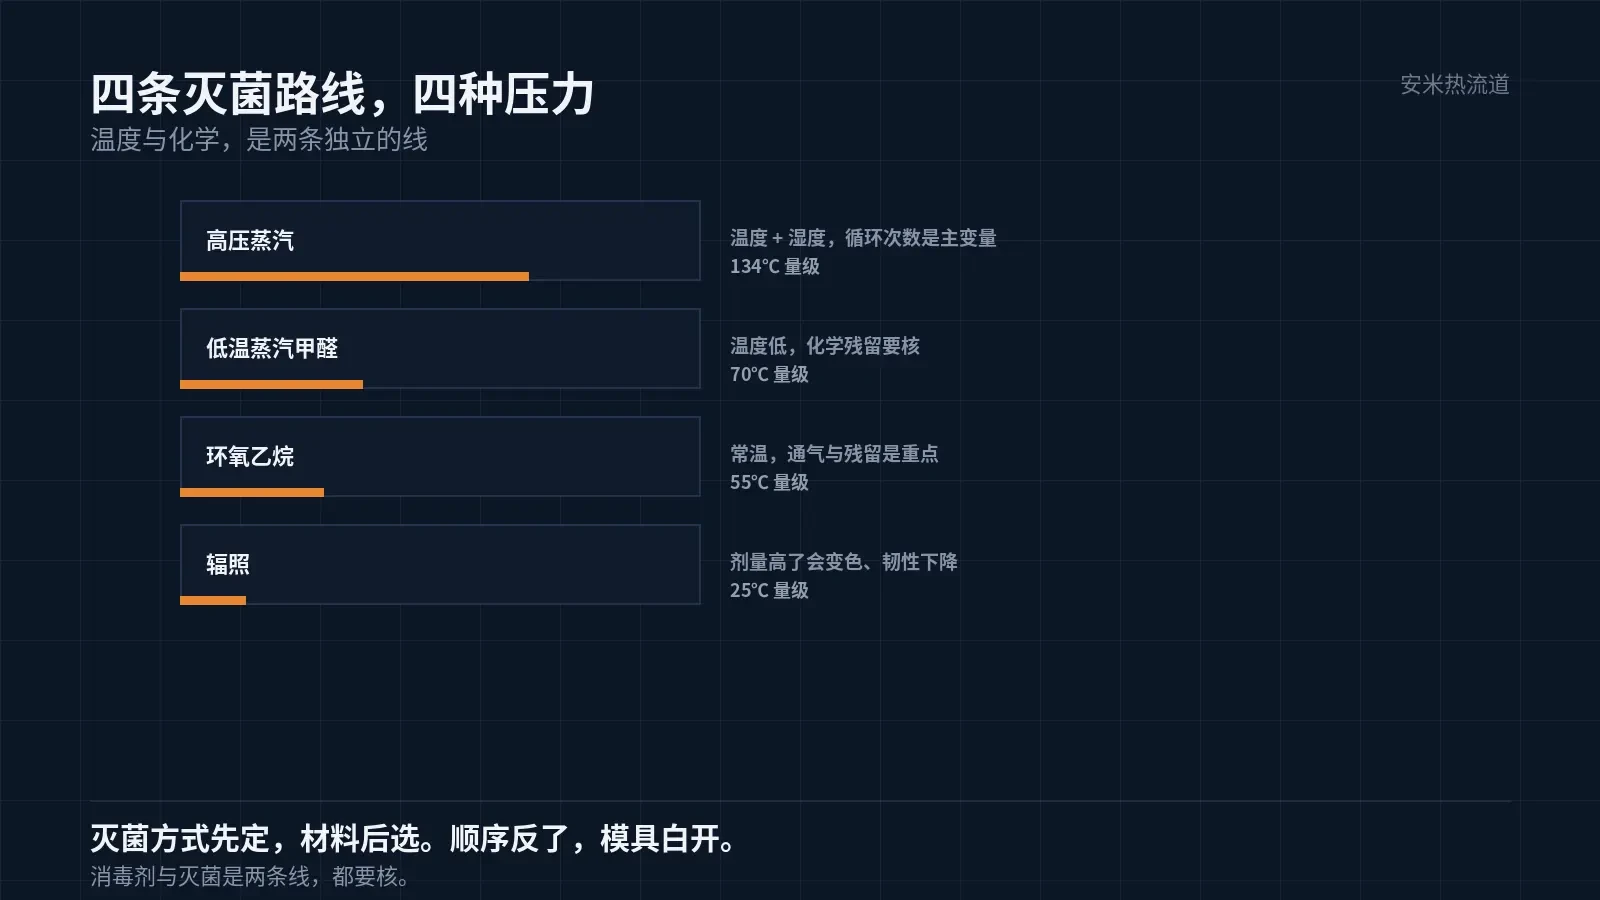
灭菌不只蒸汽一种。高压蒸汽 134℃、低温蒸汽甲醛 60–80℃、环氧乙烷常温、过氧化氢等离子低温、伽马辐照。几种方式对材料的压力完全不同。
蒸汽灭菌的压力来自温度加湿度:件在 134℃ 的饱和蒸汽里,水汽会渗进材料的表层,降温时又出来,反复循环就是一次次微小的湿胀干缩。
PPS 吸水率极低,这一项的耐受比 PA46、PA9T 好得多。但低吸水不等于零吸水,表层仍然会有水分进出,玻纤与树脂的界面是薄弱点。
辐照灭菌是另一条路:伽马或者电子束会打断分子链,PPS 的芳香族结构对辐照有一定耐受,但高剂量下颜色会变、韧性会降。剂量要按实际灭菌工艺核。
134℃ 对 PPS 不是问题,问题是循环
PPS 的热变形温度高,134℃ 远低于它的使用上限,单次灭菌不会软化。所以失效不会以「变形」的形式出现。
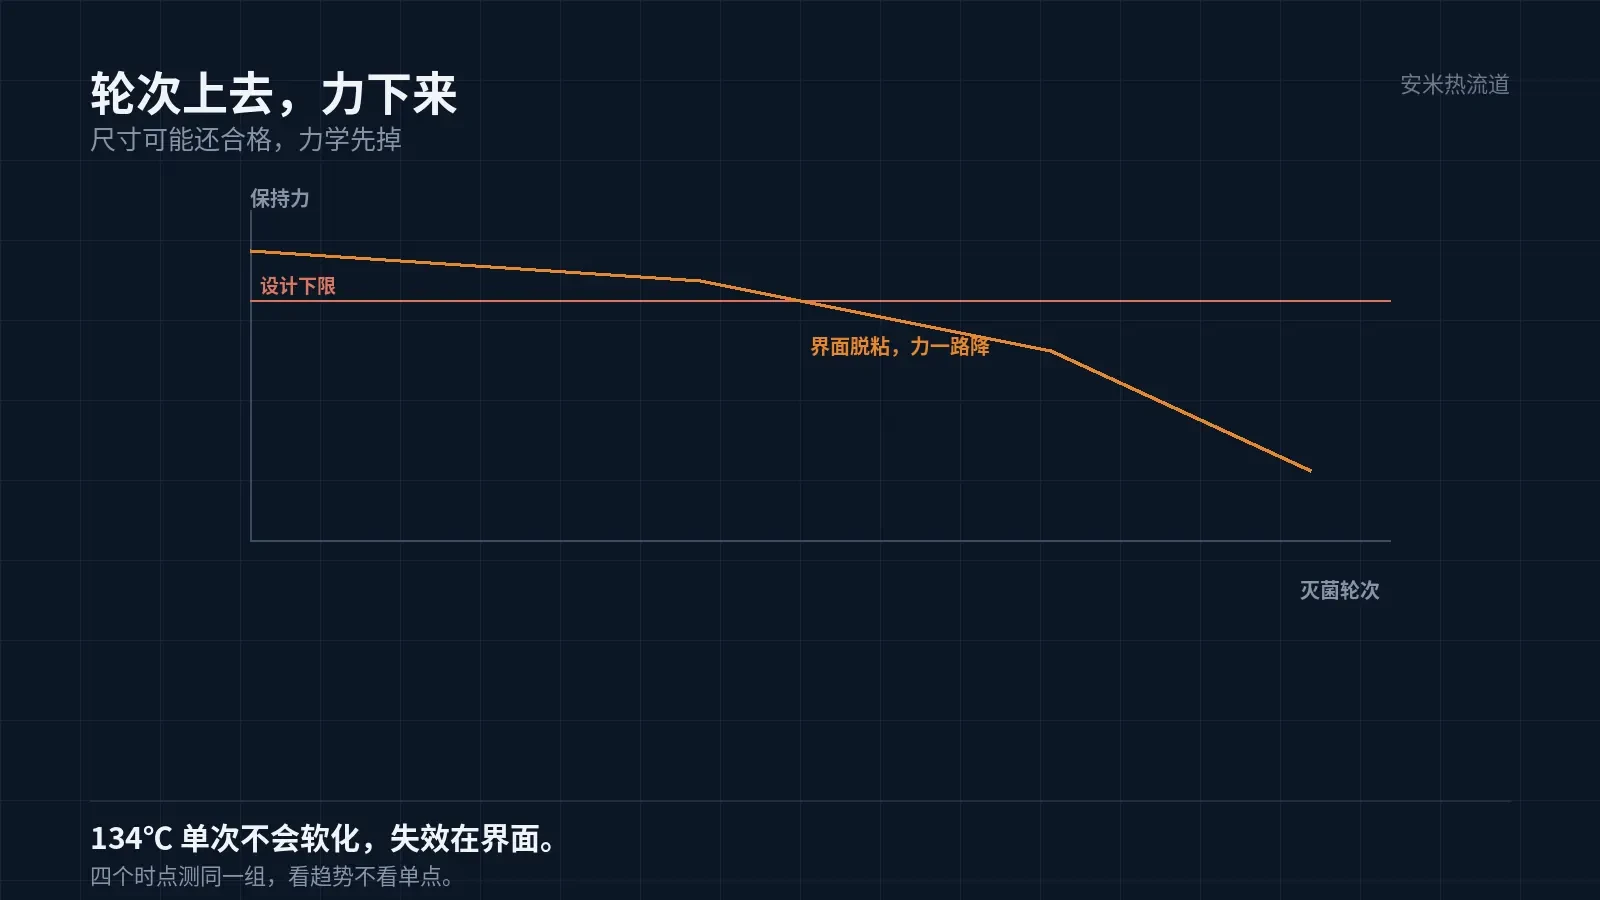
循环带来的变化在界面:玻纤与树脂的热膨胀系数不同,每次升温降温,界面受一次剪切。几百轮之后,界面脱粘,件的力学性能下降,外观上可能看不出来。
这类失效的判据不是尺寸,是力学。插拔力、卡扣保持力、螺纹的破坏扭矩,这些在循环后会掉。掉到设计下限以下,件就失效了。
所以医疗件的验证要按力学设计,不是按尺寸设计。尺寸在几百轮后可能还在公差里,力已经不够了。
化学消毒剂是第二条压力线
除了灭菌,件还要面对日常清洁。医院用的消毒剂种类多:含氯、季铵盐、醇类、过氧化氢。含氯消毒剂对多数工程塑料都不友好,长期擦拭会让表面粉化、变色。
PPS 对醇类、季铵盐耐受良好,含氯的要按浓度和频次核。擦拭和浸泡不一样:擦拭是间歇接触,干湿交替,更容易在表面留下微裂纹。
这一项在方案里要写清楚:允许用哪几类消毒剂、浓度上限、每天几次。写不清楚,医院按最狠的那一种用,件很快就出问题。
我们不建议在页面上写「耐所有消毒剂」。这句话本身就是风险,客户会拿它当承诺。
成型:模温与洁净度
PPS 的模温 150℃,料温不超 360℃,喷嘴 310–320℃。医疗件的尺寸精度要求高,模温的均匀性比数值更重要——型腔各处温差大,结晶度不一致,件的尺寸就会分区域不同。
干燥按 140℃×3h 或 120℃×5h。医疗件不允许出现银纹、黑点,料路的清洁和换料流程要写进作业指导书。
收缩 0.3%/0.8%,精密件要用模流把两个方向的差值算进去。单靠放缩水率,孔位对不上。
浇口只推 SD。医疗小件上,SD 的痕迹小、断料干净,后续不需要额外修整——修整会产生粉尘和毛刺,这两样在医疗件上都是风险。
材料替代怎么选
如果件的灭菌轮次要求极高,或者要用辐照,PPS 之外还有 PEI。PEI 的 Tg 217℃,耐温余量更大,但加工温度高、成本高,模具要按 350–410℃ 的熔体重配。
如果件要韧性,PPS 不合适。PPS 的缺口冲击低,医疗件上的薄壁卡扣容易断。这时候要考虑 PA9T 或 PEI,代价是吸水率与成本。
替代不是换个名字。料变了,模具的热流道、浇口、模温、干燥、验证项全要跟着改。换料要按整件重新验证,不能只测材料。
我们一般建议客户先定灭菌方式和轮次,再定材料。顺序反了,材料选完发现灭菌方式不匹配,模具白开。
验证按四个时点排
初始、首轮灭菌后、目标轮次一半、目标轮次后。四个时点测同一组:尺寸、外观、插拔力或保持力、破坏扭矩。四个点连起来看趋势,比单点合格有意义。
样件要按实际装载方式灭菌。单件平铺和整箱叠放,受热和受压完全不同。装载方式不还原,数据不能用。
把件图、灭菌方式与轮次、消毒剂清单、装配受力发来,我们按轮次核一遍材料与浇口,确认方案后再报价格。
按材料与缺陷匹配

扫码登记