
本文目录
汽车上有一些件,位置不显眼,条件却最狠:燃油泵里的叶轮座、节温器壳体、传感器外壳、电机端盖。这些件常年泡在燃油、冷却液、机油里,还要承受冷热交替。
过去这类件多用金属或 PA66。PPS 进场的理由很直接:耐化学、吸水极低、尺寸稳,模温 150℃ 就能成型。但它也有代价——脆。这一篇把 PPS 在汽车件上的边界说清楚。
先看它要泡在什么里
汽车件的介质不是一种。汽油、乙醇汽油、柴油、冷却液、机油、变速箱油,还有刹车液。每一种对材料的侵蚀方式不同:有的是溶胀,有的是应力开裂,有的是长期高温下的氧化。
PPS 的耐化学在工程塑料里属第一档,芳香族主链加高结晶度,多数介质下不溶胀。但「耐」这个字要看条件:浓度、温度、接触时间,三个变量任何一个变了,结论都要重测。
我们见过把它用在乙醇汽油里的件,实验室泡 500 小时没事,装车跑了一个冬天,件在应力集中的卡扣处开裂。原因不是材料不耐,是残余应力加介质共同作用——成型时保压不足,卡扣那里一直有内应力。
所以汽车件选 PPS,第一件事不是查耐化学表,是查这个件的残余应力能不能控住。控不住,再耐化学的材料也会开裂。
三个数决定能不能成型
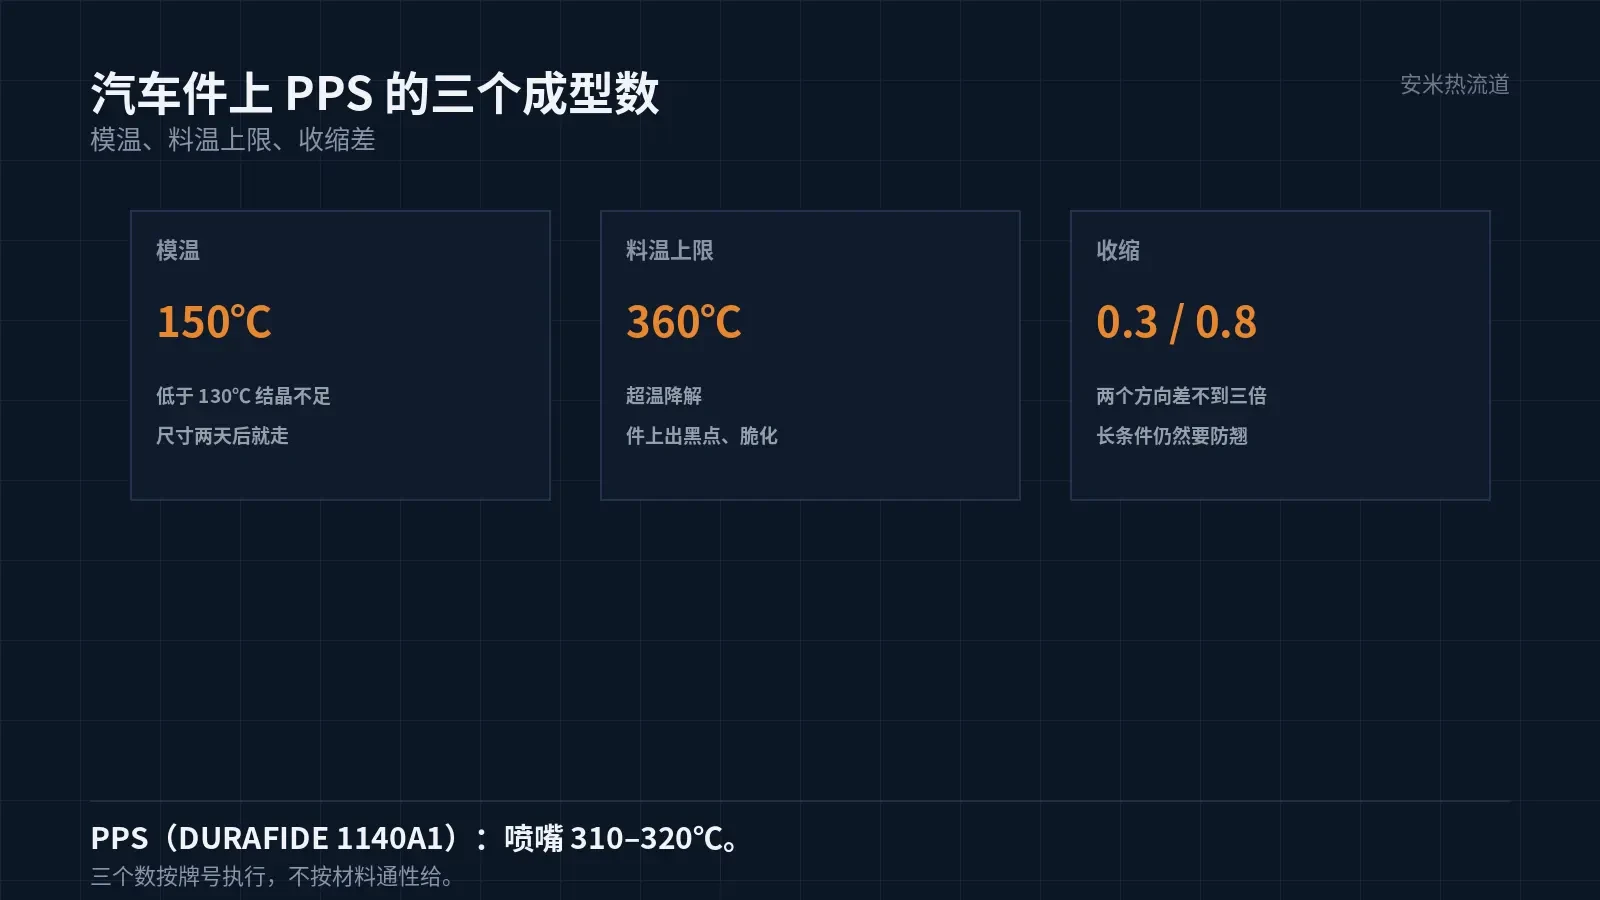
第一个是模温 150℃。PPS 的结晶度高,模温低了结晶不完全,件的韧性更差、尺寸也不稳。150℃ 是常见推荐值,实际要按件厚和模具结构微调,但不能往 130℃ 以下压。
第二个是料温上限 360℃。PPS 熔体温度过高会降解,降解之后流动性反而变差,件上出现黑点、脆化。料筒温度按牌号设定,喷嘴常见 310–320℃。
第三个是收缩 0.3%/0.8%。流动方向与垂直方向差得不算大,但长条件上仍然会翘。这个差值要靠浇口位置和保压来补,不能只靠模温。
三个数里,模温最容易被现场压掉。为了缩短周期,模温降到 120℃,件出来了,尺寸短期看合格,放两周就偏。PPS 的尺寸稳定是结晶完全换来的,结晶不完全就没有这个稳定。
热流道到底能不能用
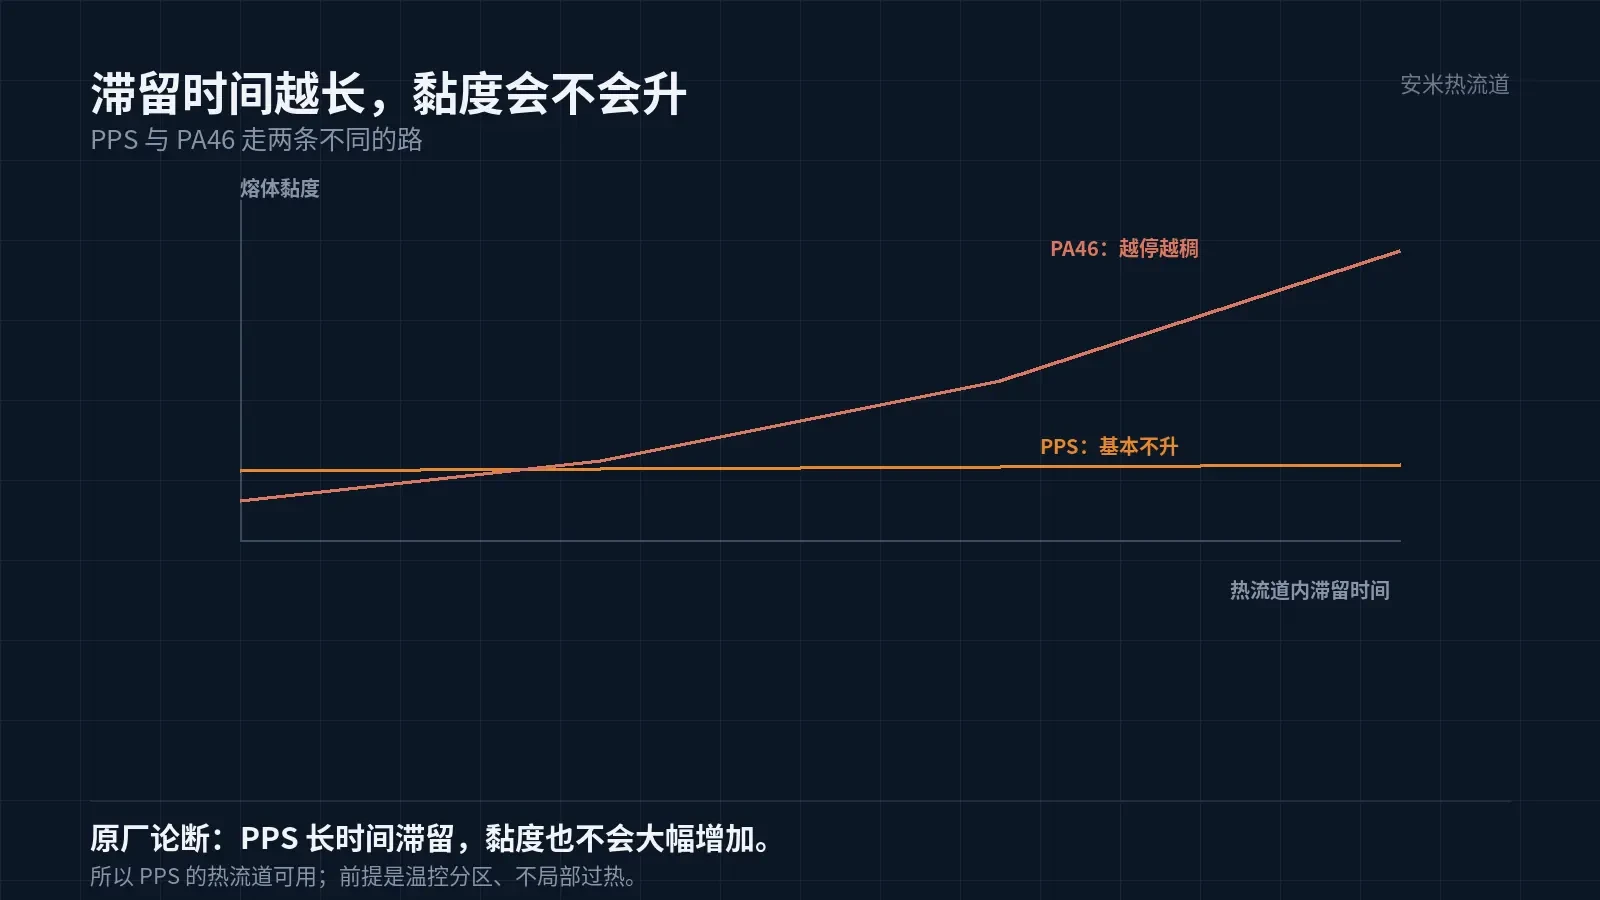
这是 PPS 跟别的材料最不一样的一条。多数高温料在热流道里长时间滞留会降解、黏度上升、最后堵死;PPS 的原厂资料给出的论断是:长时间滞留,黏度也不会大幅增加,所以热流道可用。
这一条改变了整个模具方案。PA46、PA9T 在热流道里要考虑停留时间、要做倒流、要控温区;PPS 可以按常规热流道设计,停机再开机也不必大洗。
可用不等于随便用。温控还是要分区,喷嘴温度按 310–320℃ 设,热流道各区不要出现局部过热。原厂说黏度不升,不等于可以在一个点上反复烧。
浇口形式按公司档案:PPS 只推 SD,开放/热尖式。TP、VG、PVG 都不推荐。理由是 PPS 的熔体强度低、脆,针阀动作带来的剪切和滞留不合适。
点浇口与排气,两个小尺寸决定良率
点浇口常用 φ0.8–1.2mm。小了剪切高、浇口磨损快;大了痕迹大、断料不利。这个区间是按件重和壁厚选的,薄壁件往小的走,厚件往大的走。
排气槽深 0.005–0.008mm。PPS 的熔体黏度低、流动快,排气不畅最容易出的是烧焦和熔接痕。排气槽做浅了不够用,做深了会溢料,这个区间很窄。
两个尺寸都属模具细节,但它们决定的是同一件事:熔体在型腔里能不能顺畅到达末端。PPS 填充快,快意味着末端瞬间高压,排气和浇口的配合差一点,件就短射或者烧焦。
脆,是它换来的代价
PPS 的缺口冲击在工程塑料里偏低,加上玻纤增强,件的韧性有限。汽车件上的卡扣、翻边、螺纹孔,都是应力集中点,设计时要给圆角、要给壁厚过渡。
装配时的过盈量也要收。PPS 件被硬压进去,短期不裂,装车震动一段时间后裂。这类失效很难在台架上复现,靠的是设计阶段把过盈量算准。
如果要的是韧性,PPS 不是首选。PA46、PA9T 的韧性更好,代价是吸水率高、尺寸受湿度影响。这个取舍要在选型阶段定,不能等模具开好了再换料。
验证要按装车条件做
台架试验只能证明短期。PPS 汽车件要做的三组:介质浸泡后的力学保留、冷热循环后的尺寸与外观、装配后的振动。三组都过,才算过。
介质浸泡要按实际介质、实际温度、实际时间。用通用机油代替变速箱油,结论不能用。冷热循环要按装车位置的实际温区,发动机舱和底盘的曲线不一样。
这三组数据我们一般要求客户提供件型、介质清单和装车温区,再一起定验证顺序。顺序错了,做三轮也下不了结论。
把件发来,先把介质清单核一遍
汽车件的选型不是查表,是把介质、温度、应力三件事放在一起算。PPS 的耐化学和尺寸稳定是它的本钱,脆是它的代价,模温 150℃ 是它的门槛。
把件图、介质清单、装车温区和现在的失效情况发来,我们按介质逐项核一遍,确认材料与浇口方案后再报价格。
按材料与缺陷匹配

扫码登记