
本文目录
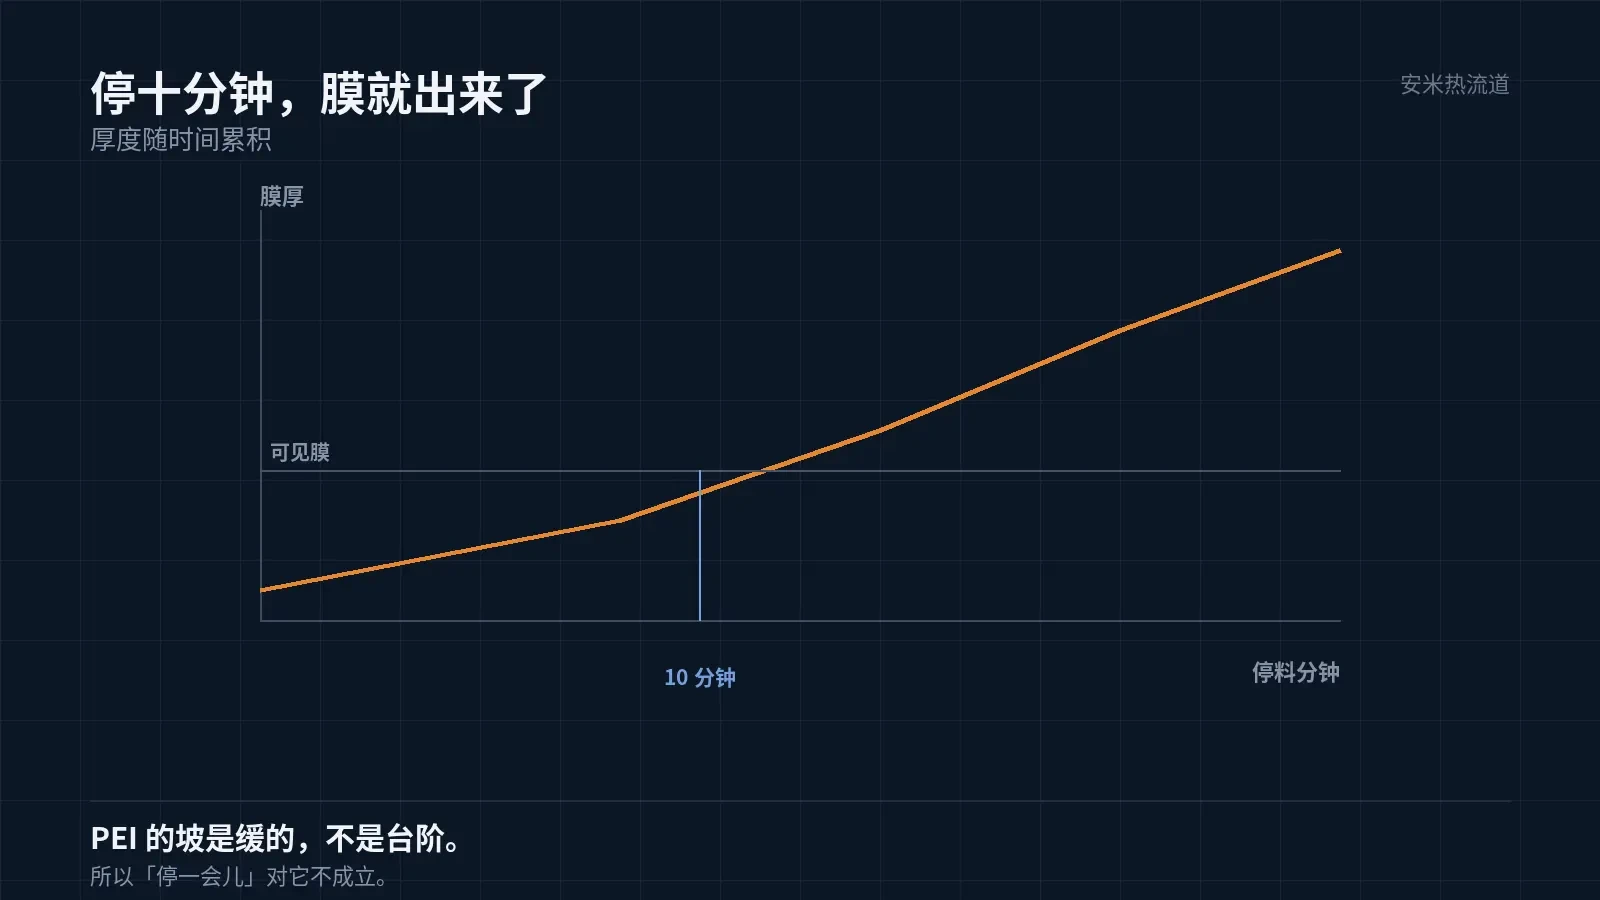
PEI 的流延来得比谁都快。停料十分钟,浇口下方就挂出一层膜,边界整齐,厚度均匀,摸上去还是热的。
它不像 PA46 那样先带料皮,也不像 PEEK 那样要停机几模才出现。它就是一直往外走,因为料从来没真正「凝」过。
为什么这么快
半结晶料停料后,出口温度往下走,走到熔点附近会放热、会停一停,料在那一段迅速变硬,渗料就停了。
PEI 没有这一段。温度一路往下,黏度一路往上,从「能流」到「流不动」是一条缓坡,不是台阶。缓坡就意味着有很长一段时间处在「还能慢慢流」的状态。
模温 135–180℃ 又把这个过程拉得更长。周围都是热的,出口那一小段料的热量抽不走,坡就更缓。
所以 PEI 的流延不是「料稀」,是「凉得慢」。这两个判断,处置方向完全相反。
判断方法很直接:停机十分钟,膜厚而均匀,是余温;膜上带泡、带银纹、边界碎,是含水。前者动流程,后者动干燥,两条线不能混。
停料这件事要重新定义
对半结晶料,停料十分钟是常规操作;对 PEI,十分钟已经足够走出一层膜。
换句话说,PEI 的停机流程不能照搬其他材料。停多久、怎么停、停了以后第一模怎么处理,都要单独定。
现场最实用的办法是记录:从停料到出膜,用了多少分钟。这个数就是这台机、这套模的停料上限。超过它,必然带料。
还有一个变量常被忽略:环境温度。夏天车间三十几度,模具和热流道周围的散热条件差,出口凉得更慢,同一套停料时长在冬天够用,夏天就不够。
干燥是另一条线
ULTEM 1010 的官方要求是 150℃ 干燥 4–6 小时,含水不超过 0.02%。这个含水上限比多数材料严。
PEI 在高温下对水解敏感。水分超标时,熔体黏度下降,表现出来就是「更稀、更容易渗」,同时产品上会有银纹和气泡。
所以看到流延先分两类:膜上没有泡、边界整齐,是余温渗料;膜上有针孔和银纹,是含水超标。前者动停机流程,后者动干燥。
干燥机的能力要核:150℃ 能不能稳住、露点够不够、料斗是否封闭。PEI 吸湿不算快,但一旦吸进去,靠短时间干燥是出不来的。
含水超标的另一个信号是射胶时的声音和气味。水解会产生气体,射胶时有轻微爆鸣,产品上有银纹。听到这个声音,先停料去查干燥,不要再调温度。
和其他材料的对照
PA46 的流延带料皮,出现在停料和换色后;PA9T 的膜薄而连续,因为 Tg 125℃、凉得慢;PEEK 的膜厚,要停机几模才明显。
PEI 的膜最整齐,厚度均匀、边界平滑,几乎像涂上去的。这个形态本身就是它的标签。
形态能定性,就不用一上来就动参数。先看膜,再决定动哪一头。
如果一层膜反复出现在同一个位置,比如总是在某个腔的浇口下方,那要先查那个嘴的温度和加热圈,不要当成材料通性。单点复发,永远是局部问题。
处置顺序
一,把停料时间写进作业标准,按实测的上限来定,不按经验拍。
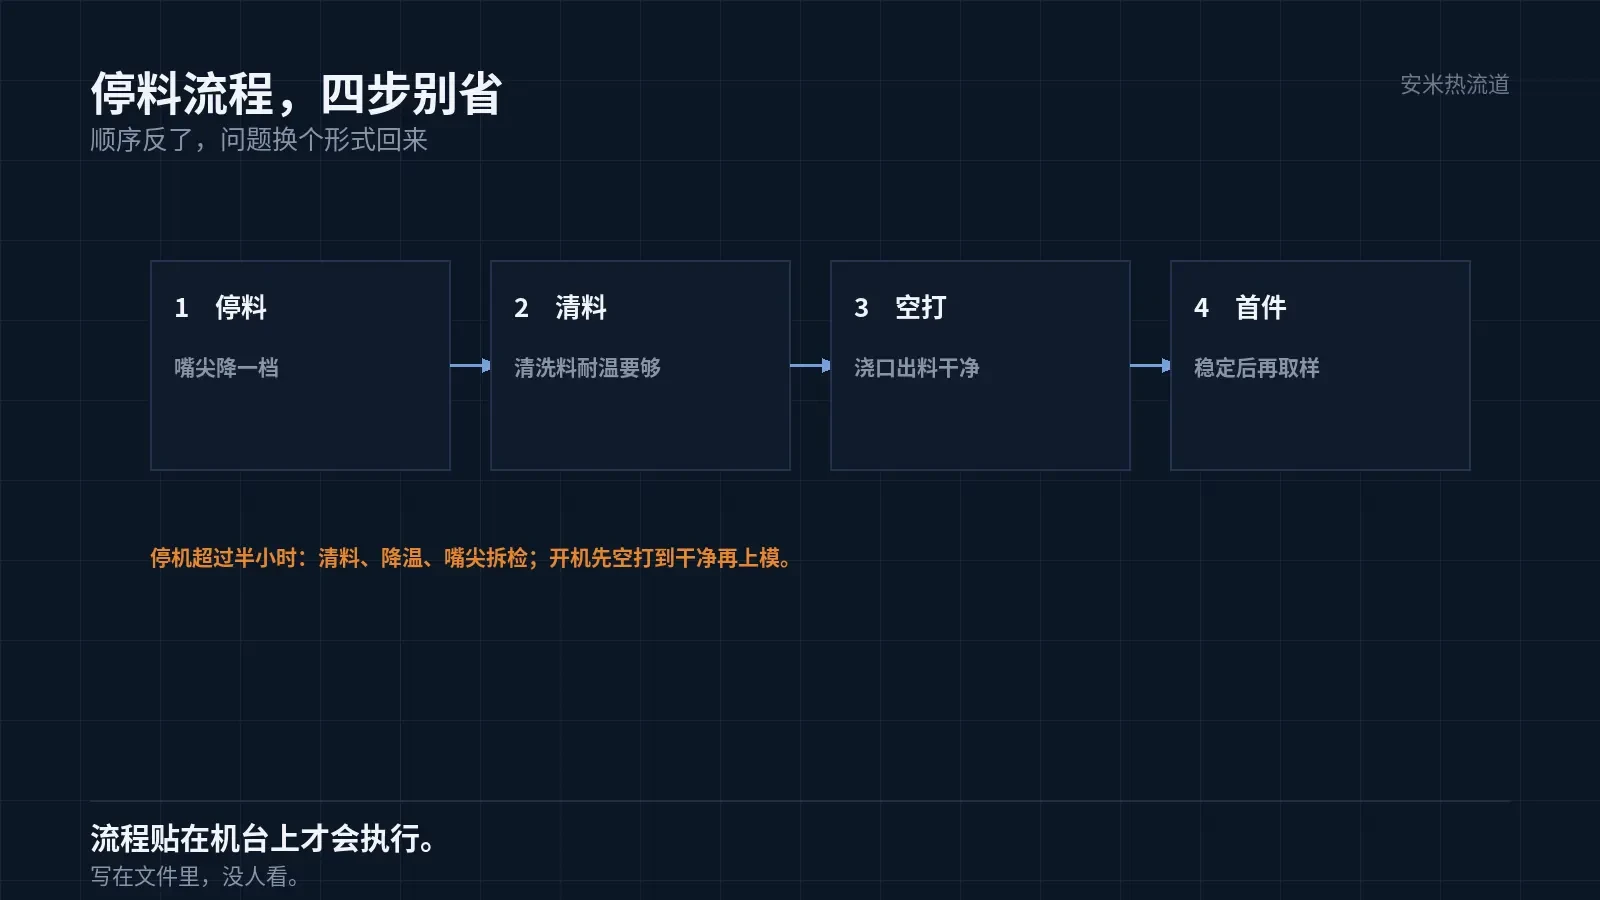
二,停料时把嘴尖温度降一档,不是关机,是让它离开「还能流」的区间。
三,停机超过半小时,按停机流程走:清料、降温、嘴尖拆检。
四,开机先空打几模到浇口出料干净,再上模。第一模不当首件。
五,换料换色时,清洗料要选耐温够的。低温清洗料在 350℃ 以上会碳化,残在通道里,下一次开机就带黑点。
停机流程要写成卡片贴在机台边上,写清停多久、降到多少度、要不要拆嘴尖。写在文件里没人看,贴在机台上才会执行。
两条边界
不要靠降模温止渗。模温低于 135℃,内应力和尺寸先出问题,渗料只是慢一点,不是停。
不要靠加长保压或提高保压压力去压。流延发生在停料之后,那时保压早结束了。
停料流程里还要写清一件事:停料时阀针关不关。关,出口的料被切断,渗料少;不关,料一直通着,膜就一直长。这一条因设备而异,要在机台上验证一次。
把停料时长、膜的样子、干燥记录发来,我们按余温与含水两条线分开核,确认方案后再报价格。
含水要按实测记,不按干燥机的设定记。设定到位不等于料到位。
按材料与缺陷匹配

扫码登记