
本文目录
PEI 堵嘴的时候,两种原因长得像:都是料过不去、压力往上顶、产品缺胶。但一个是黏度问题,一个是料已经坏了。
分不清这两类,处置就会打架:黏度问题要补热,降解问题要降温,一动就反。
先认清 PEI 的黏度位置
安米的产品档案里,PEI 被归在高黏度这一组,同组的是 PC、PPO、PPS、PES、PSU、PETG。高黏度意味着同样流道下压降更大、充填更吃力。
高黏度材料在浇口处的表现是:剪切热明显、压降集中、停留时间变长。这三样都在推着料往降解走。
所以 PEI 的堵嘴,常常是「黏度」和「降解」前后脚发生,不是二选一。分的时候要按时间和位置分,不是按感觉分。
分的时候还要看一件事:这个堵是突然来的,还是慢慢来的。突然堵,多是冷料或异物;慢慢堵,压力一点点往上爬,多是黏度或碳化在累积。
两类堵的形态
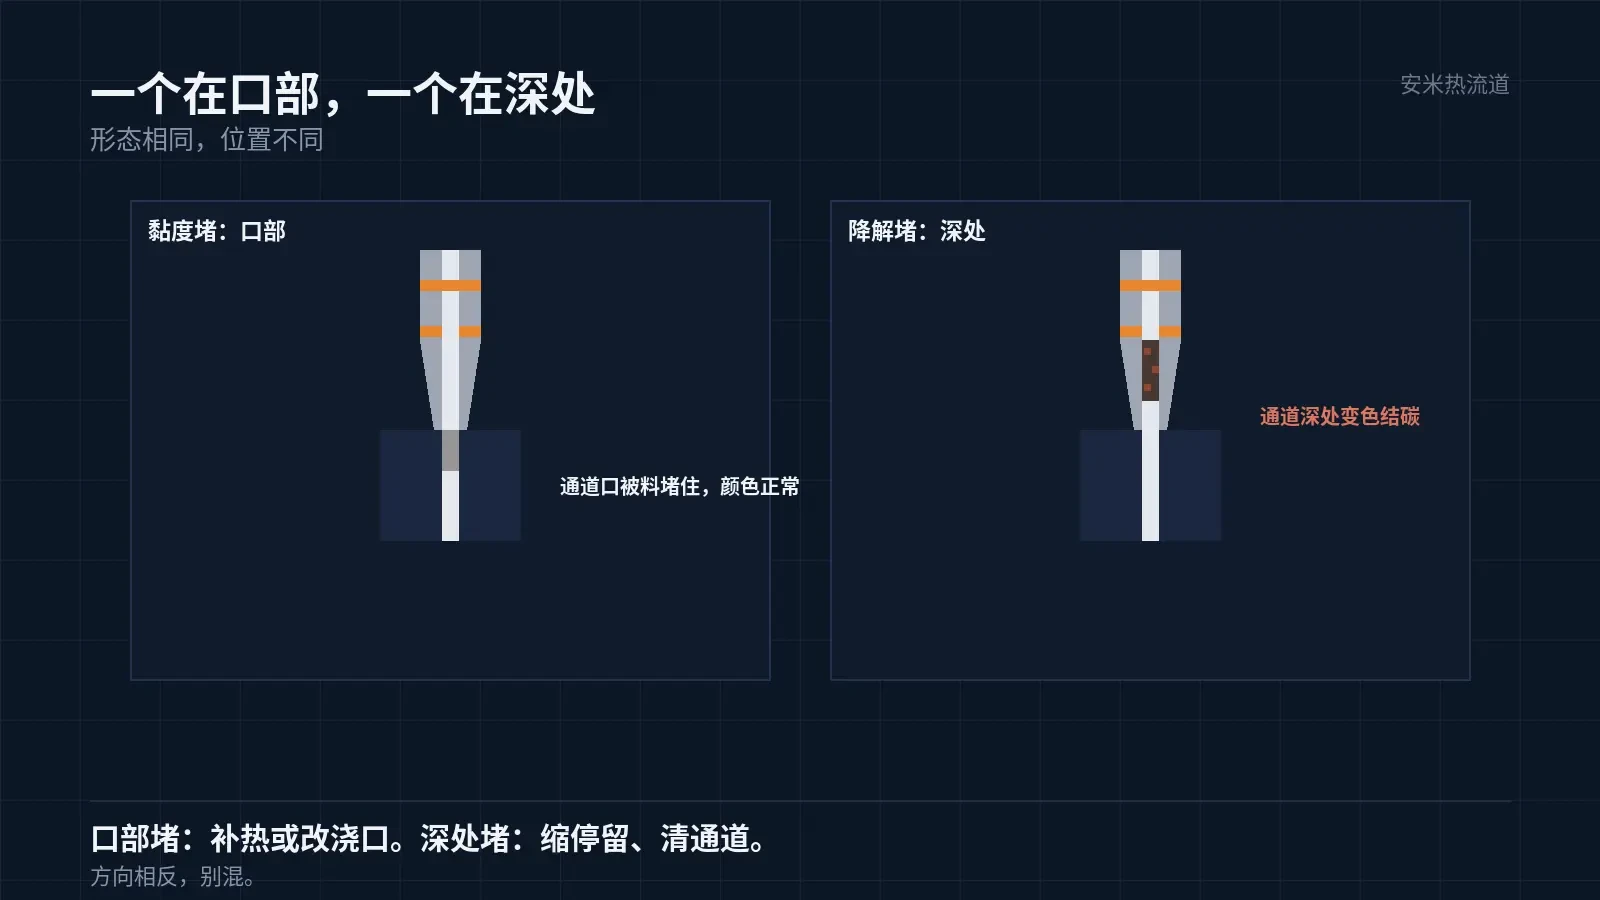
黏度堵:拆出来通道里是一段颜色正常的料,硬、实,没有气味,堵的位置偏口部。原因是料在出口凉住了,或者压降不够推不动。
降解堵:拆出来带黑点、褐纹,有刺激性气味,堵的位置可能更深。原因是料在高温停留太久,先变色再结碳。
还有一个中间态:料在通道里反复受热、反复停留,颜色发黄但还没碳化,黏度已经变了。这一类比纯降解更难判,靠颜色和气味只能猜个大概。
判断口诀:看位置、看颜色、闻气味、看时间。四项里对上三项,基本能定。
实在分不出来的,做一次对比:换一个新嘴尖,如果几小时内又堵,问题在料或温度;如果几天不堵,问题在旧嘴尖的通道状态。
停留时间才是主变量
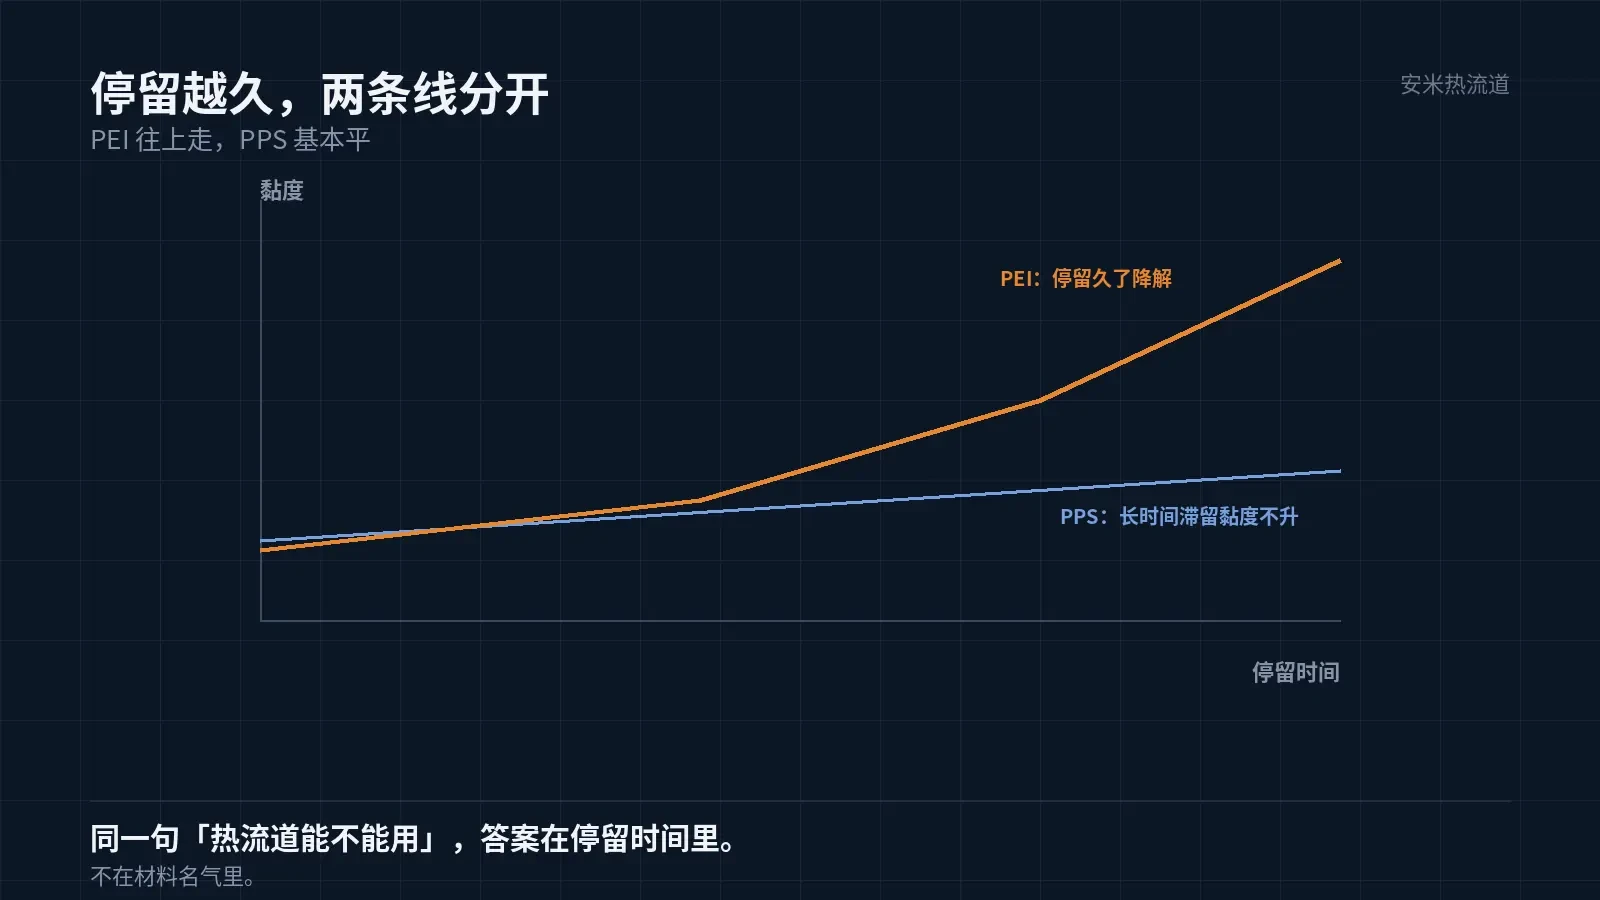
PEI 的熔体是 350–410℃,这个区间本身就高。温度高不是问题,停在高位不动才是问题。
热流道里的料,只有浇口附近那一段在频繁更新,通道深处更新慢。停机、等料、换模的时间越长,深处那一段受热越久。
这一条和 PPS 正好相反。PPS 的原厂资料写着,即使长时间滞留在机筒内,黏度也不会大幅增加,所以热流道可用;PEI 没有这个说法,它的问题是停留久了会降解。
同一句「热流道能不能用」,在这两个材料上的答案是靠停留时间来定的,不是靠材料名气定的。
PEI 用热流道是可行的,安米的产品档案里 SD、VG、PVG 都能配。前提是把停留算清楚,通道容积和周转时间要匹配,不能拿大通道打小件。
处置顺序
一,拆检定性。看位置、颜色、气味,先定是黏度还是降解。
二,核加热圈与热电偶。温度显示正常不代表实际正常,加热圈局部失效、热电偶偏移,都会让某一段偏低或偏高。
三,算停留。把换模、等料、停机的分钟数加起来,对照这台机的通道容积,看周转时间够不够。
四,改流程。生产排程上把 PEI 排在一起,不要夹在低温料中间反复升降温;每换一次料,都是一次高温停留。
五,最后才动温度。黏度堵可以小幅补热,降解堵必须降温并清通道,两者方向相反。
清通道也有顺序:先用清洗料过一遍,再看浇口出料;直接拆检容易把碳化料带进更深的通道,越清越堵。
两条边界
不要长期贴着 410℃ 跑。上限是可用上限,不是推荐值;贴着上限,降解是必然的,只是早晚。
如果一台机反复堵、换嘴尖也不解决,就要怀疑通道设计:通道容积过大、转弯过多,停留时间天然就长。这种情况改参数救不回来,要改结构。
不要用提高背压去顶。背压升高会推高熔体温度,对降解堵是加速,不是解决。
还有一条是料斗与回料。回料比例高,料已经受过一次热历史,降解起点更低。PEI 这类材料,回料比例要压低,并且要和新料分开记。
排产上还有一个细节:PEI 打完之后不要马上切低温料。先清、再降温,顺序反了,低温料在高温通道里碳化,下一次开机就是黑点。
把堵的位置、颜色气味、从开机到堵的时间和排产顺序发来,我们按停留这条线核一遍,确认方案后再报价格。
排产顺序的安排要避开「高温料接低温料」。中间插一批过渡,通道的温度才有缓冲。
过渡的那一批不必是成品,清机料或者同族的低温牌号都可以,关键是让温度走完一个来回。
按材料与缺陷匹配

扫码登记