
本文目录
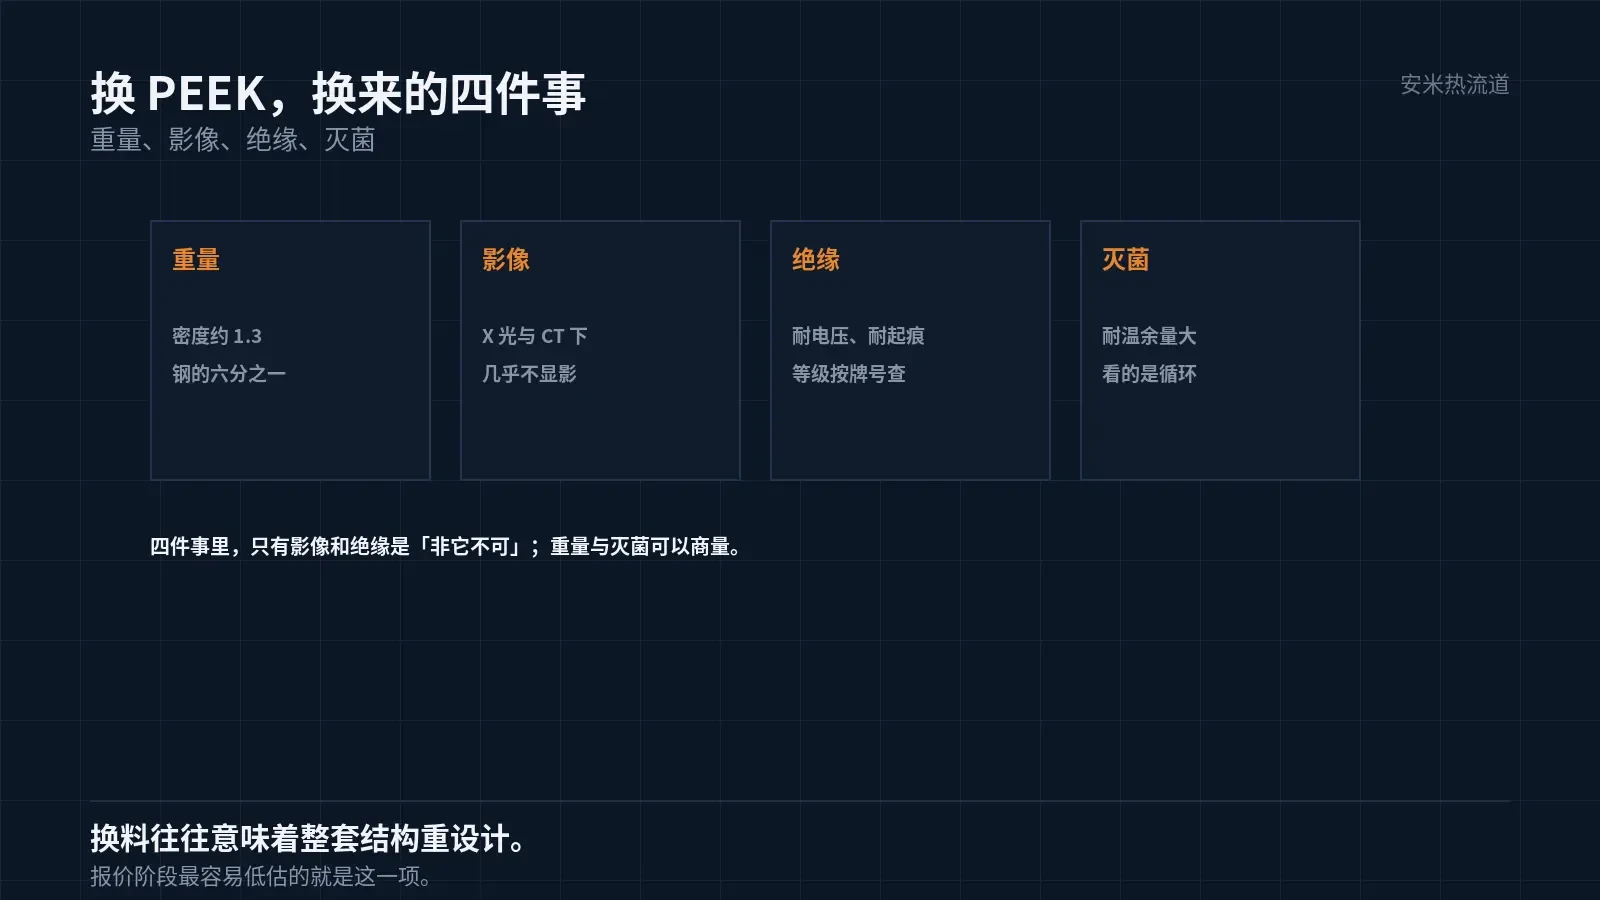
医疗器械里换材料,动机通常不是成本,是某一件做不到的事:重量、影像、绝缘、反复灭菌后的稳定性。PEEK 在这四件事上都占一点。
但它不是万能的。PEEK 的刚度不如金属,耐磨要看配磨,灭菌轮次有上限。这篇按器械的实际使用顺序讲。
第一件事:重量
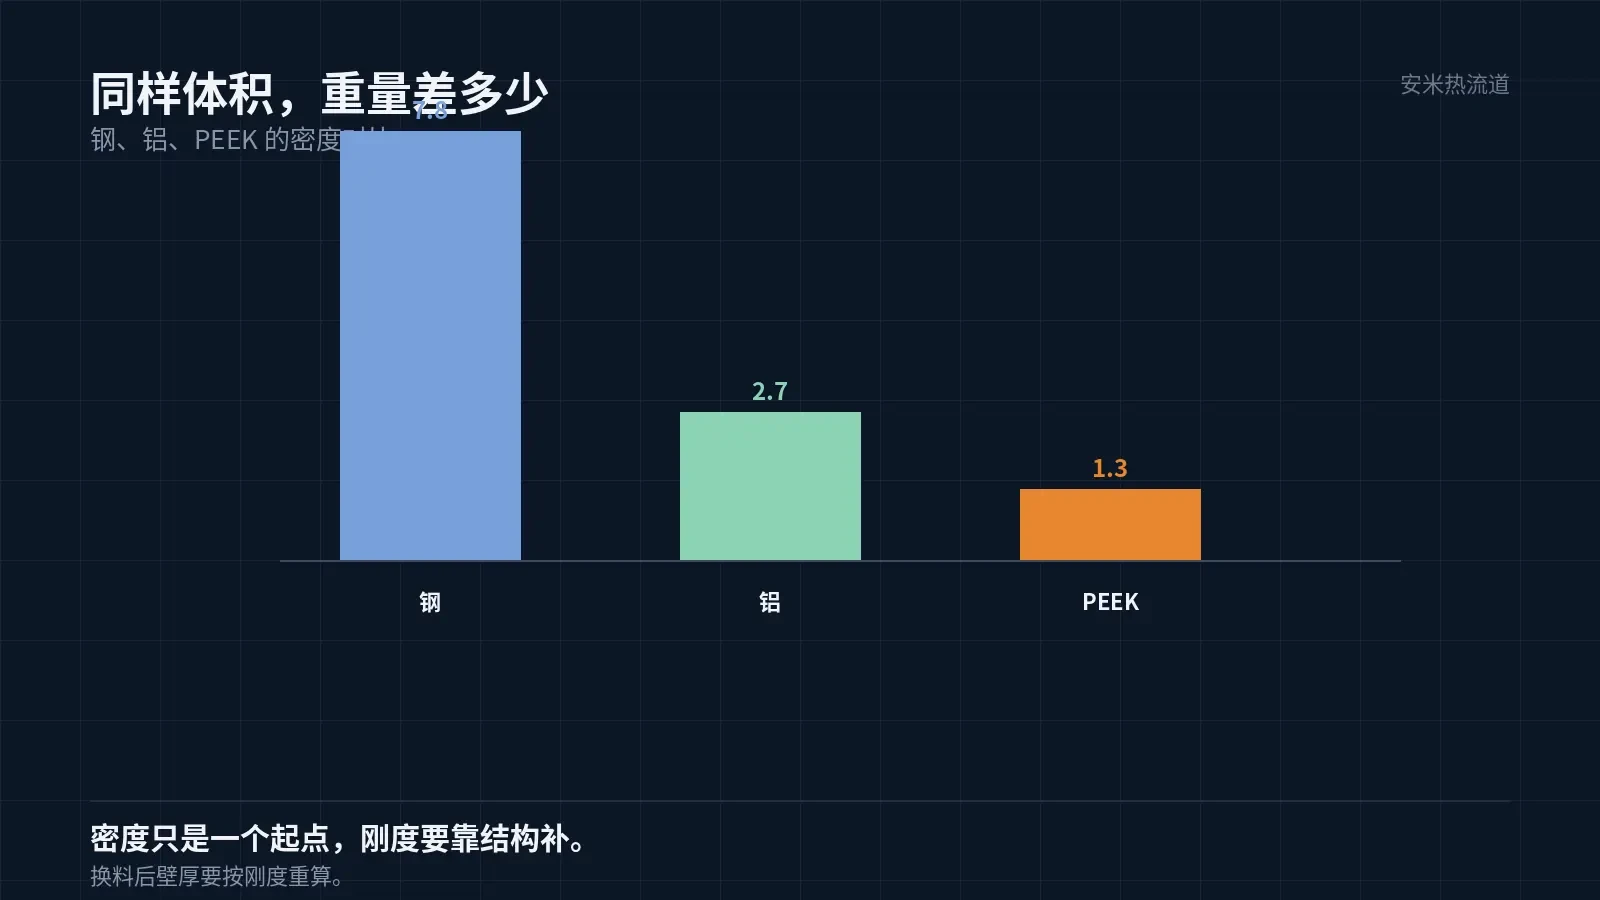
一把金属器械在手术台上被握几个小时,重量直接影响操作的稳定。PEEK 的密度约 1.3,是钢的六分之一、铝的一半。换成 PEEK 之后,器械的重心也会变。
重心变化是双刃剑:轻了省力,但手感变了,医生要重新适应。所以不是所有器械都适合换,握持类的要慎重。
结构上也要跟着改。金属件可以做得薄,PEEK 件的壁厚要按刚度算,薄了会弯。换材料往往意味着整套结构重设计。
这一条在报价阶段最容易被低估:客户以为只换料,实际是重设计加开模。
结构重设计还有一个连带项:装配方式。金属件用螺钉压紧,PEEK 件不能照抄——螺钉预紧力过大,件在孔边就会被压裂,尤其未增强的牌号。
第二件事:影像
PEEK 在 X 光和 CT 下几乎不显影,这是它在影像导航器械上的核心价值。金属件会产生伪影,遮挡术野;PEEK 件不会。
但「不显影」也有代价:件在影像里看不见,定位要靠结构设计或者其他标记。这一点要在设计阶段解决。
MRI 环境下,PEEK 是非磁性的,这一点比金属更安全。器械要在 MRI 室里用的,材料选择会直接受这一条限制。
影像要求还会影响填充体系。加玻纤、加碳纤会改变显影程度,牌号要按影像要求选,不能只看力学。
还有一个易漏项:器械的清洁流程。金属件可以刷、可以超声,PEEK 件表面硬度低,刷洗会留划痕,划痕藏污之后灭菌也杀不透。清洗方式要跟材料一起定。
第三件事:绝缘
电外科器械、射频器械的手柄和绝缘件,需要材料耐电压、耐起痕。PEEK 的绝缘性能好,但具体等级要按牌号查,行业标准要求按客户的标准核。
绝缘件的失效常常出在表面:清洗剂残留、消毒剂侵蚀、反复擦拭造成的微裂纹。材料本身没问题,表面状态出了问题。
所以绝缘件的验证不能只做材料试验,要做整件、做完清洗和灭菌之后的整件试验。
第四件事:反复灭菌
医疗件要在寿命内反复灭菌。蒸汽 134℃、环氧乙烷、过氧化氢等离子、辐照,几种方式对材料的压力不同。
PEEK 的耐温余量大,134℃ 的单次灭菌完全不是问题。真正的问题是循环:几百轮之后,件的力学性能、表面状态、尺寸都会变。
PEEK 对辐照的耐受中等,高剂量下会交联也会降解,具体要看剂量与气氛。伽马灭菌的器械要按实际剂量核,不能按「耐辐照」三个字下结论。
灭菌方式要先定,材料后选。顺序反了,材料选完发现灭菌方式不匹配,模具白开。
成型:设备门槛比材料门槛高
PEEK 的加工窗口窄:喷嘴 395℃、料筒 375/380–385/390℃、模温 170–200℃、干燥 120–150℃×3–5h。机筒加热能力要 400℃,HT 与 ST 要 430℃。
医疗件的洁净要求更高:料路清洁、换料清机、环境粉尘控制。PEEK 加工温度高,残留碳化的黑点在医疗件上直接判废。
收缩未增强 0.90%/1.3%,加玻纤 0.30%/0.90%。精密件要用模流把两个方向算进去,单靠缩水率放不准孔位。
浇口:PEEK 是 SD、VG、PVG 都可以,TP 不行。医疗小件多用 SD,痕迹小、断料干净,后续不用修整——修整会产生粉尘和毛刺。
验证:按整件,不按材料
第一组尺寸与外观:初始、灭菌后、目标轮次后。第二组力学:卡扣保持力、扭矩、插拔力。第三组功能:绝缘件的耐压、影像件的显影效果。
三组都要在灭菌循环之后做,因为失效多半在循环之后才出现。只做初始状态,等于没做。
样件的装载方式要还原。单件平铺和整箱叠放,受热受压完全不同,数据不能混用。
把器械图、灭菌方式与轮次、清洗与消毒剂清单、影像或绝缘要求发来,我们按整件核一遍材料与浇口,确认方案后再报价格。
按材料与缺陷匹配

扫码登记