
本文目录
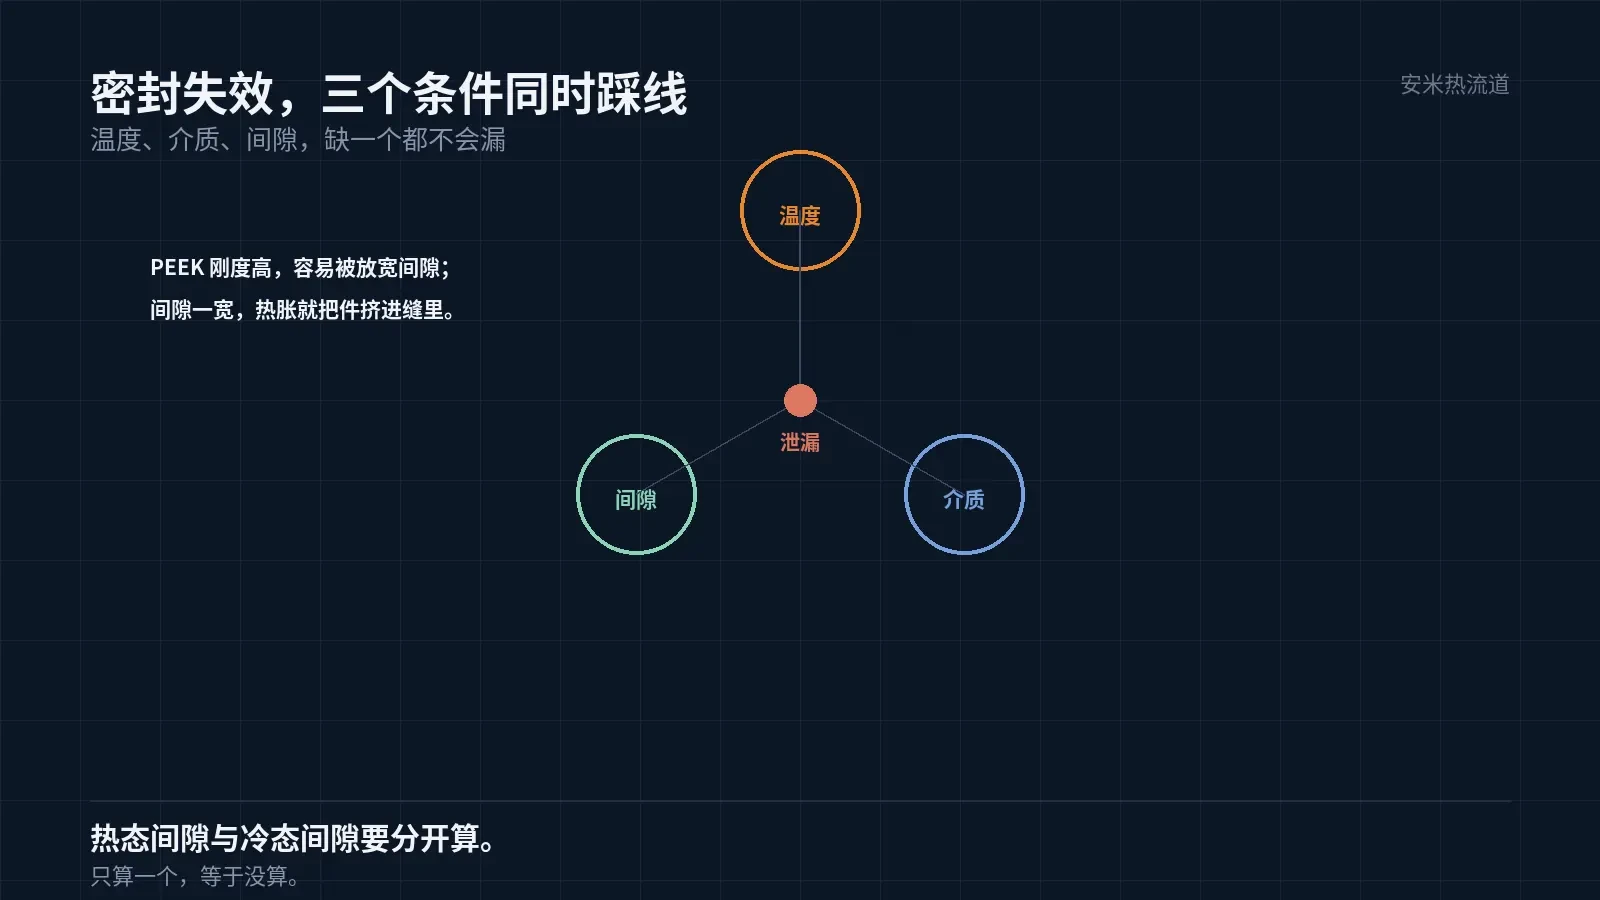
工业密封件失效,很少是「材料不耐」。多数是三个条件同时踩线:温度接近上限、介质有侵蚀、间隙没算对。PEEK 强度高、耐温好,反而容易让人把间隙放宽。
这一篇讲 PEEK 在压缩机、泵、阀上的密封件:它强在哪,什么情况下会提前失效,以及怎么把三个条件分开核。
PEEK 强在刚度,弱在弹性
密封件的本职是贴合。金属和 PEEK 这类高模量材料,靠的是加工精度和预紧力贴合,不是靠自身弹性。一旦间隙变化,它不会自己补回来。
所以 PEEK 密封件的失效形式往往不是磨损,是「让位」:温度上来,件膨胀,间隙变小,挤出;或者温度下来,件收缩,间隙变大,泄漏。
这也是为什么同样牌号的 PEEK,在不同设备上寿命能差好几倍——差别在间隙和热膨胀的匹配,不在材料。
设计时要把 PEEK 的热膨胀系数、设备的热膨胀、装配公差三者放在一张表上算。算不出来,就按试验定间隙,不要凭经验给。
温度:343℃ 是熔点,不是使用温度
PEEK 熔点 343℃,长期使用温度按牌号在 250℃ 上下。这个数看起来余量很大,但密封件的温度不是环境温度,是摩擦面温度。
摩擦面上的局部温度可能比介质高几十度,尤其干摩擦或半干摩擦时。件表面发黑、起泡,都是局部过热的信号。
所以温度这一项要按摩擦面算,不能按介质温度算。算不出来就埋热电偶实测,这是最省事的办法。
温度还会影响介质侵蚀的速度。同一介质,温度高二十度,侵蚀速度可能翻倍。两项要一起看。
介质:耐化学表只能排除,不能确认
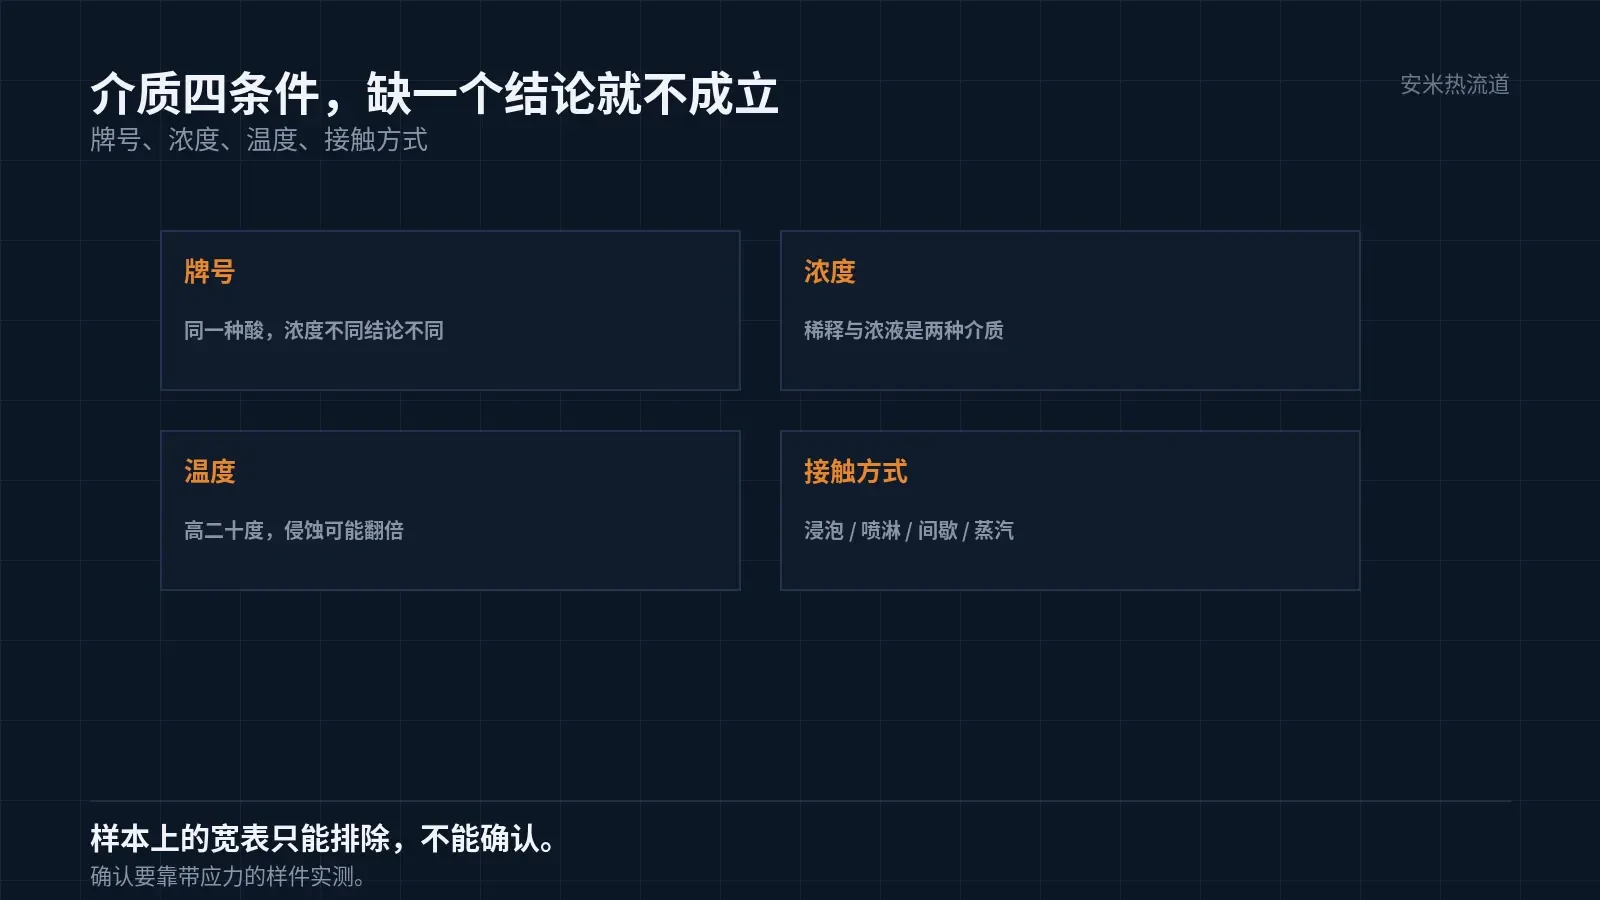
PEEK 对多数介质耐受良好,对浓硫酸、浓硝酸这类强氧化性介质不行。样本上的表是宽表,只能用来排除明显不合适的,不能用来确认。
确认要四个条件:介质牌号、浓度、温度、接触方式。接触方式是浸泡、喷淋、间歇、蒸汽,四种压力不同。
压缩机里的介质常常不是单一成分:润滑油、制冷剂、水分混在一起。混合介质的侵蚀比单一介质复杂,必须实测。
实测要用带实际应力的样件,不能拿平板试样。密封件在工作时有预紧力和介质压力,这两个应力会加速裂纹扩展。
还有停机这一项。设备停机时介质不动,温度下来,件收缩,间隙变化;再开机,介质压力上来,件又被推回去。反复启停比连续运行更伤件。
间隙:PEEK 最容易踩的坑
PEEK 的刚度高,设计时容易把间隙放宽——反正它硬,不会挤出。这是最常见的误判。
间隙放宽之后,密封面的贴合靠预紧力维持。温度一升,PEEK 膨胀,间隙被吃掉,件被挤进间隙,边缘剪切破坏;温度一降,间隙回来,密封面离开,泄漏。
正确的做法是按工作温度算热膨胀量,留出「热态间隙」和「冷态间隙」两个值。两个值都要在可接受范围内,只算一个不够。
加玻纤的牌号热膨胀小、刚度高,但脆;未增强的牌号韧性好、膨胀大。选牌号其实是在选「间隙能不能算准」。
成型:PEEK 的窗口很窄
喷嘴 395℃、料筒 375/380–385/390℃、模温 170–200℃。这个窗口窄,设备能力不够就做不好:机筒加热要到 400℃,HT 与 ST 要 430℃。
干燥 120–150℃、3–5 小时。PEEK 吸水率低,但加工温度高,水分在喷嘴处汽化会留气泡,密封件上有气泡就是泄漏源。
收缩:未增强 0.90%/1.3%,加 30% 玻纤 0.30%/0.90%。密封件的尺寸精度要求高,收缩大的牌号要靠模温和保压压住。
浇口按公司档案:PEEK 是 SD、VG、PVG 都可以,TP 不行。密封件多为环形,浇口要避开密封面,熔接痕不能落在贴合处。
验证:三个工况一起跑
温度循环、压力循环、介质浸泡,三个工况要一起跑。单独跑任何一个,都看不出「让位」这类失效。
试验台要能同时控温、控压、换介质。做不到的话,至少要做温度循环加压力循环的组合,再单独做介质浸泡。
失效判据要提前定:泄漏率、尺寸变化、表面状态。三项里任何一项超限,就算失效,不要等到漏得看得见。
把设备工况(温度、压力、介质、间隙)、件图和现在用的材料与寿命发来,我们按三个条件分开核,确认方案后再报价格。
按材料与缺陷匹配

扫码登记