
本文目录
PEEK 的价格是工程塑料里的高位,一公斤的料价能顶普通料十几倍。在消费电子这种按分算成本的行业,用 PEEK 的件很少,但每一件都有明确的理由。
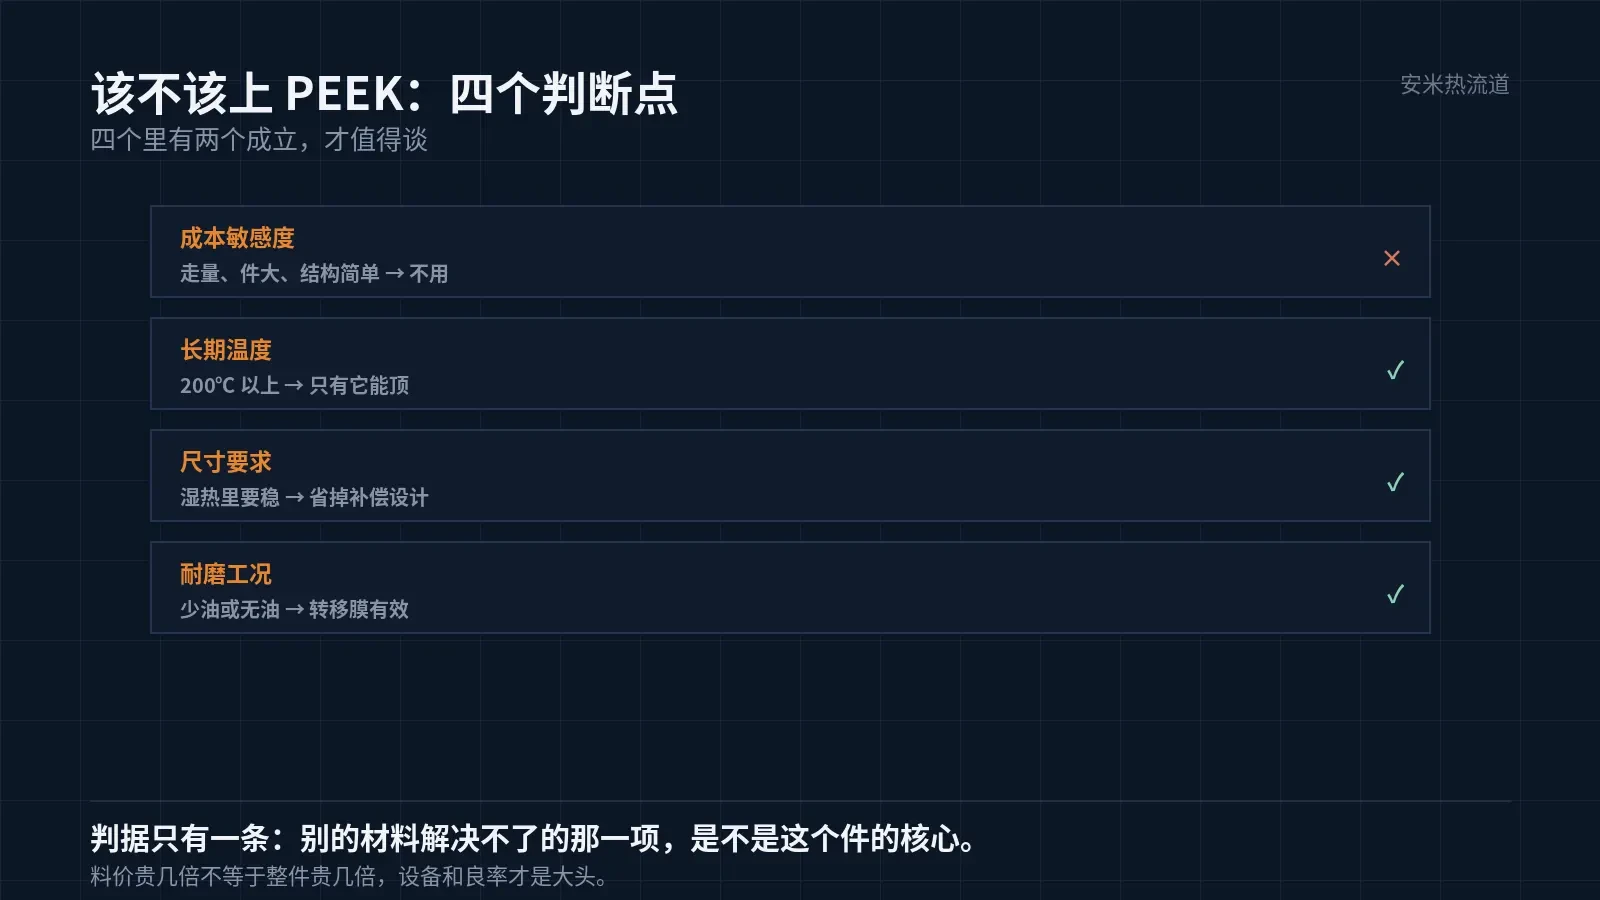
这篇不推销 PEEK,反过来讲:什么情况下不该用,什么情况下非它不可。判断标准只有一条——其它材料解决不了的那一项,是不是这个件的核心。
先算一笔账
一个手机里的结构件,材料成本占整件成本的比例通常很低,模具和加工才贵。所以料价贵几倍,对整件成本的影响没有想象中大——前提是件小、量不大、结构不复杂。
反过来,如果件大、量大、结构简单,PEEK 的料价会直接顶穿成本线。这类件用 PPS、PA9T 甚至 PBT 就够了,硬上 PEEK 是浪费。
还有一笔隐性成本:加工。PEEK 要 395℃ 的喷嘴、400℃ 的机筒能力、170–200℃ 的模温,周期长、能耗高。设备不配套,良率上不去,这部分比料价更贵。
所以第一个判断是:这个件的成本敏感度有多高。走量的消费件,答案通常是「不该用」。
什么情况下非它不可
第一种:温度。件要长期在 200℃ 以上工作,PPS 的余量不够,PA9T 更不够。这时候不是「想不想用」,是「有没有别的选」。
第二种:尺寸。PEEK 的吸水率极低,长期在湿热环境里尺寸几乎不动。精密件上,这一条能省掉整套补偿设计。
第三种:耐磨。PEEK 在无油或少油状态下能形成转移膜,这是它在齿轮、轴承、滑轨上的本钱。别的材料要靠润滑,它不靠。
第四种:重量与影像。医疗和高端穿戴上有这类需求,PEEK 能替金属,且不挡 X 光和 CT。这一条在消费电子里少见,但在高端穿戴设备上开始出现。
消费电子上最常见的三个坑
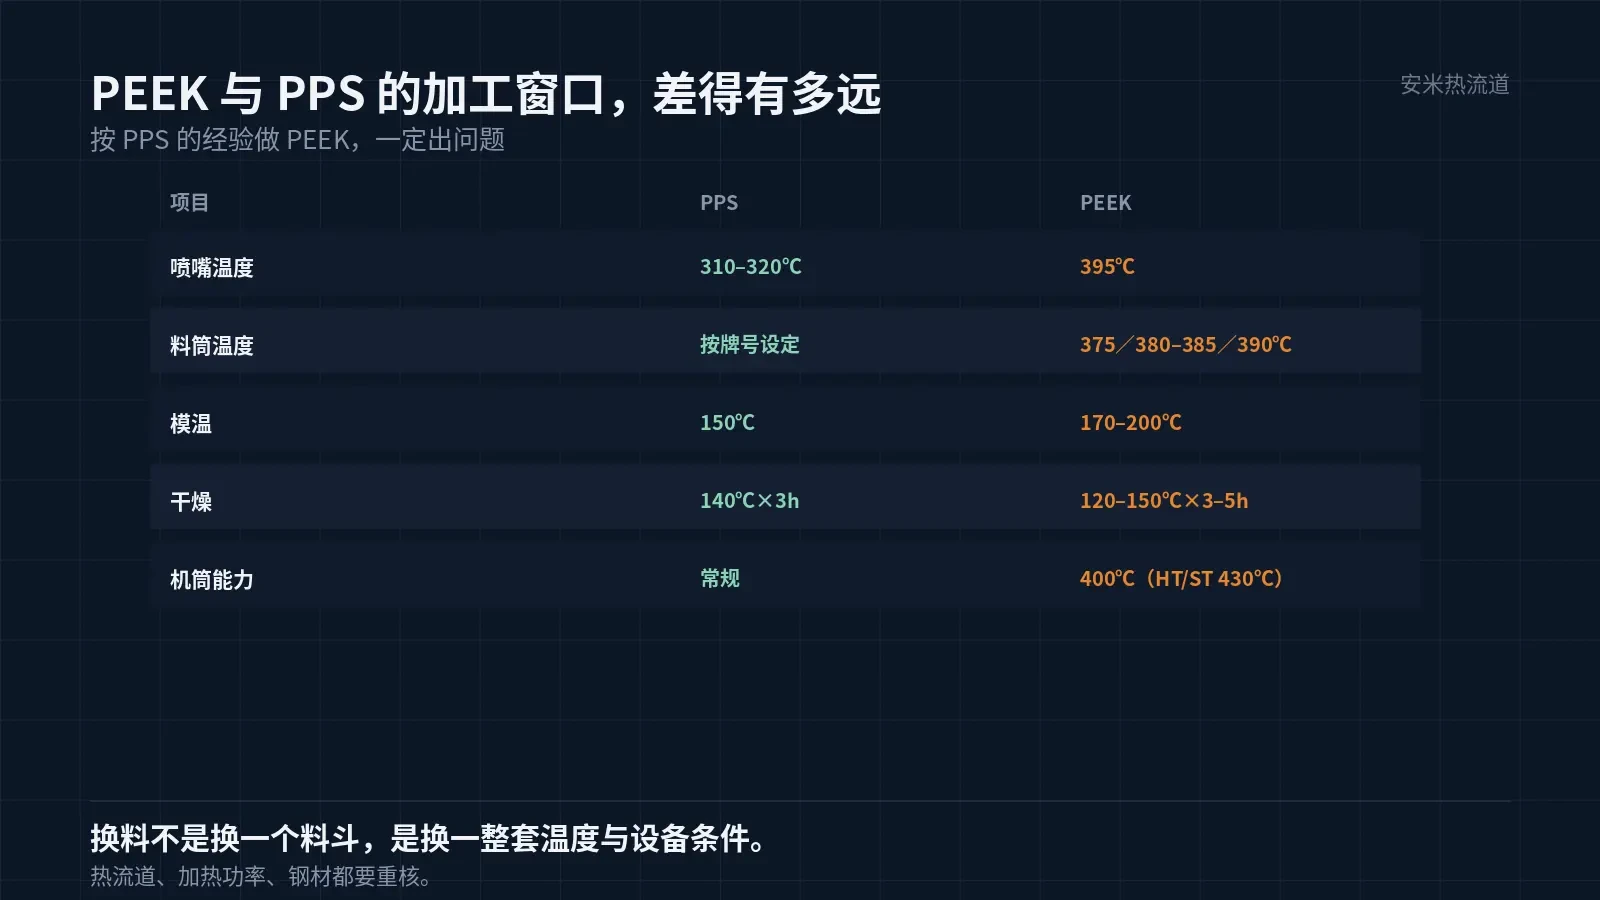
第一个坑是把 PEEK 当「更高级的 PPS」用。两者的加工窗口差很远:PPS 喷嘴 310–320℃、模温 150℃;PEEK 喷嘴 395℃、模温 170–200℃。模具的热流道、加热功率、钢材选择都要重做,不能沿用。
第二个坑是薄壁。PEEK 熔体黏度高,薄壁件的填充压力大,浇口和流道要重新算。0.4mm 以下的壁,PEEK 填起来比 PPS 吃力得多。
第三个坑是外观。PEEK 的结晶度受模温影响,模温不均会出现色差和光泽差。外观件要求高时,模温分区和排气要做得更细。
三个坑的共同点是:它们都不是材料的问题,是「按别的材料的经验做 PEEK」的问题。
加工:三个数不能省
喷嘴 395℃。这是 PEEK 的常规值,低于这个温度,熔体黏度大,薄壁填不满;高了会降解。料筒三段 375/380–385/390,梯度要顺,不能倒。
模温 170–200℃。PEEK 用 170℃,HT 用 190℃,ST 用 200℃,按牌号定。模温低,结晶不足,尺寸和外观都差。
干燥 120–150℃、3–5 小时。PEEK 吸水率低,但高温加工对水分极敏感,这一步不能省。
还有一条设备条件:机筒加热能力要能到 400℃,HT 与 ST 要 430℃。达不到的机器,料熔不透,做出来的件内部有未熔颗粒,力学性能直接打折。
浇口:三种都能用,看件选
按公司档案,PEEK 与 LCP 都是 SD、VG、PVG 可用,TP 不行。这一点比 PPS、PA46 宽松——那几个只推 SD。
小件、外观件用 SD,痕迹小;大件、厚件用 VG 或 PVG,流通能力更好、断料更利落。
热流道要按 395℃ 设计,流道直径按熔体黏度算,不能套普通料的经验值。浇口直径也一样,小了剪切高、玻纤被打断。
验证:先做一件,再做一批
PEEK 件的第一件很重要。第一件能看出模温是否均匀、填充是否到位、浇口是否合适。第一件不过,后面都是废品。
第一批要做三组:尺寸全检、外观(色差与光泽)、装配。三组都过,再谈量产。
量产的稳定性靠模温控制和料路清洁。这两项在消费电子的产线上常常不到位,PEEK 件出问题多半出在这里。
把件图、工况温度、壁厚、外观要求发来,我们先判断该不该用 PEEK,再核浇口方案,确认后再报价格。
按材料与缺陷匹配

扫码登记