
PEEK 堵嘴,395℃ 对着 170℃ 的模具为什么最容易堵?
问题排查4 分钟阅读含视频00:27
本文目录
PEEK 堵嘴来得比别的材料快。同一套热流道,PPS 模温 150℃ 能打,PEEK 模温 170–200℃ 反倒更容易堵。
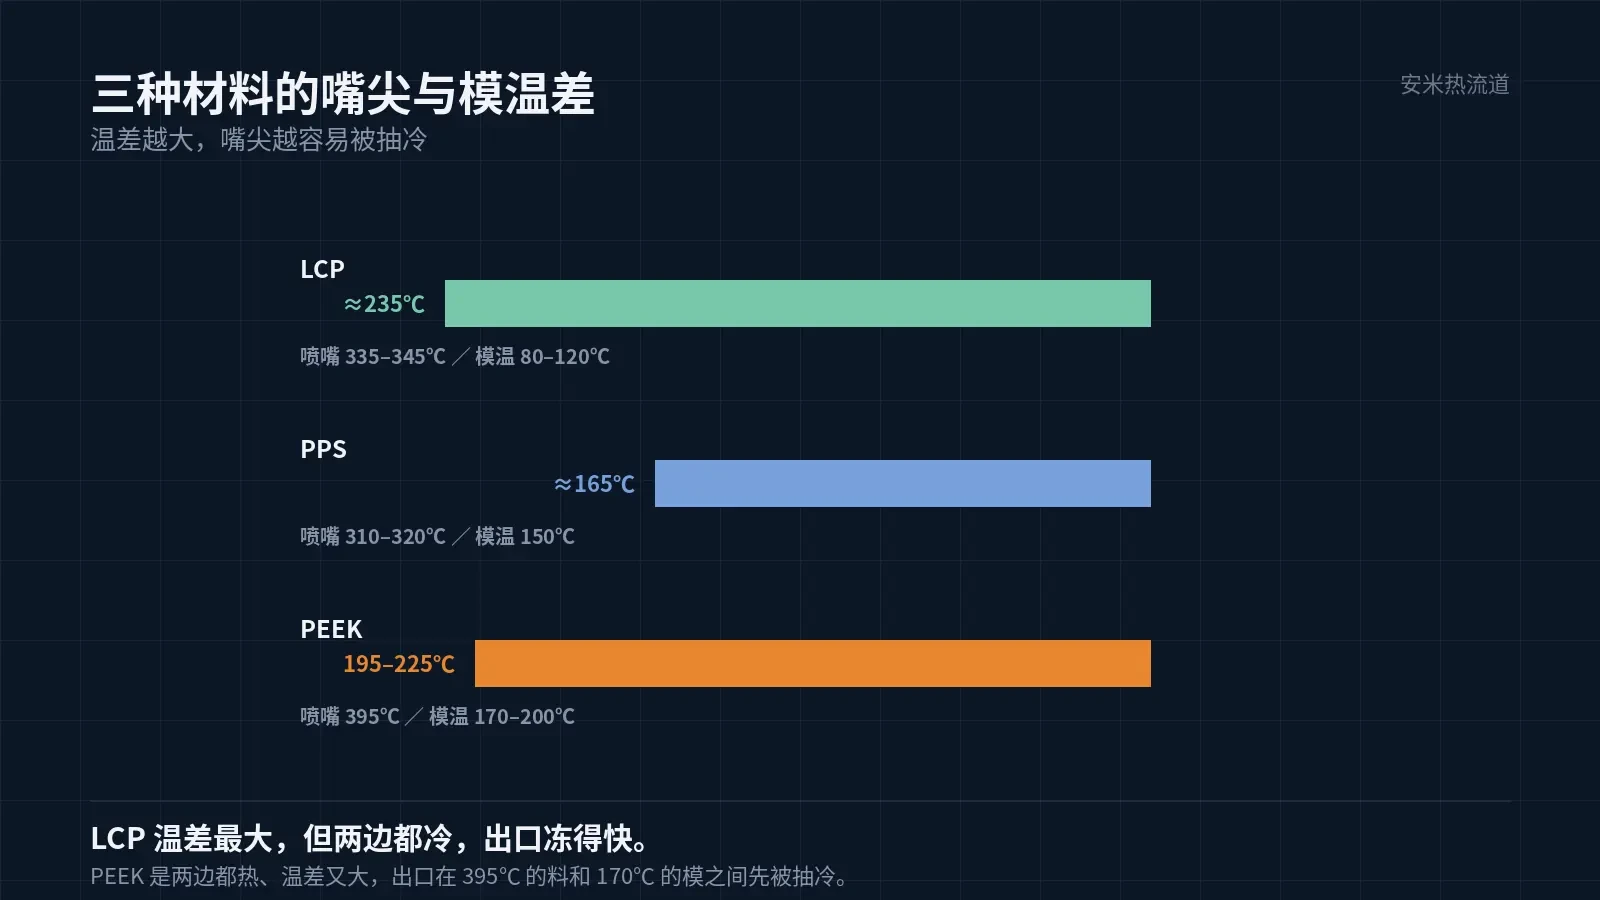
原因不在模温低,在温差大:395℃ 的嘴尖对着 170–200℃ 的模具,热量被抽得最凶。
把温差摆出来
650G 是喷嘴 395℃、模温 170–200℃,温差 195–225℃。
对照另外两种:LCP 335–345℃ 对 80–120℃,差 230–240℃;PPS 310–320℃ 对 150℃,差约 165℃。
温差不是全部变量,但它决定嘴尖向模具散热的强度。PEEK 的绝对温度最高,散热也最凶,出口是最先掉温的位置。
再补一句:模温越高,温差越小,堵嘴风险越低。PEEK 的 170℃、HT 的 190℃、ST 的 200℃,三个数不是随便排的,牌号不同,结晶要求不同。
这一条在材料卡上写得很直接:395℃ 配 170–200℃,是五种材料里温差最大的一对,堵嘴风险最高。
为什么先冷在出口
嘴尖热容小,热量从嘴尖往模具走,出口排在最前面。
PEEK 的熔点是 343℃。出口掉到 343℃ 以下,料就开始凝;PEEK 熔点高,掉同样的温度,它更早进入凝固区。
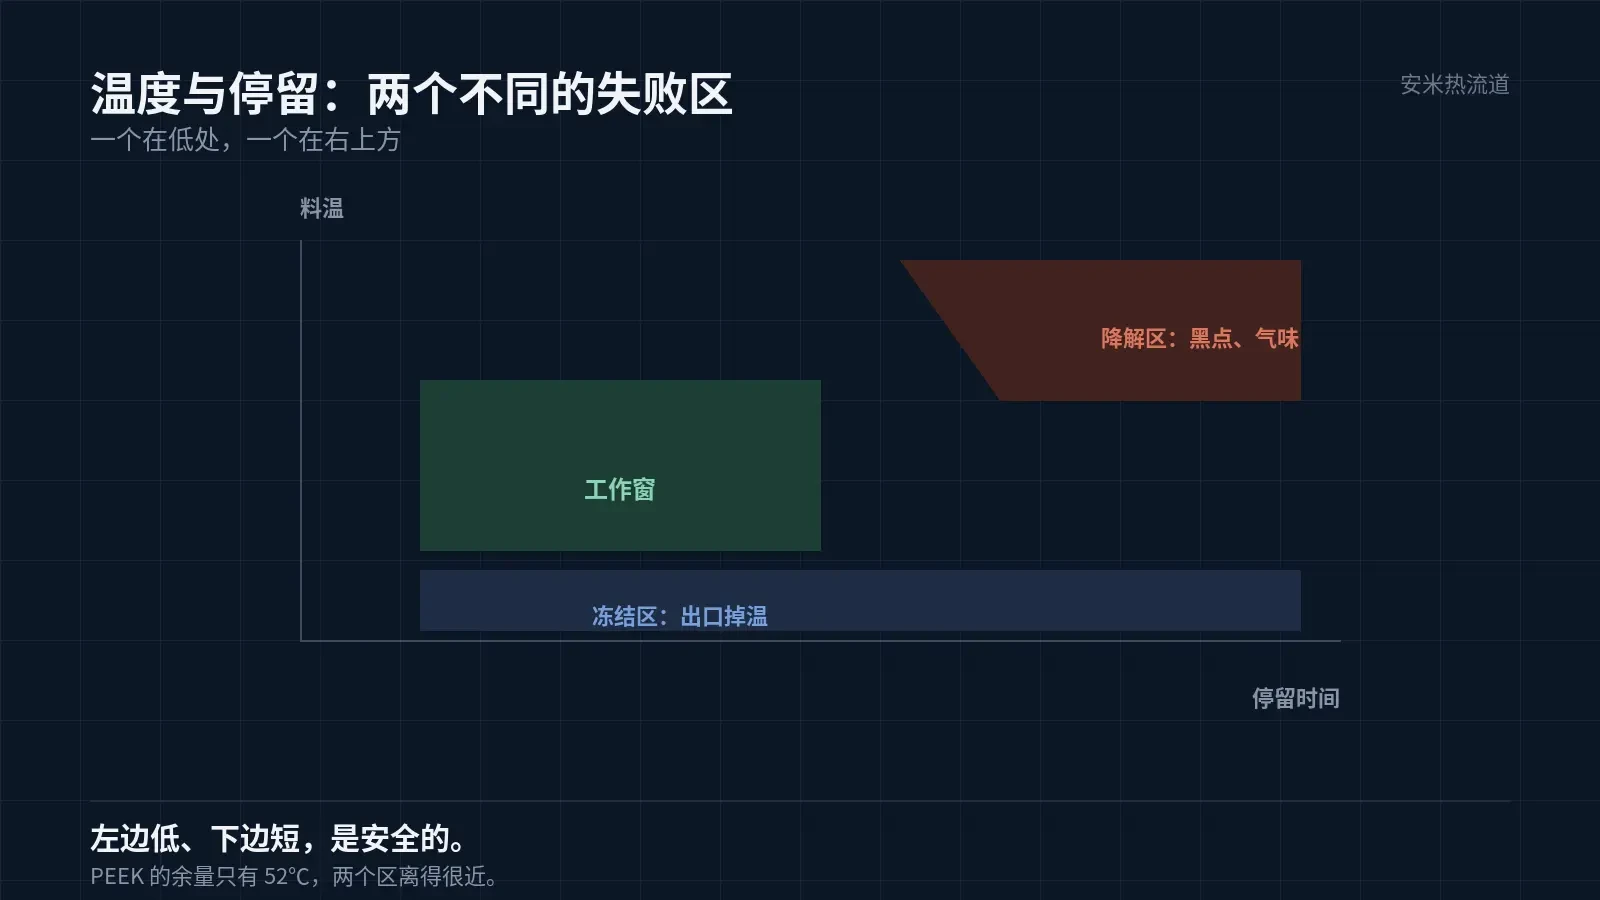
从 395℃ 掉到 343℃,只有 52℃ 的余量。这个余量在五种材料里最小,出口稍一掉温就进凝固区,所以 PEEK 对嘴尖补热最敏感。
表现是:一直打得好好的,某一腔突然空了。拆开嘴尖,是一段颜色正常的硬料,没有焦痕。
这类堵不需要清碳,需要补热和缩短散热路径。判断反了,清十次也复返。
补热的方式有两种:把嘴尖温度单独往上提,或者把嘴尖与模具之间的接触面积做小。前者改设定,后者改结构,先试前者。
还有一种堵,是降解
400℃ 以上 PEEK 有降解风险。机筒加热能力要 400℃,HT/ST 牌号要 430℃,说的就是这个高温区。
降解的堵,拆出来带黑点、褐纹、气味,料是脆的,不是韧的。
降解还有一条隐蔽路径:换料与清机。PEEK 换色要过清洗料,清洗料在 395℃ 停留久了同样会碳化,残在通道里,下一次开机就带出来。
两种堵的处置方向相反:冻结靠补热、缩短散热;降解靠降温、缩短停留。判断错,越补越糟。
现场三步
一,测嘴尖温度。设定 395 不等于出口 395,差多少决定补热还是降温。
二,查加热圈与热电偶。PEEK 温度高,这两件老化更快,面板正常、实际偏低很常见。
三,查停留。等料、停机、换模的时间都要算停留;PEEK 在高温下停留越久,降解越多。
三步做完,方向基本就定了:颜色正常就补热,带黑点就降温。
记录也要做:堵的时间、当时的设定、停机多久、拆出来是什么。攒两个月,就能看出是加热圈衰减还是流程问题。没有记录,每次都在重新猜。
能动与不能动
能动:嘴尖补热、加热圈与热电偶、浇口尺寸、阀针时序、停留时间。
不能动:模温往下压。170–200℃ 是为结晶设的,压下去,尺寸与性能先出问题,堵嘴也不一定解决。
也不能动料温往上抬。395℃ 已经在高位,往上就是降解区,等于用一个新问题换一个旧问题。
替代办法是缩短停留。生产排程上把 PEEK 排在一起,别让它夹在低温料中间反复升降温;每换一次料,都是一次高温停留。
一条判断口诀
干净硬料、颜色正常:冻结,方向是补热与缩短散热路径。
带黑点、气味重:降解,方向是降温与缩短停留。
拆开什么都没有、产品仍打不满:先查排气与浇口,别算成堵嘴。困气的产品上有气痕或焦痕,嘴尖是干净的。
PEEK 堵嘴,先量温差,再分冻结与降解。两个动作做完,方向就定了。
把牌号、嘴尖实测温度和停机记录发来,我们核一遍出口温度与停留,确认方案后再报价格。
停留时间要按「料在通道里的体积除以每次射胶量」估算,不能凭感觉判断长短。
算出来的是平均值,实际停留有长有短。所以还要看通道有没有滞料的结构,平均值掩盖不了死角。
按材料与缺陷匹配

扫码登记