
本文目录
变速箱里有一类件不起眼:止推垫片、油封骨架、轴承保持架、离合器里的隔离片。它们不承大载荷,但要长期在油里、在两百多度的环境里磨。
这类件过去用金属或改性 PA66。PEEK 进来之后,很多设计把「润滑油」这一项去掉了——不是不需要油,是件本身能在少油甚至无油的状态下工作。
先看它待的地方有多热
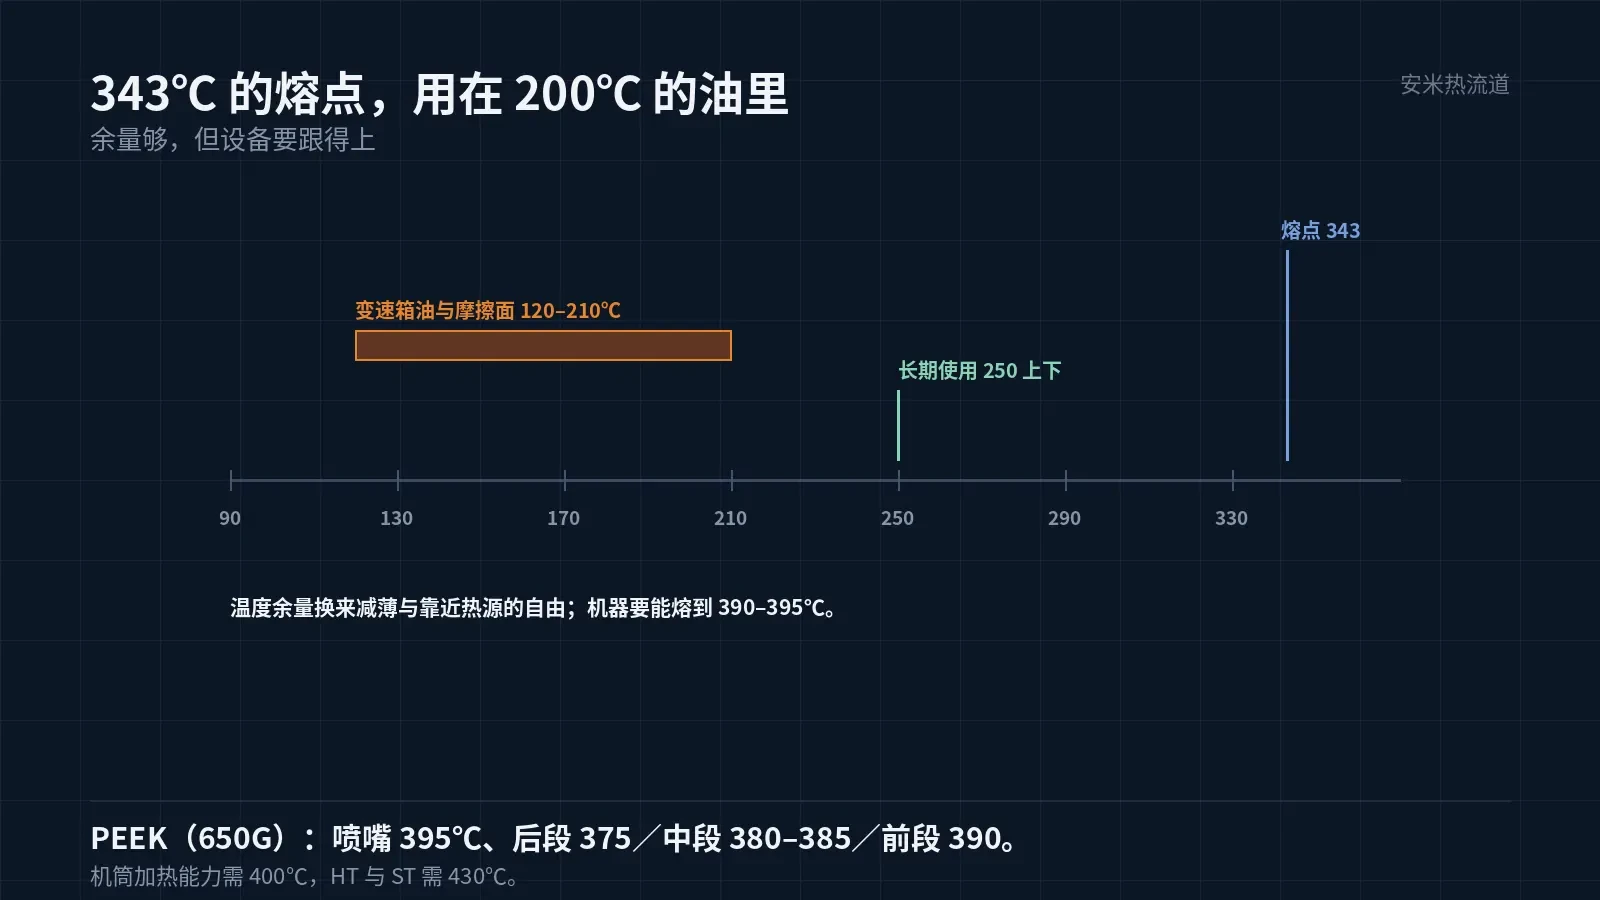
变速箱油的温度常在 120–150℃,离合器片局部更高,短时能到 200℃ 以上。这个温度对 PA66 已经是上限,对 PPS 也接近边界。
PEEK 的熔点 343℃,长期使用温度按牌号不同在 250℃ 上下。这个余量意味着:件在 200℃ 的油里,材料本身不会软化,尺寸也不靠结晶度硬撑。
温度余量大,带来的是设计上的自由:件可以做得更薄、更靠近热源,不必为了耐温而加厚。薄了重量就下来,转动惯量也小。
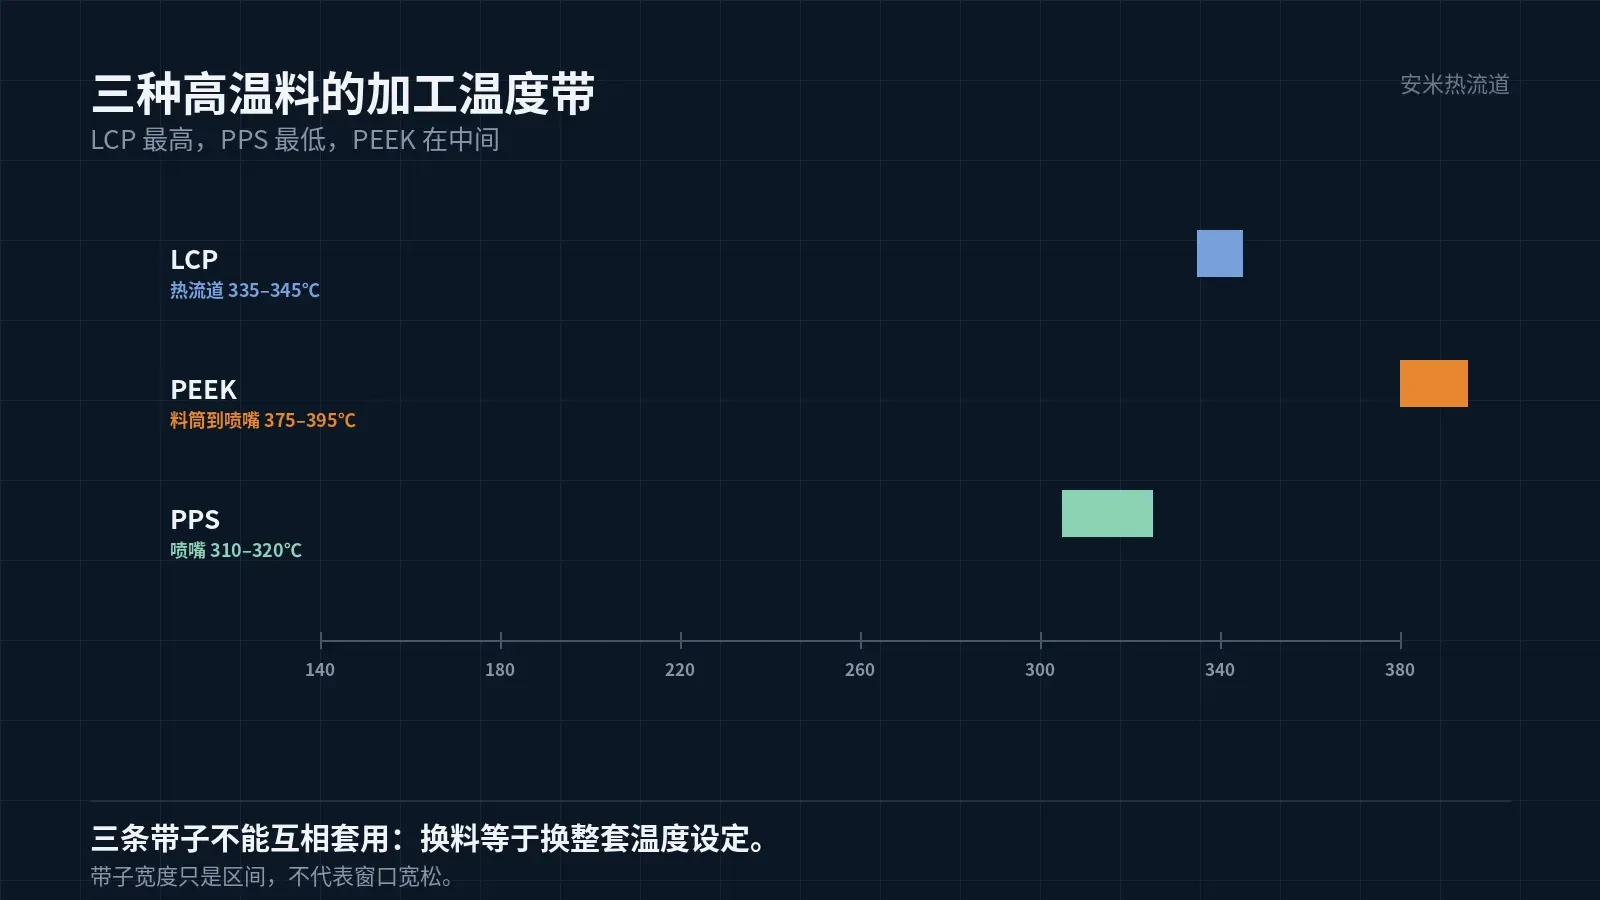
但余量大不等于可以随便用。PEEK 的加工窗口很窄:料筒后段 375℃、中段 380–385℃、前段 390℃、喷嘴 395℃,机筒的加热能力要能上到 400℃。设备不够,料都熔不透。
耐磨这件事,靠的是配磨而不是硬度
很多人以为耐磨就是材料硬。实际相反:PEEK 的耐磨靠的是它在对偶面上形成一层转移膜,自己磨自己,把摩擦系数压住。
所以配磨件的表面粗糙度、材质、压力,三样都要匹配。PEEK 对钢、对铝、对自身,表现完全不同。同一牌号换了对偶面,寿命可能差十倍。
未增强的 PEEK 更韧、更耐冲击,摩擦系数也低;加玻纤或碳纤之后刚性上来,但對偶面的磨损加快。垫片类件多用未增强或低填充牌号。
这一条在选型时最容易被忽略:客户拿一个牌号的耐磨数据来问另一个牌号,答案一定不对。耐磨数据从来是「材料 + 对偶 + 工况」的组合,不是材料单属性。
收缩大,是它的麻烦
PEEK 未增强的收缩是 0.90%/1.3%,两个方向差得不多但绝对值大;加 30% 玻纤的 450GL30 降到 0.30%/0.90%。这个差别决定了件能不能做精密。
垫片这类件对厚度公差要求高,收缩大的牌号要靠模温和保压压住。模温 170–200℃ 是常规区间,PEEK 用 170℃、HT 用 190℃、ST 用 200℃,按牌号定。
模温高,周期就长,能耗也高。这是 PEEK 件成本高的一个来源,不只是料价。报价时要把这部分算进去,否则做出来是亏的。
收缩的方向差还要靠浇口位置补。垫片是环形件,熔接痕落在受力面上就是薄弱点,浇口要避开。
干燥与污染,两条硬规矩
PEEK 吸水率低,但加工前仍要干燥:120–150℃、3–5 小时。料里的水分在 395℃ 的喷嘴处汽化,件上出银纹、气泡,高温下更明显。
料路的清洁要求比一般材料高。PEEK 加工温度高,前一批料的残留在高温下碳化,黑点跟着下一批件走。换料要清机,清机料要用高温料,不能用 PE 或 PP 顶。
回料的比例要控。PEEK 反复受热会降解,降解之后分子量下来,耐磨性和韧性一起掉。一般建议回料不超过 20%,且要过筛。
这三条都属于「设备与流程」,不属于材料。PEEK 件做不好,八成不是料的问题,是机器和流程没配套。
浇口:SD、VG、PVG 都可以
按公司档案,PEEK 与 LCP 一样,SD、VG、PVG 都能用,TP 不行。PEEK 熔体强度够,针阀的剪切不至于把它打坏;TP 的尖点式结构在高温下不耐磨。
选哪一种看件。垫片类薄件用 SD,痕迹小、断料干净;厚件、外观件可以用 VG,浇口痕更规整。
热流道要按 395℃ 的喷嘴温度设计,加热功率留余量。PEEK 的熔体黏度高,流道直径不能按常规料算,小了压降大、剪切高。
验证:台架跑不出真寿命
PEEK 垫片的寿命,台架试验只能给一个排序,给不了绝对值。真实的寿命取决于油品、温度、载荷谱、对偶面粗糙度,这四样在台架上很难全还原。
可行的做法是做对比试验:同一工况下,PEEK 件与现在用的件同时跑,测磨损量。用相对值定方案,再用整车或总成试验校核。
磨损量的测量也有讲究:称重法要控制清洗与恒温,尺寸法要固定测量点。两种方法都要在同样的时点做,否则数据不可比。
把件图、工况温度、对偶面材质与粗糙度、现在用的材料和寿命发来,我们按配磨关系核一遍,确认材料与浇口方案后再报价格。
按材料与缺陷匹配

扫码登记