
本文目录
一套 PA9T 加 35% 玻纤的板对板连接器,喷嘴温度 340℃,拉丝细得像蛛丝,隔着灯才看得见。客户第一句话是料是不是没干。
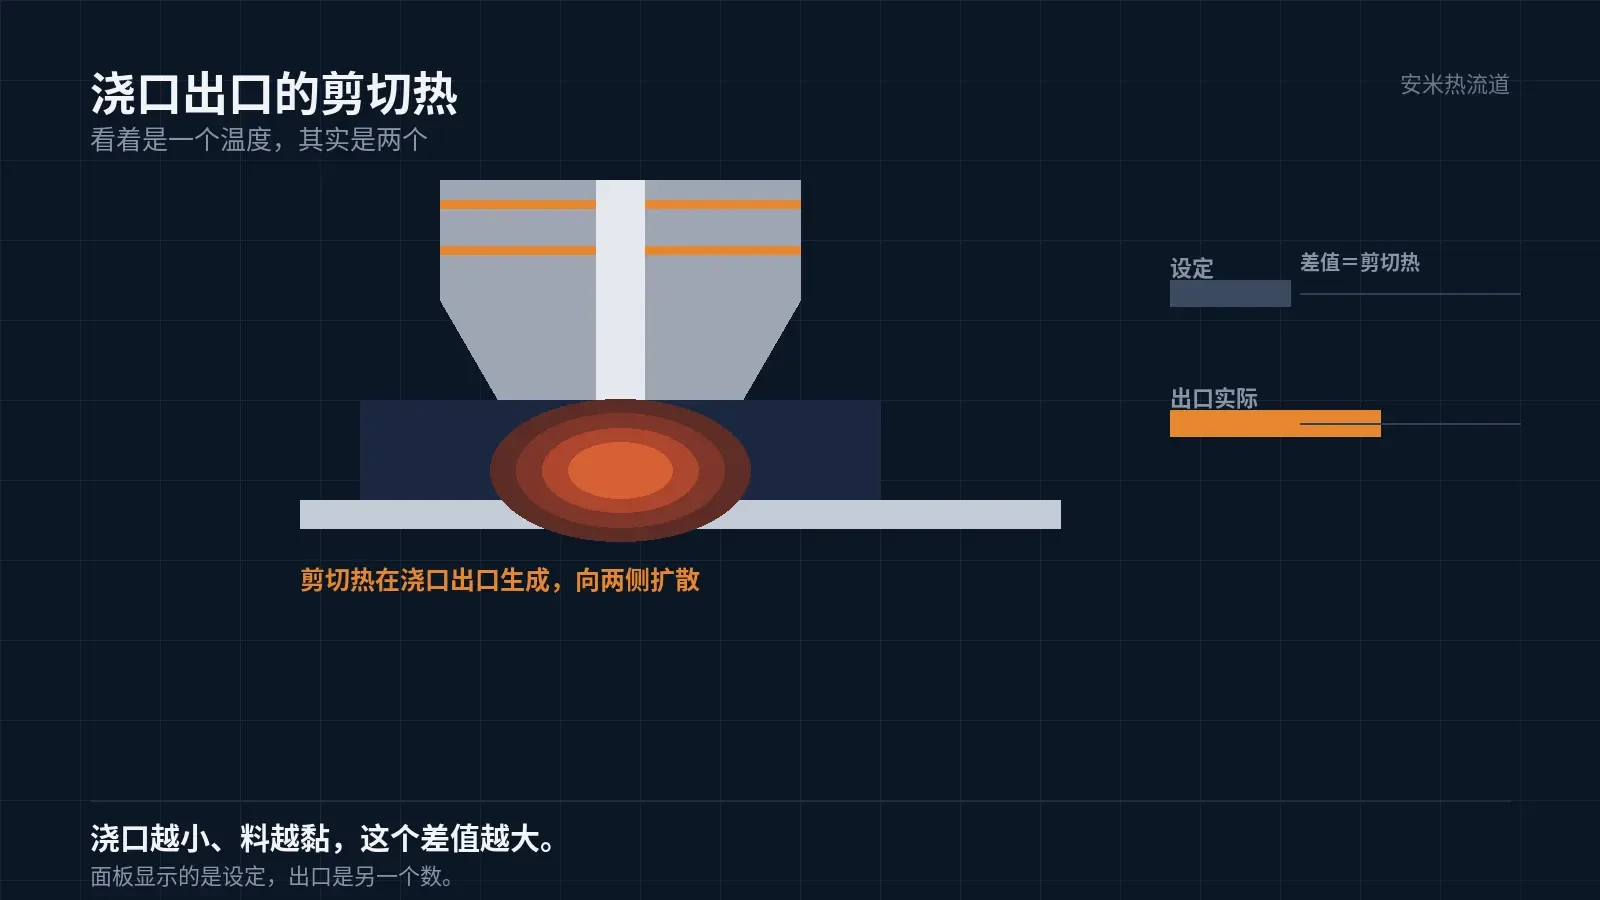
PA9T 的吸水率只有 0.19%,这个材料恰恰不需要为吸湿付出太大代价。丝的真正来源在另一个地方:浇口处的剪切热。
先把干燥这条排除掉
PA9T(Kuraray Genestar G1350A)的吸水率是 0.19%(ISO 62,23℃ 浸水 24 小时)。长链二胺结构让酰胺基浓度低,不容易吸水。这是它和 PA46 最大的分野。
不是说不用干燥。原厂要求 70–90℃、4–8 小时,建议含水控制在 0.20% 以下。但干燥不到位的表现是银纹、气泡、强度下降,不是一根根细丝。
还有一个更省事的排除动作:看干燥机的实际温度,而不是设定。干燥机实际温度偏低、料斗没换、再生没做完,这三样都会让料带着水分进料筒。查完这三样,干燥这条路就可以放一放,回到温度上。
所以看到细丝,先别翻干燥记录,去看温度。这一条放在最前面,因为它能省掉一整天。
丝是稀料被拖出来的
这个牌号的玻纤含量是 35%。玻纤把熔体黏度抬上去,同样截面的浇口,剪切速率就更高;剪切速率高,剪切热就大。出口那点料的实际温度,往往比面板显示的高。
剪切速率跟浇口直径的平方成反比,直径小一半,速率大约高四倍。这是估算,不是精确值,但足够判断方向:浇口越小,剪切热越大,出口越稀。
熔体越热越稀,开模时它不干脆断开,就被产品带成一缕。所以 PA9T 的丝细长、连续,断口不平,也没有料皮。
多腔模上要记哪几腔挂丝。固定某几腔,先量那几腔的实际温度与浇口尺寸;全部腔都挂,才回去看总设定。这条记录做两周,比调十次参数有用。
喷嘴温度本身也在高位:原厂给的喷嘴区间是 300–350℃,料筒前段 290–340℃。这个温度下,出口的料离凝固本来就远。
和 PA46 的丝不是一种东西
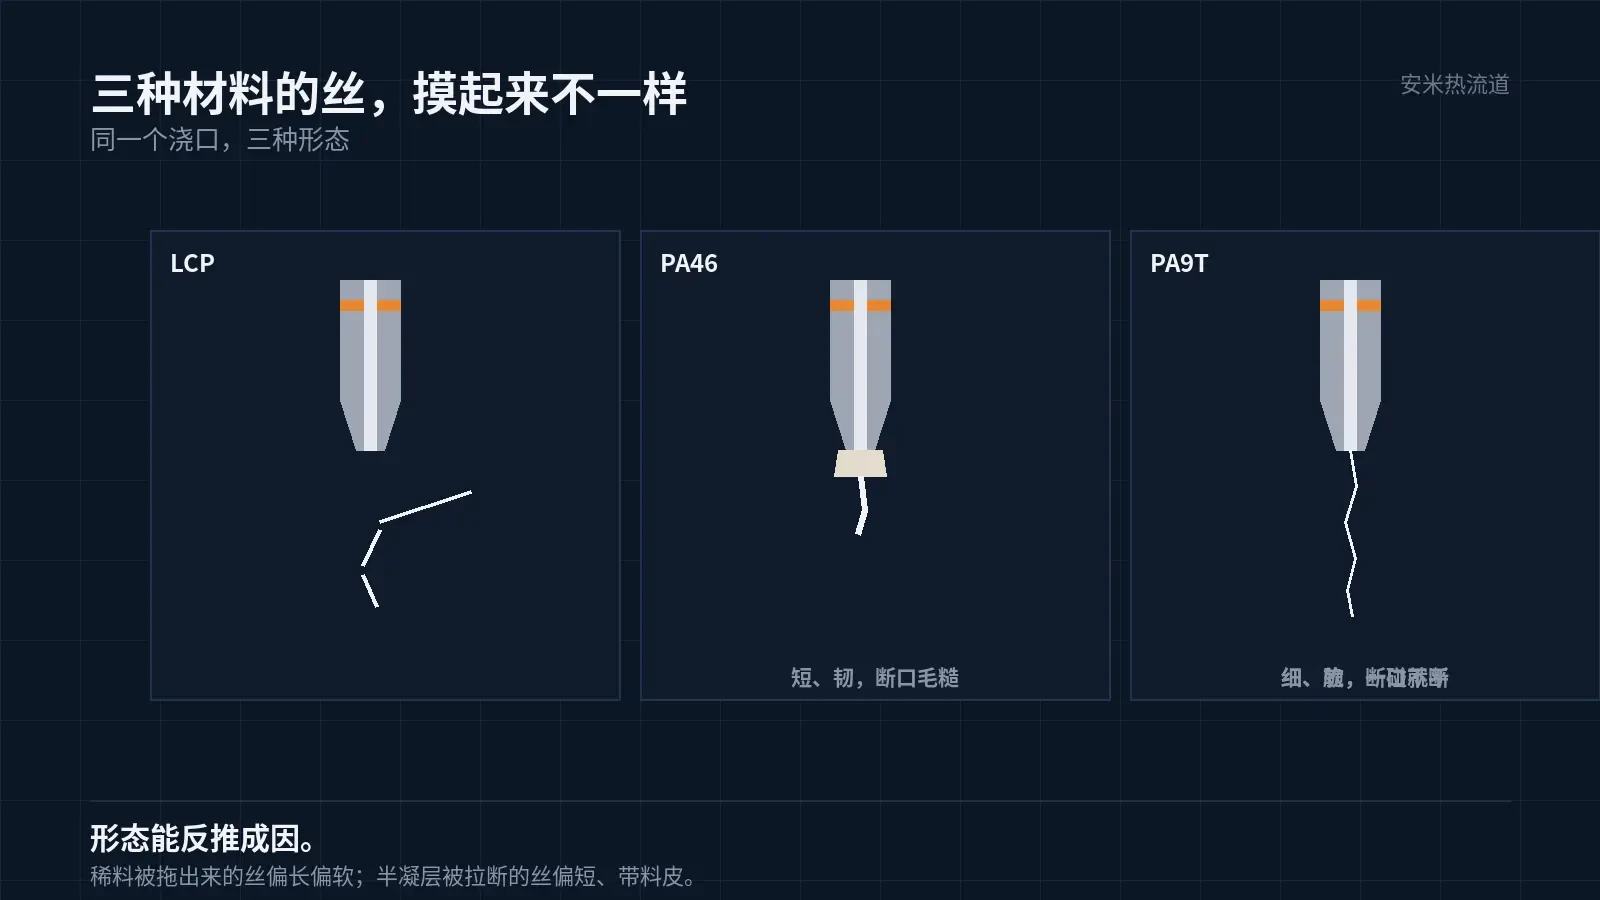
PA46 的丝短、带韧性、断口毛糙,因为它结晶快,出口先长出一层半凝料皮,开模时被硬拉断。PA9T 结晶没这么快,出口是一汪稀料。
形态不同,处理方向相反。PA9T 要往下压出口温度、或者降剪切热;PA46 往下压只会让凝固层长得更快。把两边的参数互相搬,一定越调越乱。
现场分不清的时候,用手捻一下:能捻成一段有弹性的细条,偏 PA46;一碰就断、断口尖的,偏 PA9T 或 LCP。这个动作不需要仪器。
还有一条与牌号有关:同样叫 PA9T,玻纤含量不同的牌号,黏度和剪切热都不一样。换牌号时把原牌号的设定直接搬过去,是拉丝突然出现的常见来源。
再补一条:LCP 的丝更细更脆,常常一碰就断成几段;PA9T 的丝偏软,能拉出较长一段才断。三种材料,三种手感。
三步,从剪切热下手
第一步测温,点在嘴尖出口,不是料筒。实际温度高出设定多少,决定后面动哪一项。
第二步看浇口。浇口直径小、浇口长度长,剪切速率就高,剪切热就大。这一项属于模具侧,光调温度补不平。
第三步才是温度与阀针。温度可以小幅下调,别一次压太多;阀针关闭点落在保压末段,让料在浇口处先被切断。
阀针还有一处要核:关闭点是不是和开模信号咬得太紧。关得太晚,出口的料还连在产品上,等于给拉丝留了时间;关得太早,浇口处留的料头偏大,产品上会多一个小凸起。
开模速度也算一项,但它影响的是丝的形态,不影响丝有没有。先解决有没有,再谈好不好。
多腔模还要看是不是固定某几腔挂丝。固定那几腔,先量那几腔的实际温度,不要先动总设定。
两条边界
一是别把 PA9T 当 PA46 治。PA9T 的模温,原厂牌号页没有给推荐值,只能按客户实际模温核,不要拿别的材料的数据往上套。
二是别一路降温。PA9T 的熔点是 300℃,出口温度压过头,丝是没有了,堵嘴和缺胶会跟着来。
PA9T 拉丝,先问三个数:嘴尖实测温度、浇口直径、玻纤含量。三个数不清楚,调参数就是碰运气。
把材料牌号、浇口尺寸和当前温度设定发来,我们按排位图核一遍出口的剪切条件,确认方案后再报价格。
按材料与缺陷匹配

扫码登记