
本文目录
新能源的高压件,结构越做越紧,电压越做越高。同样一段爬电距离,800V 平台上的场强比 400V 高出一倍,材料表面的任何一点污染都会放大成起痕风险。
PA9T 在高压件上有位置:熔点 300℃ 撑得住温度,0.19% 的吸水率让它在湿热里尺寸更稳。但绝缘这一项,它给的是底子,不是保证。
起痕是怎么起来的
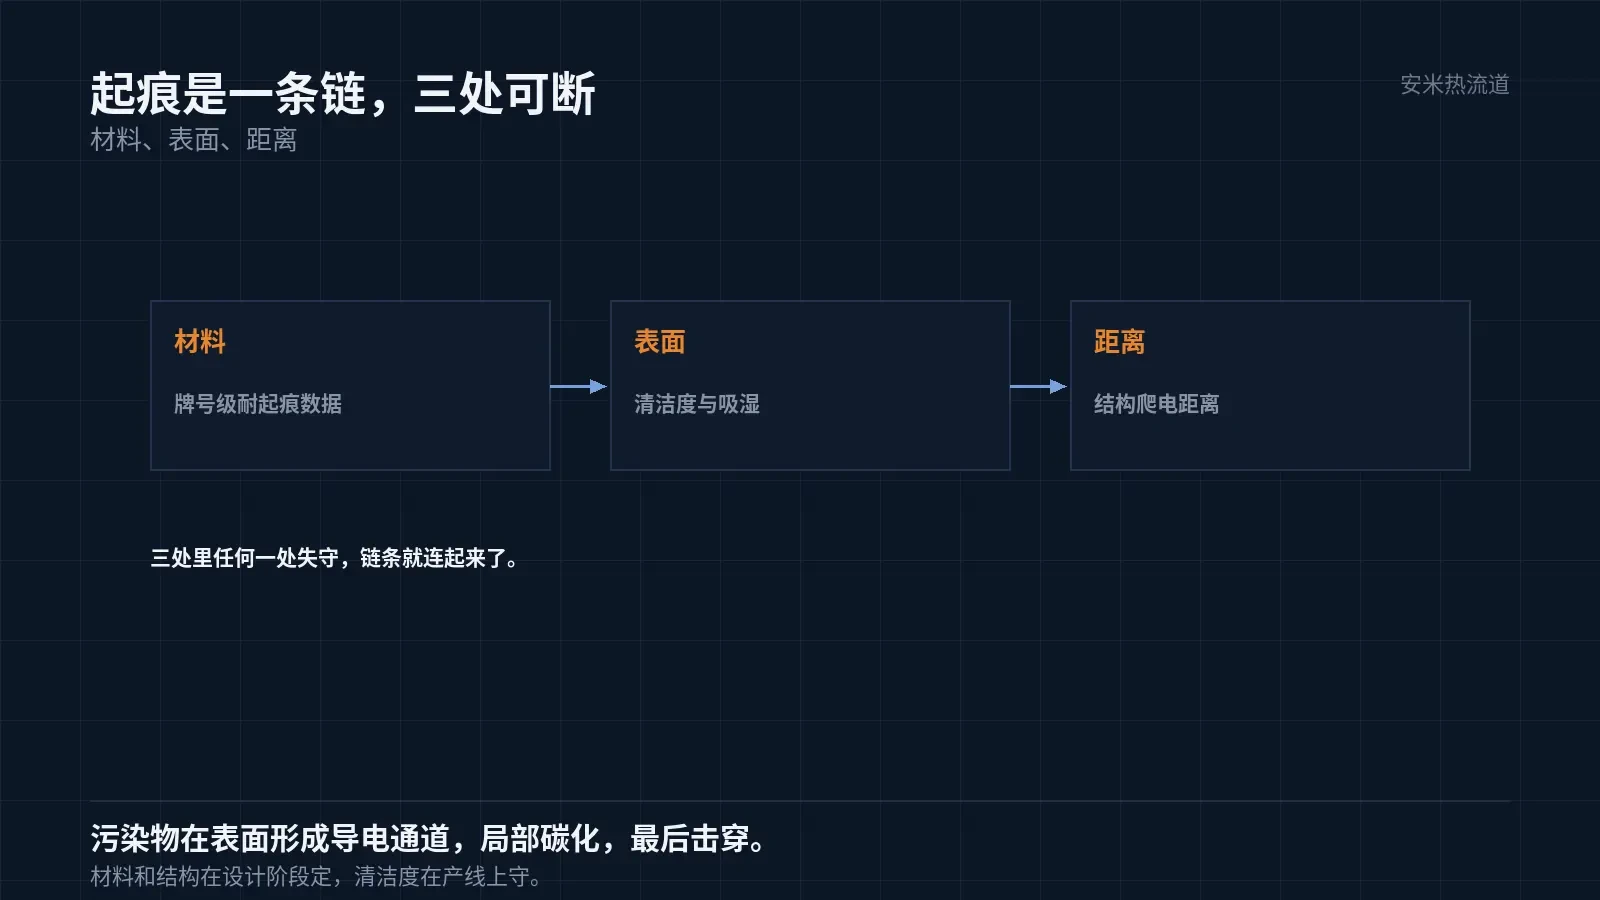
漏电起痕是表面现象:污染物在件表面形成一层导电通道,局部电流加热、碳化,碳化又让通道更导电,最后击穿。
这条链上有三个环节可以打断:材料本身的耐起痕能力、件表面的清洁度、结构上的爬电距离。三个环节里,材料和结构在设计阶段定,清洁度在产线上守。
PA9T 的耐起痕能力要按牌号核,不能按材料通性推。加了阻燃的牌号和通用牌号不是一套数据,换牌号就要重新核。
这一条是选材的基本纪律:数据表上没有的,不要在方案里写;要写,就拿到牌号级的数据或做试验。
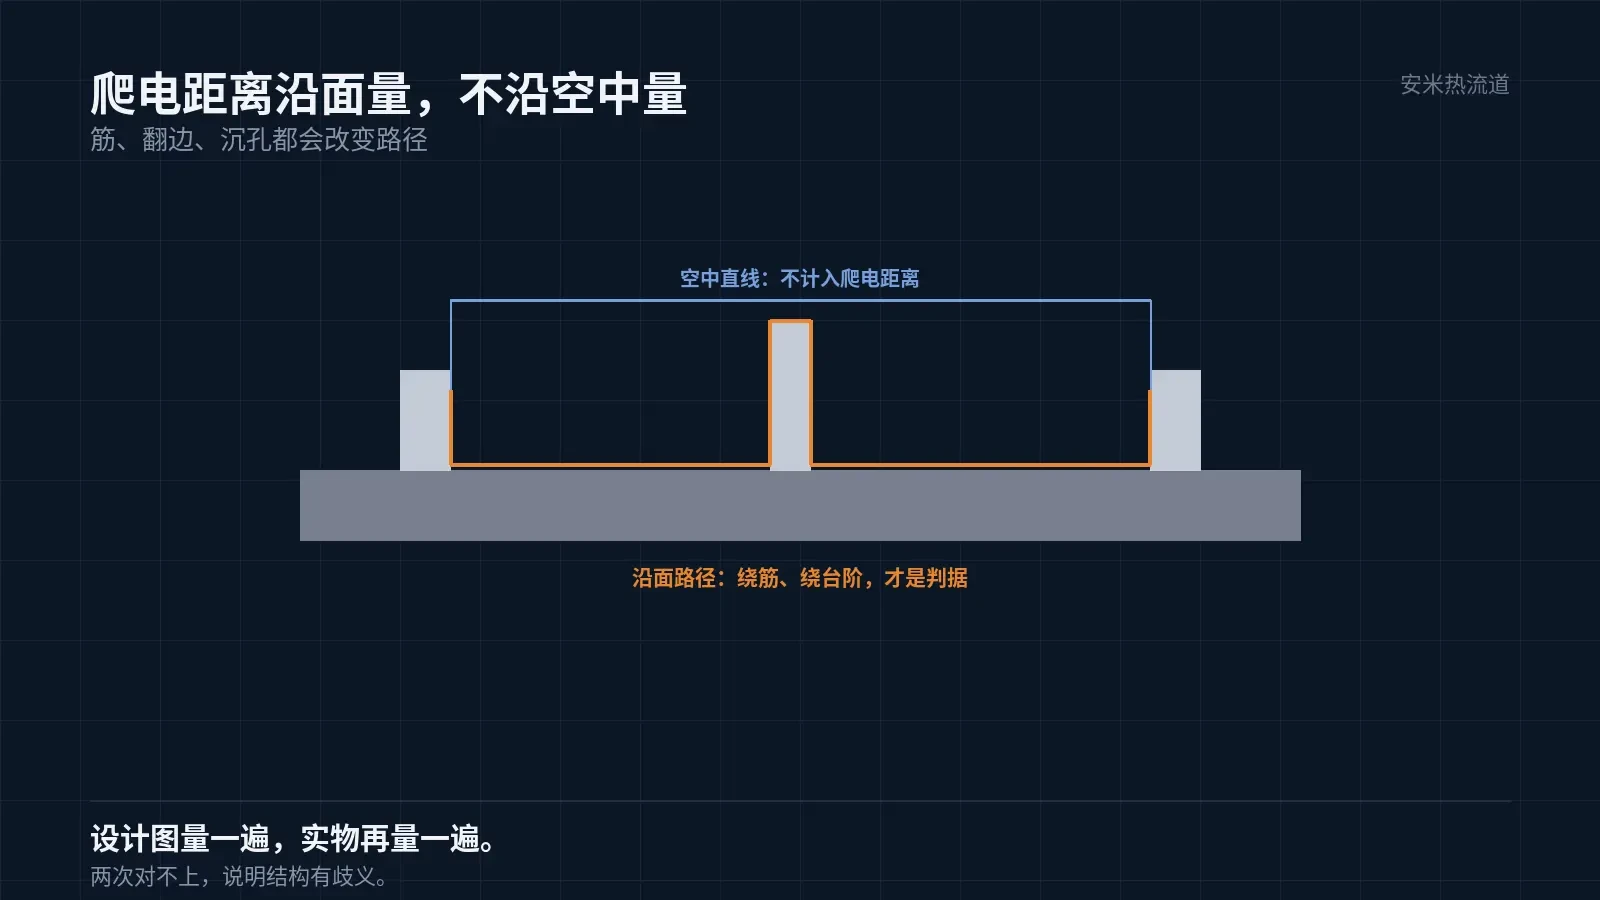
结构上还有一个细节:爬电距离是按最短路径量的,筋的高度、端子的翻边、螺钉的沉孔都会改变路径。设计图上量一遍,实物上再量一遍,两次对不上就说明结构有歧义。
吸水对绝缘的影响
PA9T 的吸水率 0.19%,低,但不是零。吸湿后表面电阻下降,起痕的门槛跟着降低。
湿热环境里的件,绝缘表现和干态差一截。只做干态验证、不做湿热验证,是这类件最常见的翻车方式。
验证顺序建议:干态绝缘、湿热老化后绝缘、温度循环后绝缘、耐漏电起痕。前三项没过,第四项做了也没有结论。
每一步都要同时记尺寸。吸湿会改尺寸,尺寸改了爬电距离,绝缘结论也要跟着重算。
温度循环这一项最容易被跳过,因为它耗时。但高压件的失效常常出在循环之后:界面松动、气隙变大、局部放电,这些问题在恒温恒湿里测不出来。
起痕试验之后的件不要丢,切开看碳化路径的深度与方向。路径的走向能说明是表面污染引起,还是结构上有尖端放电,处置方向完全不同。
温度这一条线
高压件的温度来自大电流的焦耳热和邻近部件的辐射,长期 120℃ 上下、短时更高是常见工况。
PA9T 的熔点 300℃,长期使用温度离熔点留了一百多度余量。这个余量够,但它不是无上限——件附近的局部热点如果长期超过材料的连续使用温度,老化会加速。
料筒条件是 280–320/285–330/290–340℃,喷嘴 300–350℃。这套温度下,熔体停留时间要压住,否则降解带来的黑点和颜色变化会先出现。
判断件实际吃多少温度,别只看规格书:件表面贴测温标签,跑一个完整工况循环取峰值。峰值和规格书差二十度以上很常见。
浇口与电场
这一组材料只推荐 SD 开放热尖式。高压件的浇口附近往往是电场集中处,浇口痕迹、料皮、飞边都会改变局部电场。
SD 的痕迹是一个小凸点,位置在设计阶段定得下来,修整工序简单。VG 的机械痕迹位置更难控,在高压件上不吃香。
多腔模要注意热平衡。各腔温差超过 10℃,件的结晶度不一样,吸湿后的绝缘表现也会分岔。
浇口附近如果有金属嵌件,嵌件与塑件的界面要避免气隙。气隙在高压下会局部放电,这类失效从外观上看不出来。
阻燃与结构
阻燃要求按客户标准走。加阻燃会牺牲一部分力学和耐温,牌号一换,窗口要重核,不能沿用通用牌号的参数。
结构上能做的事:加爬电距离的筋、把端子与壳体的距离拉开、避免尖角。三样都比换材料便宜,也更可靠。
灌封或涂覆能补一层保护,但它不能替代基材绝缘,也不能掩盖表面污染。先管基材和表面,再谈灌封。
验证与记录
四个节点各留三件,标上工况和日期,尺寸、绝缘、外观三项一起记。下次同类件可以直接引用,省掉一轮验证。
记录里要写清电压平台、爬电距离、污染等级。三项不写,数据无法复用。
换料、换模、换结构,任何一项变了,验证要重做。这一条不是流程繁琐,是高压件的实际要求。
把电压平台、爬电距离、件型、腔数和客户要求的标准发来,我们按温度与绝缘两条线核一遍,确认方案后再报价格。
按材料与缺陷匹配

扫码登记