
本文目录
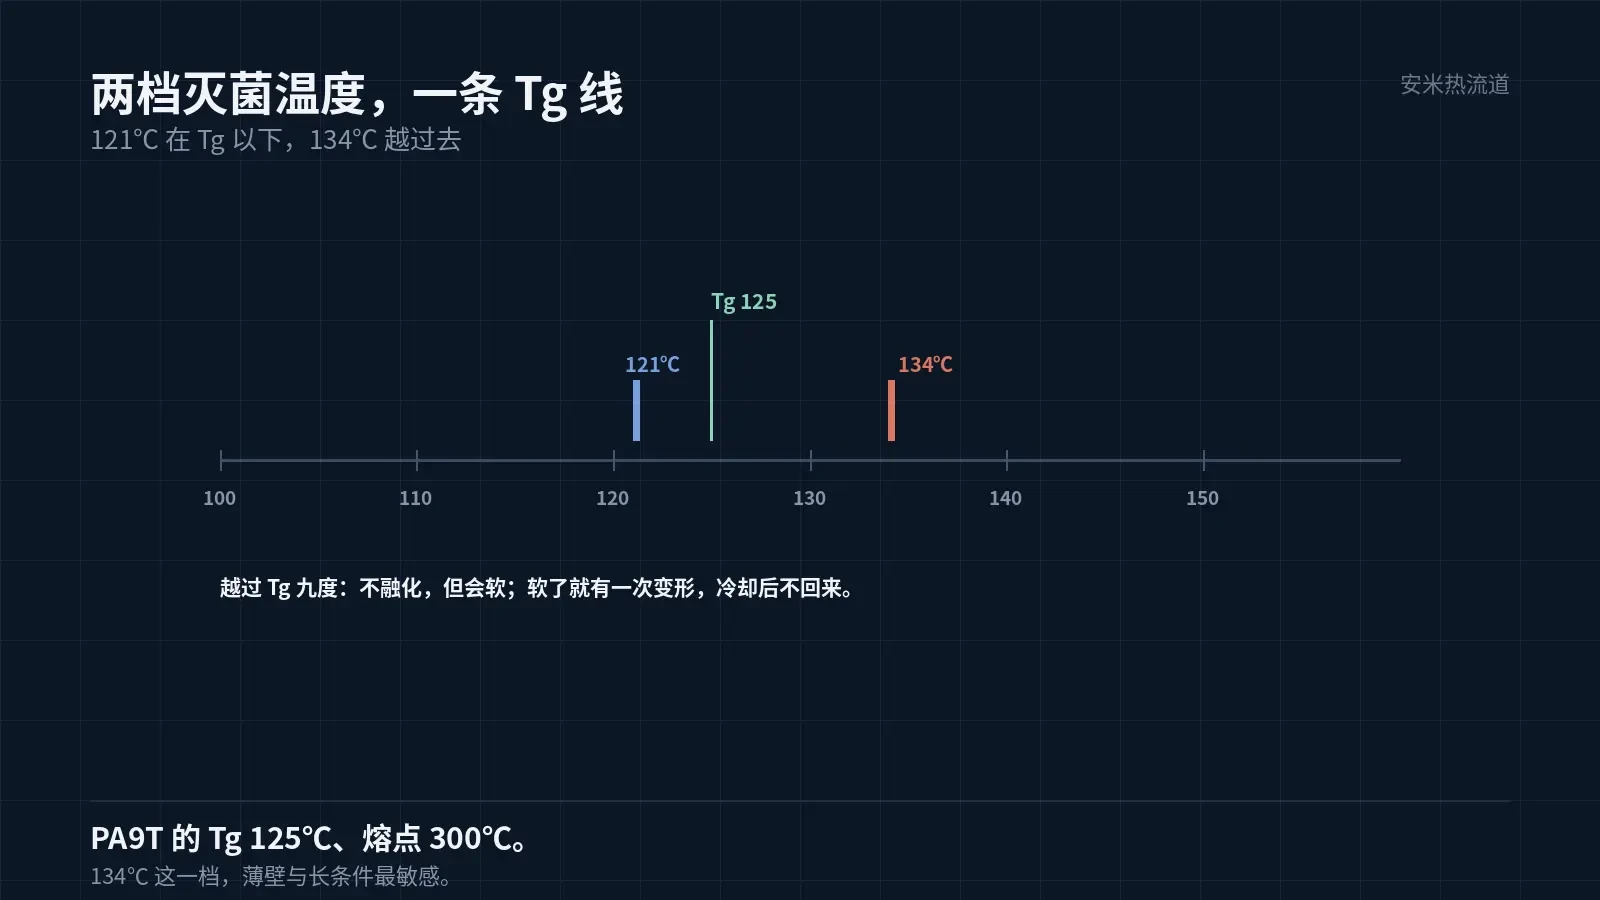
医疗件的高压蒸汽灭菌,常用 121℃ 和 134℃ 两档。PA9T 的 Tg 是 125℃,134℃ 这一档正好越过去了。这个数字一对上,问题就来了:能用还是不能用?
答案是:要看轮次、要看件型、要看验证。Tg 不是一条死线,越过 Tg 也不等于立刻失效,但它决定了这个材料的适用范围到哪儿为止。
越过 Tg 之后发生什么
Tg 是玻璃化转变温度。低于它,材料是刚硬的玻璃态;高于它,分子链段开始运动,模量下降、尺寸更容易变。
134℃ 灭菌时,件整体越过 Tg 九度。这九度不会让件融化,但会让它在灭菌柜里变软一些:薄壁件可能变形,带预紧的件可能松弛,尺寸会有一次性偏移。
出柜冷却后,件回到玻璃态,刚性回来,但已经发生的变形不会自己回去。所以问题不在「会不会化」,在「变形量能不能吃下」。
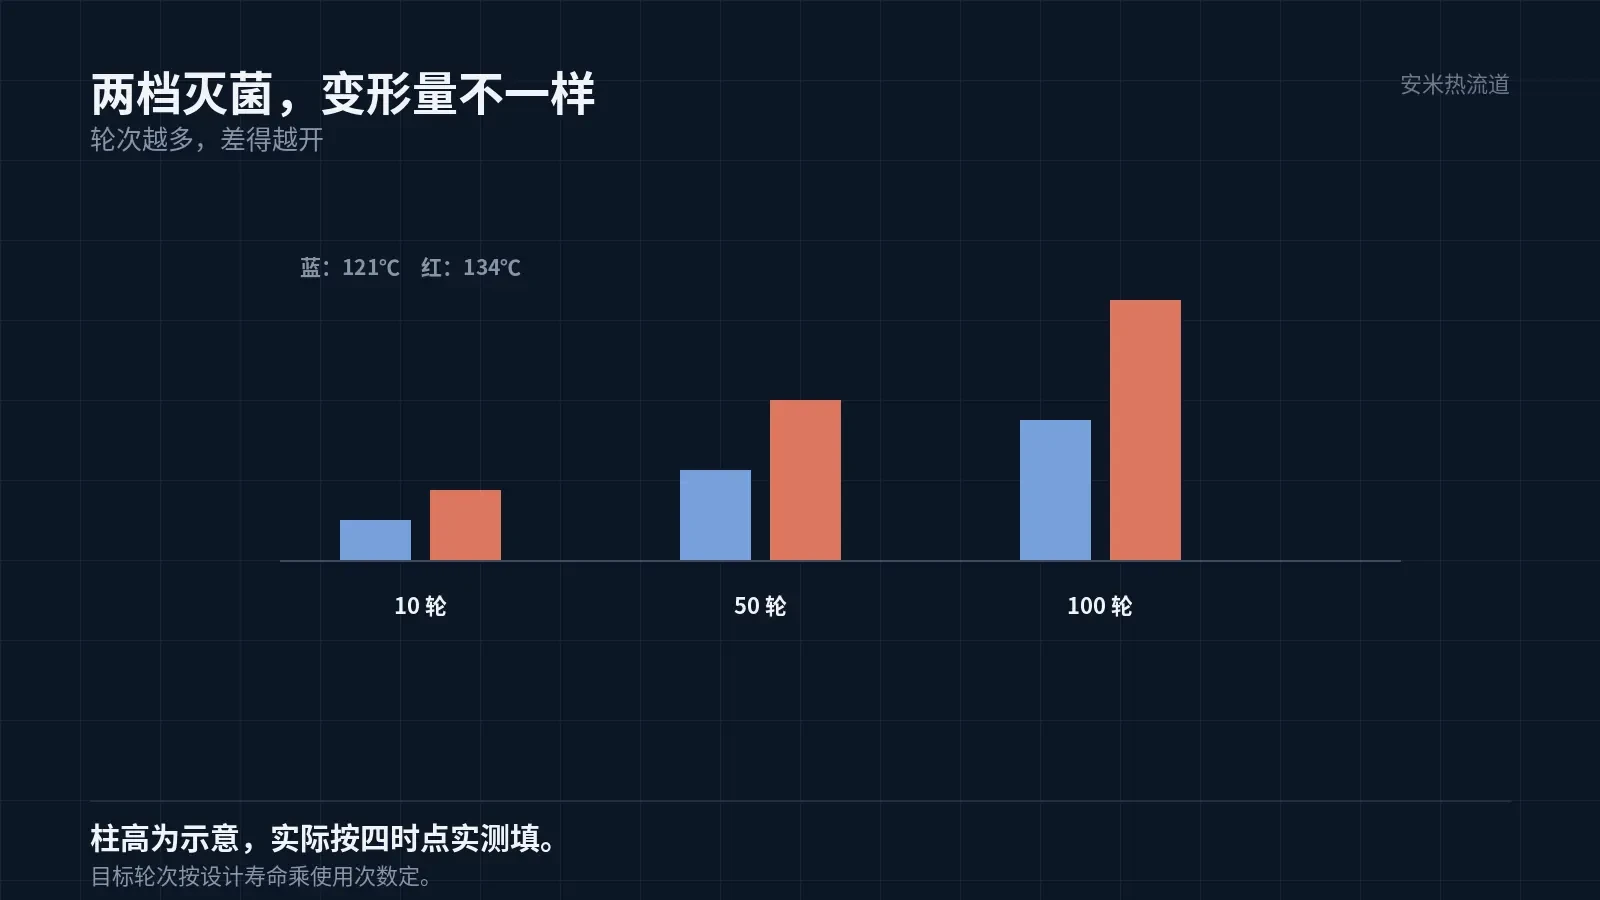
这个判断只能靠实测:灭菌前、首轮后、十轮后、目标轮次后,四个时点测尺寸和插拔力,看曲线能不能守住公差。
还有一项要一起看:件在灭菌柜里的受力状态。件如果被压着、叠着放,越过 Tg 的那一段会顺着受力方向变形,出柜后定型。装载方式要按实际做,不能单件平铺。
121℃ 与 134℃ 是两件事
121℃ 这一档,PA9T 在 Tg 以下十度左右,尺寸变化主要来自吸湿,不是软化。这一档用 PA9T,风险相对可控。
134℃ 这一档,件越过 Tg,软化与吸湿叠加,变形量会明显放大。这一档要谨慎,尤其是薄壁、长条件。
如果客户的标准里 134℃ 是必选,就要提前评估替代材料。PPS 的耐温更高、尺寸更稳,PEI 的 Tg 217℃ 也在这一档之上,两个都可以作为备选。
替代不是换一个名字就完事:PPS 韧性差、脆,PEI 加工温度高、成本高,件的结构和模具都要跟着改。换料要按整件重新验证。
如果件本身对韧性有要求,PEI 比 PPS 合适:PEI 的 Tg 217℃,远高于 134℃,灭菌那一段不会越过 Tg。代价是加工温度高、成本高,模具的热流道要按 350–410℃ 的熔体重配。
还有一个折中方案:件结构上把承力部分与密封部分分开,承力用耐温更高的材料,密封用弹性体。这样材料成本可控,变形也不再集中在同一个界面上。
吸湿这一层不能忽略
PA9T 的吸水率是 0.19%,在蒸汽环境里吸得更快。灭菌过程中的水分进入件内部,尺寸会涨,插拔力会变。
刚出柜的件是热的、湿的,这时候测尺寸,数据偏大;等回温、吸湿平衡再测,数据才接近实际使用状态。
验证记录里要写清测量时点。同一个件,出柜立刻测和放 24 小时测,差出来的量足够让人误判。
洁净与浇口
医疗件对黑点、料皮、飞边的容忍度极低。浇口位置往往就是洁净风险的来源。
这一组材料只推荐 SD 开放热尖式。SD 的断料靠急冷,痕迹是一个小凸点,后续去毛刺的工序简单,不带料屑。
VG 的机械切断在这一组材料上容易变成扯断,扯断留下的料皮可能落在件内,也可能留在装配线上。医疗件不吃这个风险。
热流道要能拆洗。医疗件换料频次高、颜色多,流道残留的旧料在高温下会碳化,碳化点就是黑点的源头。
小批量生产的两个动作
动作一:每批结束清机一次,清机料选耐温够的。清机不彻底,下一批的颜色和黑点都会出问题。
动作二:开机先空打几模,等颜色稳了再上模。空打的模数要记下来,攒够十批就能定出这台机的开机成本。
两个动作都是产线层面的,写进作业指导书才有用。只写在验证报告里,换个班就没人执行。
验证与文档
验证要覆盖:灭菌方式、温度、单次时长、总轮次、装载方式。五项里任何一项变了,验证要重做。
文档要能追溯:牌号、批号、干燥记录、模温、灭菌轮次。五项对上,数据才算有效。
同一类件的数据可以复用,但要确认件型、壁厚、浇口位置三项接近。差得远,复用就是拿别人的结论替自己担保。
把灭菌温度、轮次、件型、壁厚和现用材料发来,我们按 Tg 与吸湿两条线核一遍,确认方案后再报价格。
按材料与缺陷匹配

扫码登记