
本文目录
有一台设备用了三年,柜内温度常年 70℃ 上下,湿度不低。拆下来的连接器量了一遍,尺寸和出厂时差不到 0.05mm。这类反馈,是工业件选材时最想听到的。
PA9T 在工业件上的口碑,一半来自 0.19% 的吸水率,一半来自 300℃ 的熔点留出的热余量。这两项拆开讲,才说得清它适合哪一段。
吸水率 0.19% 到底意味着什么
吸水率是一个平衡值:件在特定温湿度下放到吸湿平衡,增加的重量占比。0.19% 意味着,一件 10g 的件吸进去的水不到 0.02g。
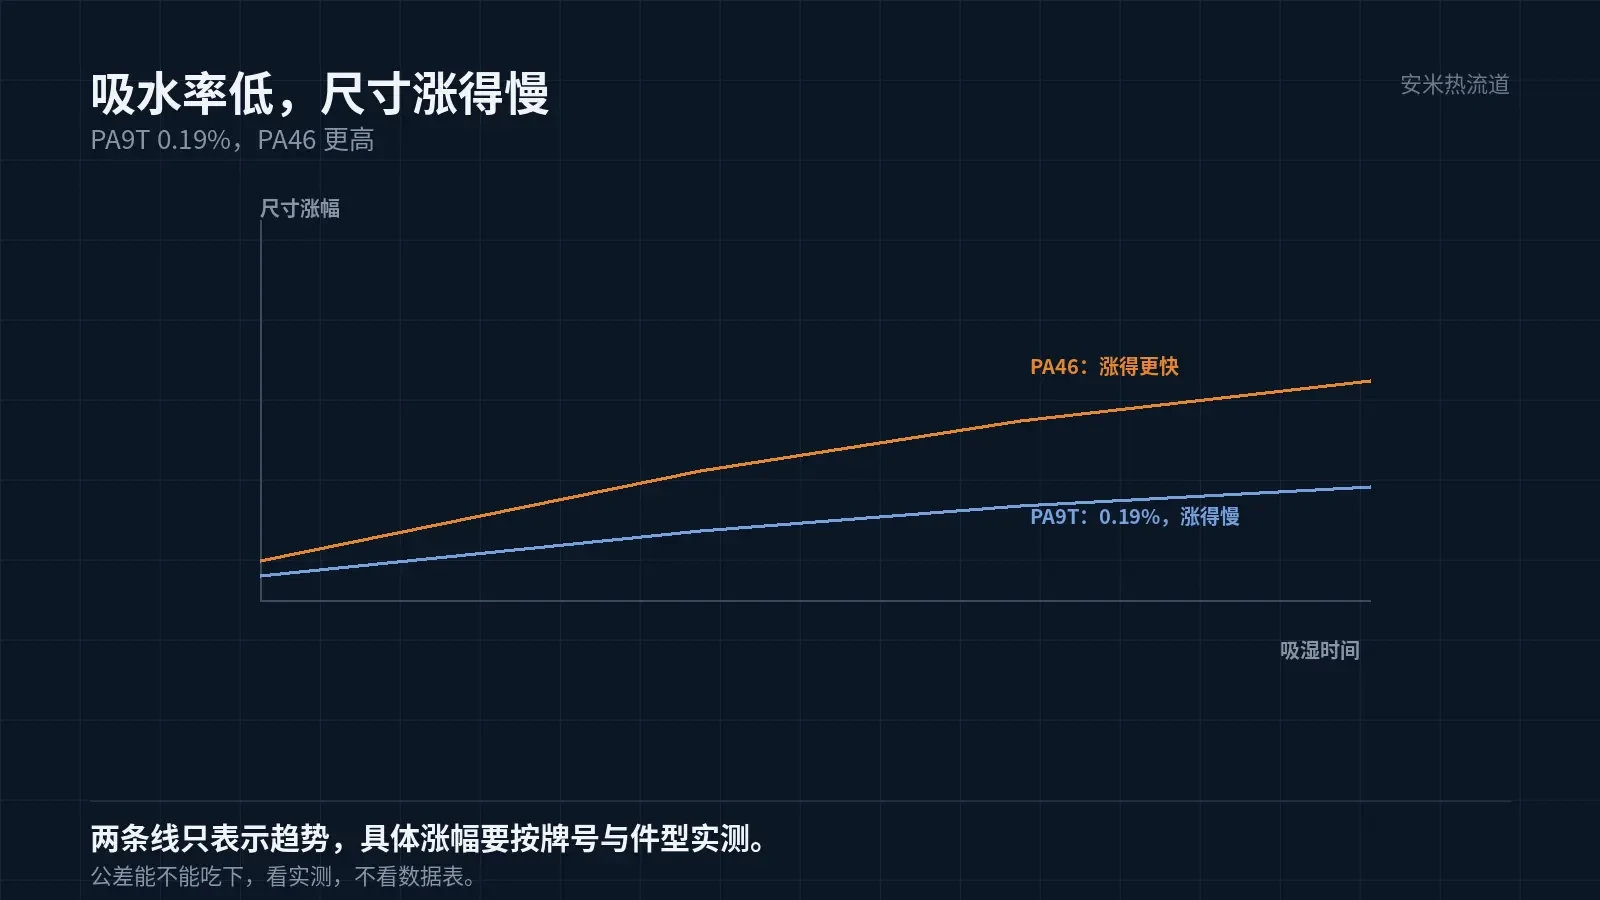
水进去,尺寸就涨。半芳香聚酰胺的吸水主要在非晶区,非晶区比例越低,吸得越少,涨得越少。PA9T 的分子链刚性高,这正是它尺寸稳的底层原因。
但 0.19% 不是零。件在高温高湿环境放够时间,尺寸还是会变,只是变得少、变得慢。工业件的公差如果能吃下这个变化,就不用额外补偿。
对比 PA46:PA46 的吸水率更高,尺寸变化更明显,适合靠近发热源、对尺寸要求没那么死的件。两个材料在工业件上的分工,基本就从这一项划开。
300℃ 的熔点留出的余量
工业柜内的环境温度通常不高,但件附近的局部温度可能来自自身发热、邻近部件辐射、 occasional 的短时冲击。
PA9T 的熔点 300℃,长期使用温度离熔点留了一百多度余量。这个余量带来的不只是不软化,还有长期热老化后的力学保持。
料筒条件是 280–320/285–330/290–340℃,喷嘴 300–350℃。这套温度比 PA46 高一档,换料时要把料筒、热流道、喷嘴全部重设,不能沿用旧参数。
热流道温度原厂没有给推荐值。工业件的批量往往不大,机台开开停停,熔体停留时间长,温度设定要按停留时间一起核,不能只看料筒。
耐化学这项要按介质核
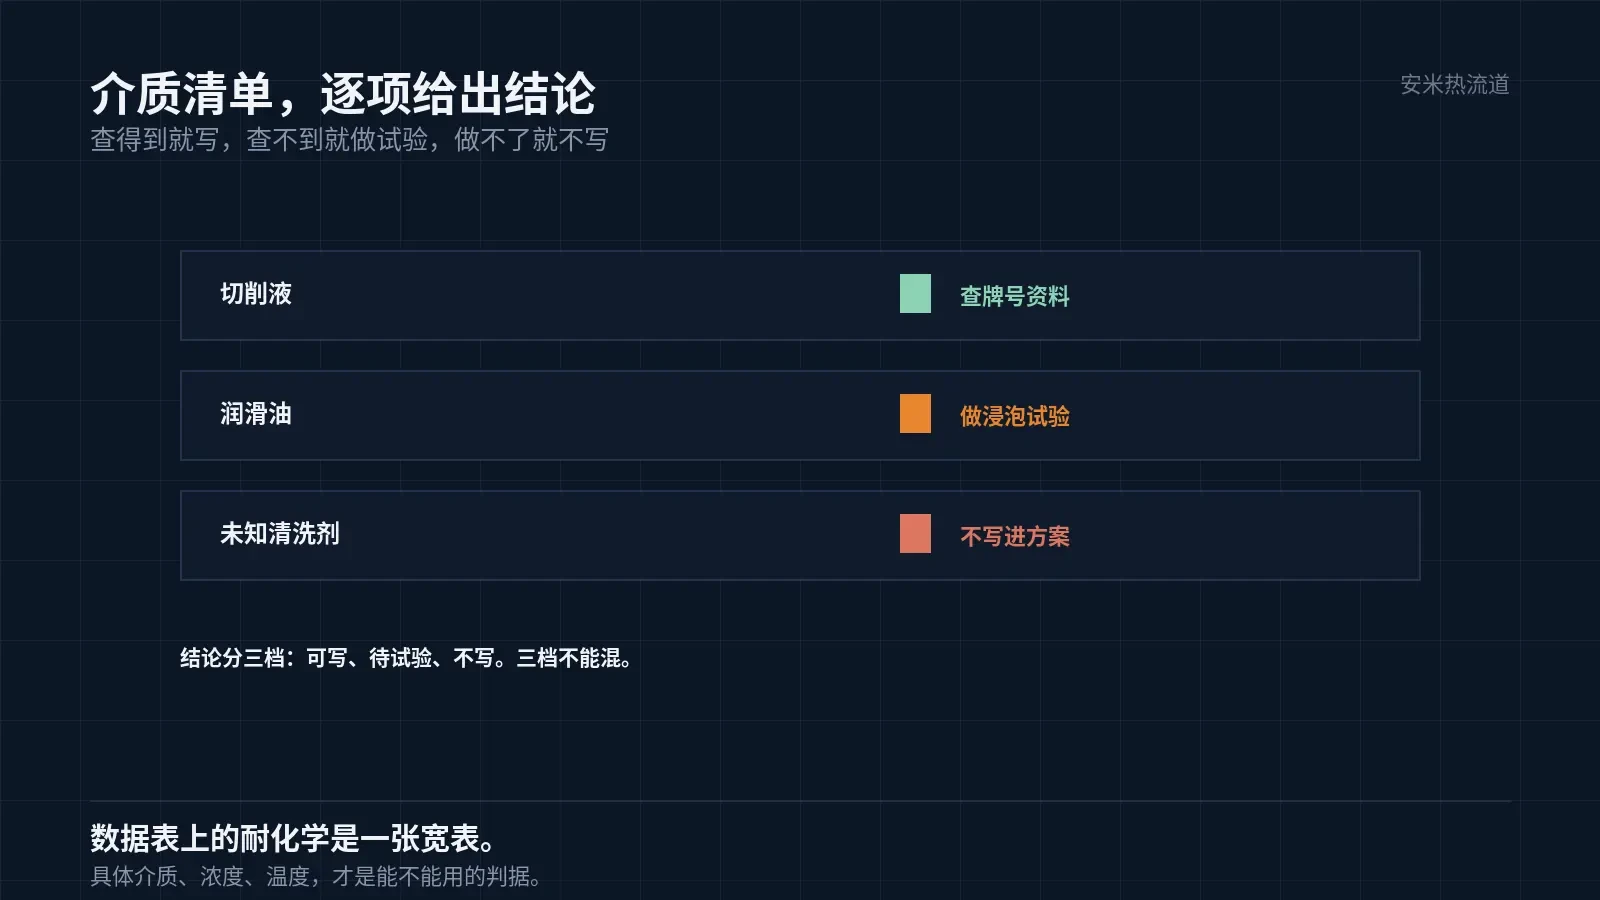
工业现场的介质很杂:切削液、润滑油、清洗剂、脱模剂。数据表上的耐化学性是一张宽表,具体到某一种介质、某一个浓度、某一个温度,结论可能完全不同。
做法是把接触介质列出来,逐项查牌号资料,查不到的做浸泡试验。浸泡试验的条件要接近现场:温度、浓度、时间,三项都要按实际。
查不到又没做试验的,不要在页面上写「耐化学」。这一条是内容口径,也是选型口径。
工业件还有一个容易漏的项:清洗。装配前的清洗剂可能比使用中的介质更凶,这一项要问清产线用什么清洗、温度多少、泡多久。
浇口与长条件
这一组材料只推荐 SD 开放热尖式。工业连接器多为长条形,浇口开在一端、中间或两端,各有各的毛病。
开在一端,流程长、末端压力低,末端密度最低、强度最弱;开在中间,熔接痕落在中间,如果中间是受力位,就要挪;开在两端,两端温度难平衡,中间汇合处压力最低。
SD 的痕迹是一个小凸点,工业件对外观的要求不如消费电子严,这个凸点通常可以接受。多浇口时各浇口要独立控温,一个低十度,那一端的收缩就不一样。
排气槽深度建议从 0.005mm 起试,逐次加 0.001mm,看到轻微飞边就退回一档。一次加到位,溢料和烧焦会一起来。
验证的四个时点
首件、稳定后、24 小时后、吸湿平衡后,四个时点各测三件。四个时点放在一张表上,才能看出结晶和吸湿各占多少。
吸湿平衡的做法:按现场温湿度,或按客户要求的标准条件放置,到重量不再变化再测。图省事放一晚上就测,数据没有意义。
插拔力也要跟着测。尺寸变了,插拔力跟着变,这一项比外观更能说明问题。
换料的隐性成本
从 PA66 换到 PA9T,料温要抬到 290℃ 以上,干燥要改成 70–90℃、4–8 小时,模具的浇口、排气、模温都要复核。
干燥这一项最容易被简化。料斗温度够、露点不够,等于没干燥;干燥时间不够,件内部还有水分,过炉或长期使用才暴露。
把换料的四项成本列出来:温度、干燥、模具、验证。四项都算过,再决定换不换料。
把件型、长度、接触介质、腔数和客户给的公差发来,我们按吸湿与结晶这条线核一遍,确认方案后再报价格。
按材料与缺陷匹配

扫码登记