
本文目录
一套 PA9T 连接器模,前两千模好好的,后来开始时不时堵嘴。拆开嘴尖,里面是黑褐色的残料,不是干净的硬块。
这两种堵要分开治:一种是温度不够,料在里面冻住;另一种是浇口被磨大,或者有析出物堆在里面。
拆出来的东西会说话
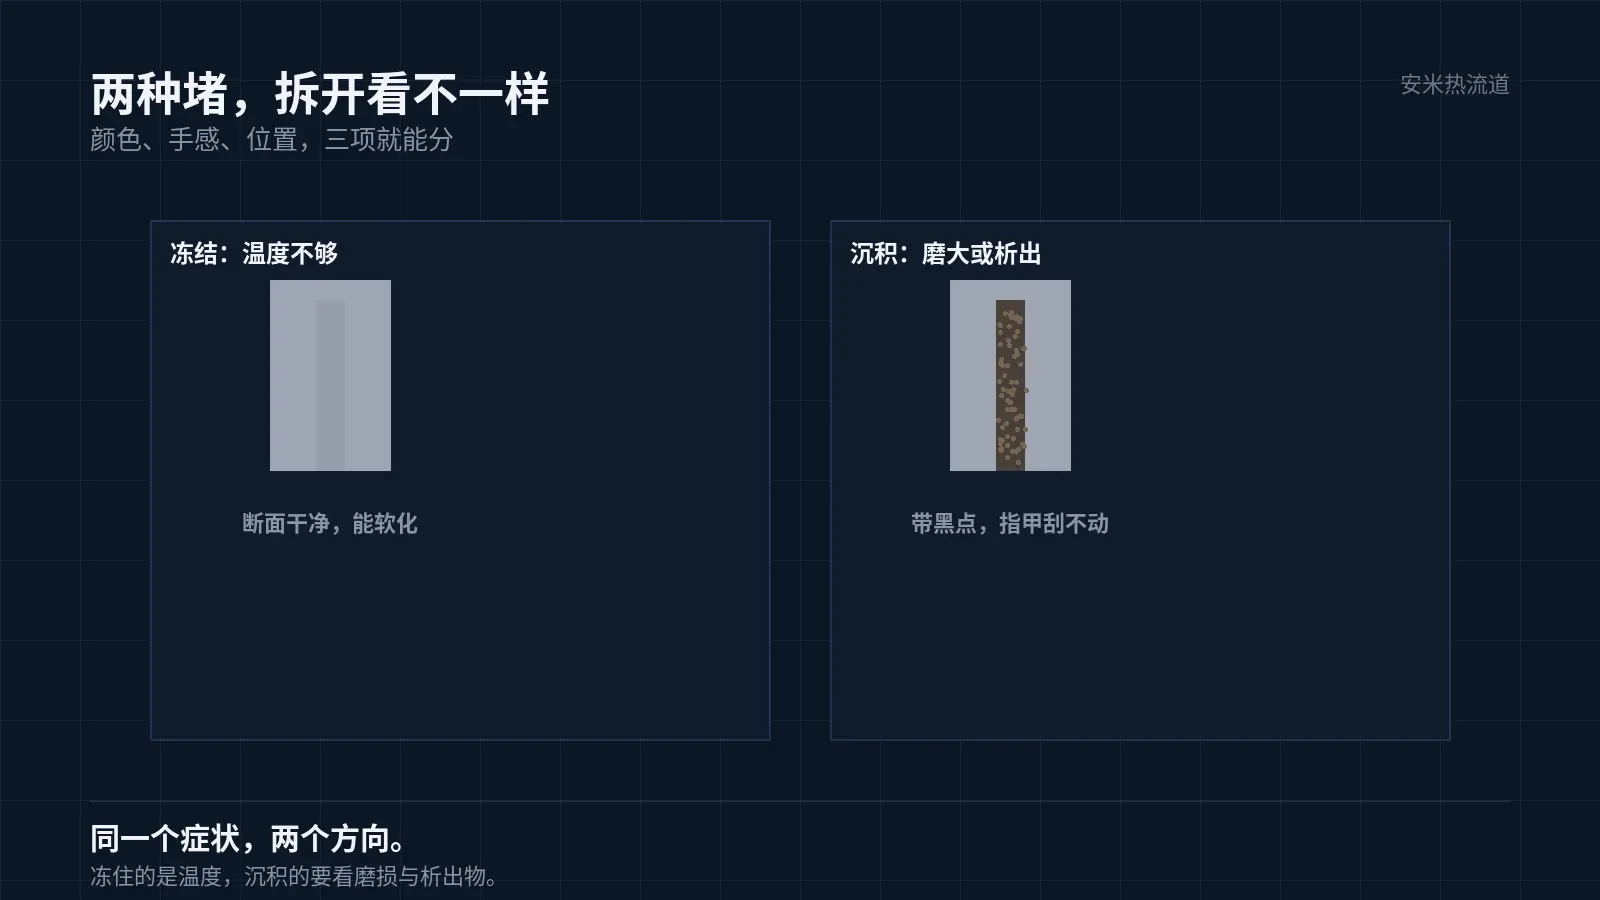
冻住的料,颜色和原料一致,断面干净,用热水泡一会能软化,指甲能刮动。
还要看位置。冻在嘴尖出口那一小段,是温度问题;冻在通道更深处,多半是停机时间长、整段回温不足。位置不同,处置的时间成本也差得远。
沉积的料,颜色偏深,带黑点或褐斑,硬,指甲刮不动,有时候还带一层粉状物。
这个判断只花几分钟,但它决定后面是调温度还是换件。判断反了,清十次也清不干净。
清嘴的工具也要注意。用硬物捅通道,容易把嘴尖内壁刮毛,刮毛之后料更容易挂住,堵得更频繁。清嘴用专用工具,别用螺丝刀。
清完之后量一次浇口直径,记在模具卡上。下一次堵嘴时,这个数能直接告诉你,是磨损还是温度。
还要看量。拆出来只有薄薄一层,多半是出口温度不够;拆出来是一团实心,且位置在通道深处,多半是停机固化。量不同,处置不同。
玻纤 35% 带来的磨损
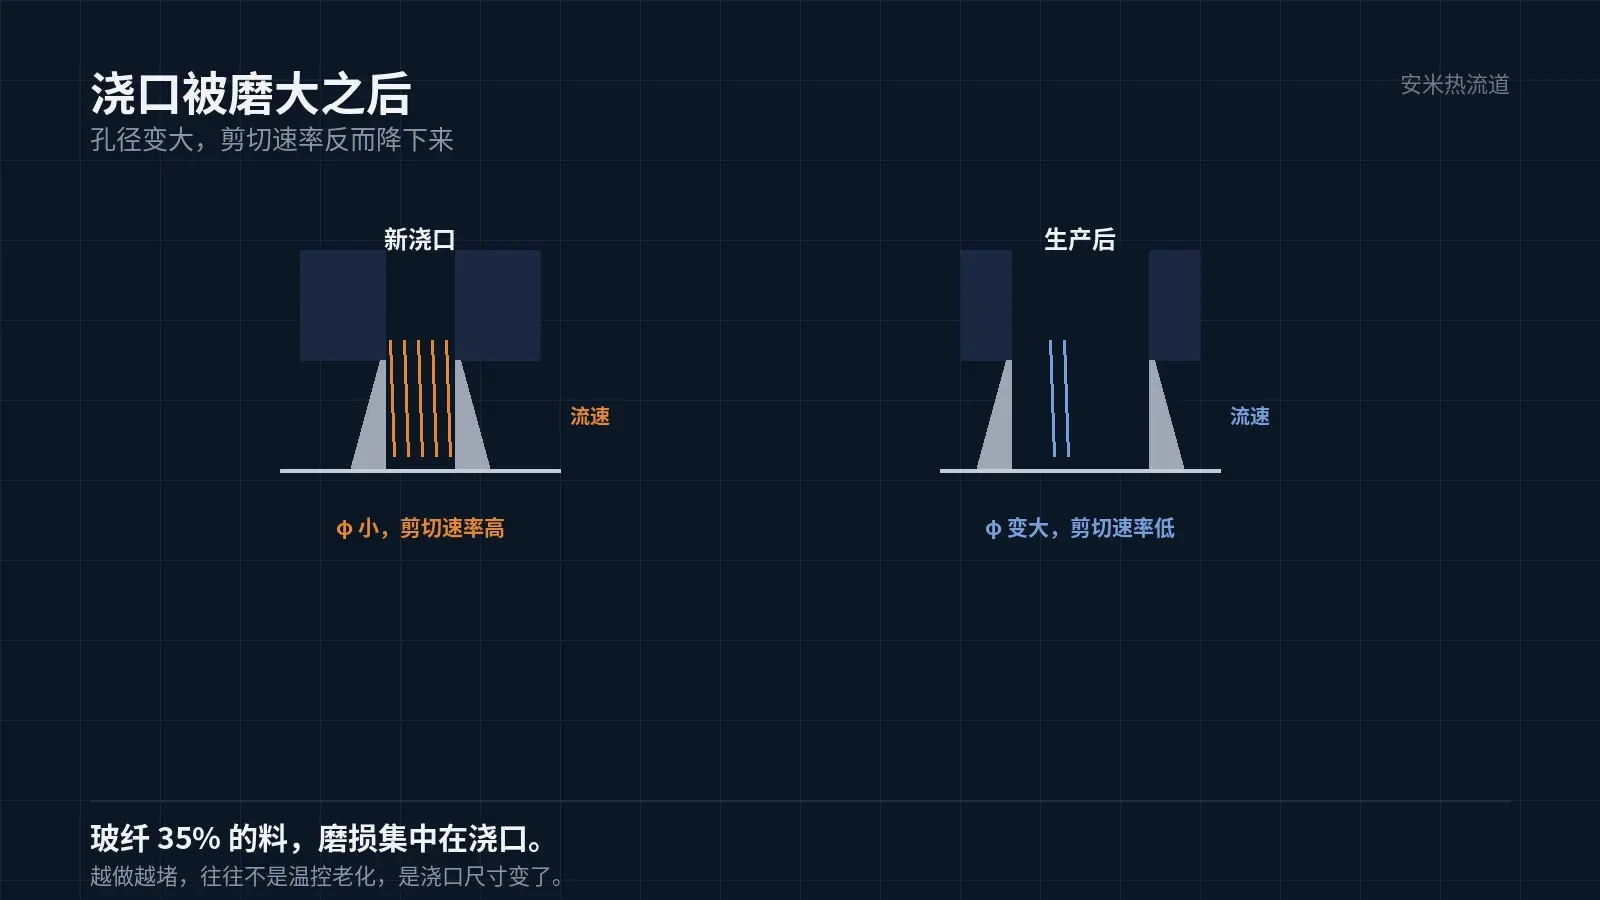
PA9T G1350A 的玻纤含量是 35%。玻纤在浇口这种小截面上流速最高,磨损也最集中。生产几千模之后,浇口直径会变大。
浇口套的材质与更换周期也要有记录。玻纤磨损是渐进的,没有记录就只能等出问题才想起来。生产模数、浇口实测直径、更换日期,三项记在一张卡上。
浇口变大,剪切速率反而下降,剪切热变少,出口实际温度跟着往下走。表现就是越做越容易堵,而且同一套参数,前期没事后期出事。
这一条最容易被误判成温控老化。区别方法:量一下浇口直径,和图纸对一遍;再测加热圈电阻,看是不是正常。
还有一条要做在前头:换料时别把前一种材料的设定直接搬过来。PA9T 的喷嘴区间 300–350℃,和 PA46 的 305–320℃ 不是一个位置。
和 LCP 的堵嘴比,PA9T 更像越做越堵:LCP 的窗口靠黏度陡升管着,表现更突然;PA9T 是磨损与温度缓慢漂移叠加,前期几乎看不出来。
停机回温这条老问题
换模、断电、周末停机之后直接开机,前几模打不出。这个情形在 PA9T 上一样存在,因为嘴尖的热容小,回温要时间。
区别是 PA9T 的熔点 300℃、喷嘴区间 300–350℃,回温的起点比 PA46 高,等的时间也更长。
回温够不够,有个简单判据:空打第一模的料流如果偏细、断续,就是没到温;料流直而饱满,再进产品。这个判据比看时间可靠。
判断方式统一:开机空打一模看料流直不直,再打一模看产品浇口饱不饱。别看时间,看料。
停机记录也要看。周末停两天和换班停两小时,回温需求不一样。记录里没有停机时长,回温就只能靠猜。
处理顺序
先清:把嘴尖通道和浇口出口清干净,空打几模看料流。
再回温:等实际温度到温,再进产品。
再核浇口:量直径、看有没有磨损或析出物,必要时换浇口套。
最后才改设定。顺序颠倒,就是把已经解决的问题重新做一遍。
处理完要验证,不要打完一模就算过。连续打一整班,每小时抽一件看浇口;第二天开机再看一次。两次都正常,才算把这次堵嘴处理完。
还要记复发周期。清完能打三千模再堵,和清完三天就堵,是两个问题。前者偏磨损,后者偏温度或沉积。
两条边界
一是别把清完能打当成修好了。清完不改设定、不换磨损件,复发只是时间问题。判断标准不是能不能救回来,而是多久复发一次。
二是别把排气问题当堵嘴。困气也会打不满、缺胶,但拆开嘴尖是干净的,产品上有焦痕或气痕。看产品,比看嘴尖更快。
PA9T 堵嘴,先分清堵的是料还是沉积物,再量浇口。两个动作做完,方向基本就定了。
把材料牌号、生产模数、浇口图纸发来,我们核一遍浇口磨损与出口温度,确认方案后再报价格。
量浇口的时候要连内孔与出口倒角一起量,只量孔径看不出磨损的形态。
按材料与缺陷匹配

扫码登记