
本文目录
一套 PA6T 连接器,丝从浇口拖出来,硬、直、断面发亮。用手一掐能掐断,可它偏偏不断干净,开模后还要人拿镊子去摘。
现场第一反应是把料温往下压。压 10℃,丝短了一点;再压 10℃,薄壁位置开始缺胶。PA6T 的难处就在这儿:窗口两头都紧。
先看丝的样子
PA6T 的丝和另外几种不一样。LCP 的细而脆,一碰断成几段;PA46 的短,带一圈料皮;PA6T 的硬、直,断面平整发亮,掐断时是脆断,不是拉断。
对着光看,丝里能看到白色的纤维头。这是玻纤增强料的特征,也说明它不是纯熔体被拖出去,而是半凝的料被拉断。
这个形态把方向定住了:不是单纯把温度往下压,而是让它在浇口位置先断,再谈温度要不要动。
现场最常见的误判,是把这种脆断当成「料太热」。料太热是丝黏、拉得长;半凝扯断是丝硬、拉不长但断不干净。两种手感差很远,用拇指和食指掐一下就能分开。
330–340℃ 这十度
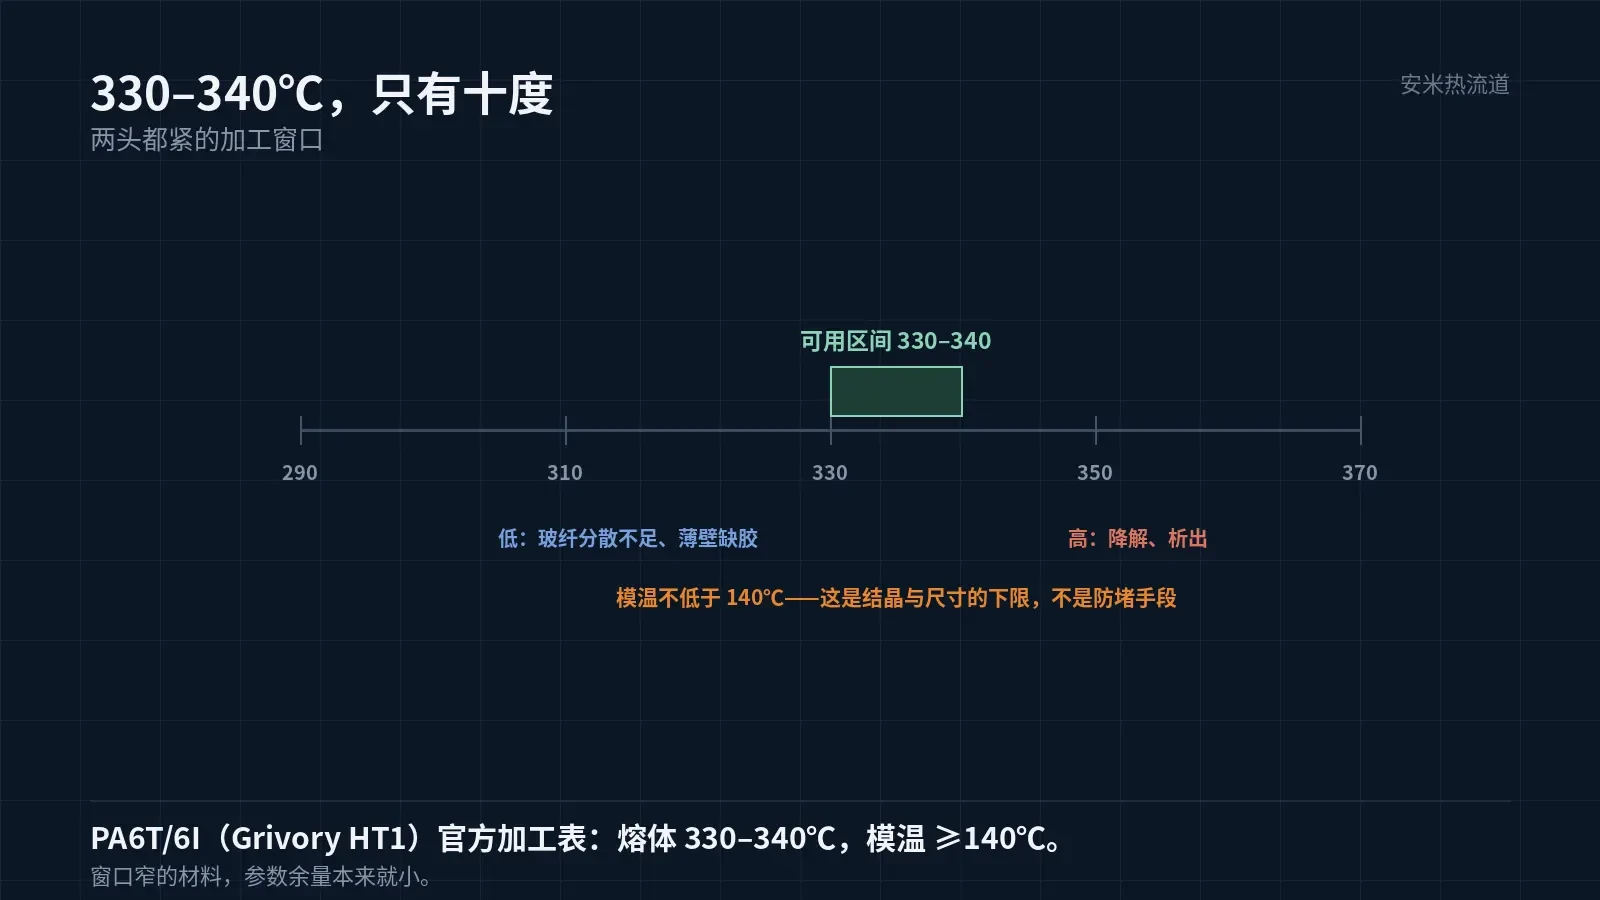
Grivory HT1 是 PA6T/6I 体系。官方加工表给的是:熔体温度 330–340℃,模温不低于 140℃。两个数都不是参考值,是区间和下限。
熔体低于 330℃,玻纤分散不足、流动吃紧,薄壁和长流程位置先缺胶;高于 340℃,降解和析出跟着来,丝反而更黏、更难断。
模温 140℃ 以上是为了结晶度和尺寸稳定。拿降模温去断丝,丝可能短一点,翘曲和尺寸漂移马上补上来。
和 PA46 比,PA6T 的窗口更窄。PA46 的要求是熔体必须高于 305℃、最佳 305–320℃;PA6T 是 330 到 340 这十度,上下都不宽。窗口窄的材料,参数余量本来就小。
如果出口温度已经在 330℃ 以下还在拉丝,那就不是料温的问题,而是浇口剪切或者断料时序的问题。这个判断能省掉一轮瞎调。
剪切热是第二只手
浇口截面小、玻纤含量高,剪切速率一上去,剪切热就出来了。出口的实际温度,可能比料筒设定高十几度。
这十几度落在 340℃ 的上限上就很致命:设定没超,出口超了,丝照样拖。所以量出口温度比盯设定有用。
浇口直径、浇口长度、射速,三样都在推剪切。能一次定下来的是浇口,射速只能逐档试。
为什么这一组材料只推 SD
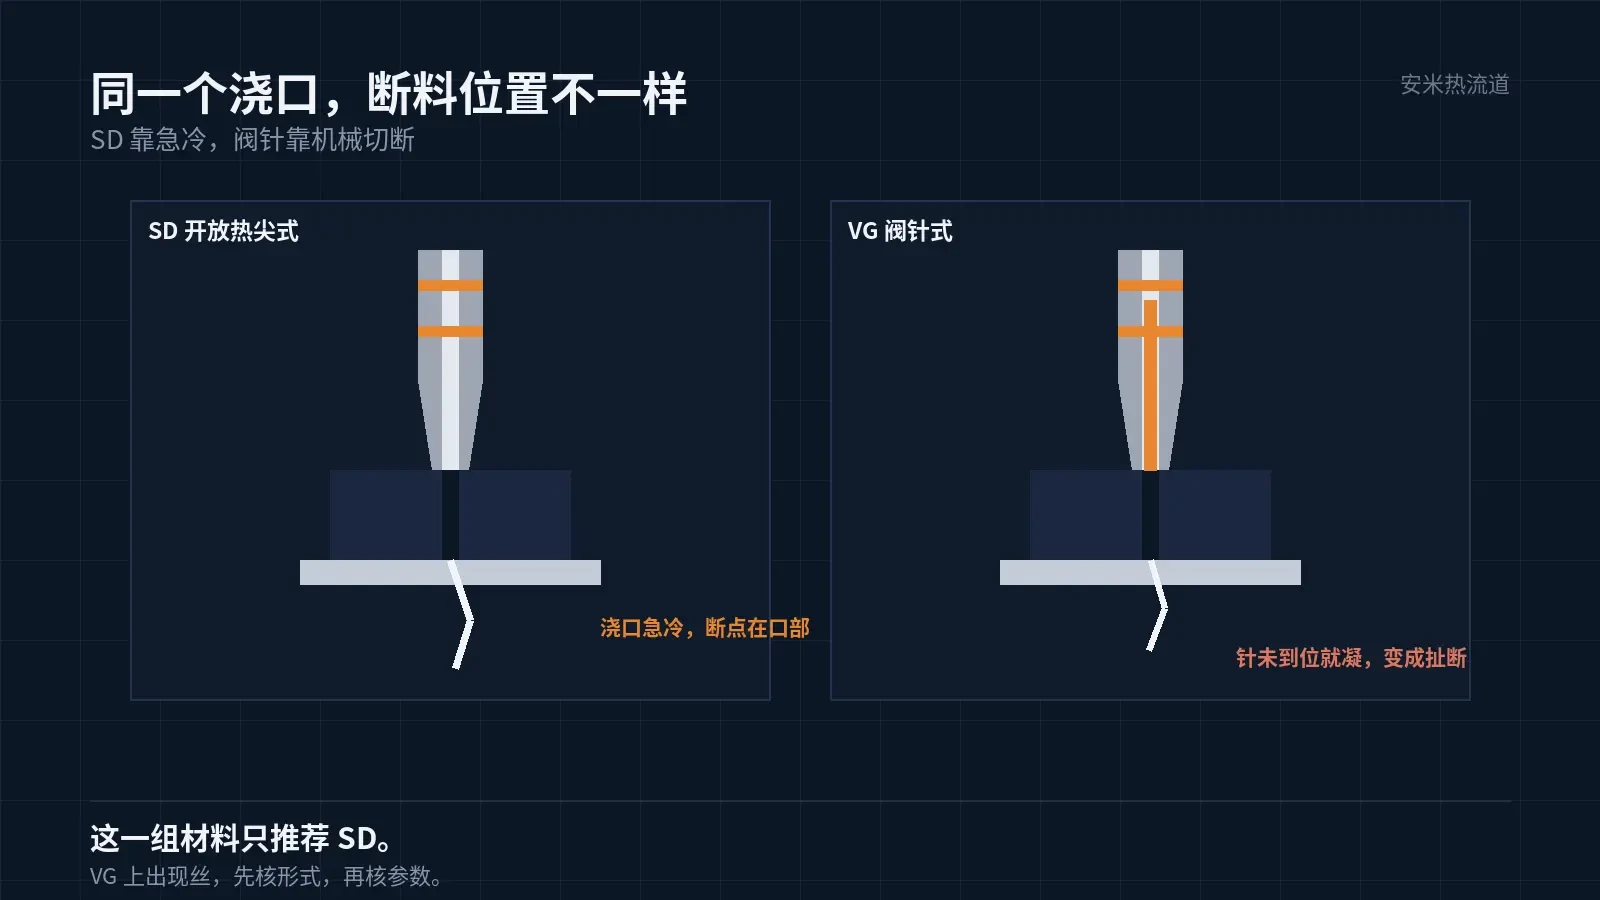
安米的产品档案里,PA4T、PA6T、PA9T、PA10T、PA46、PPS 这一组只推荐 SD 开放热尖式,TP、VG、PVG 都不推荐。
原因是这类半芳香聚酰胺熔体强度低、结晶快。针阀的机械切断还没走完,浇口处的料已经半凝,切断就变成了扯断,丝就是这么来的。
用 SD 时,断料靠的是浇口本身的急冷,热尖只负责保温和补热。这套逻辑和 LCP、PEEK 用阀针切断完全不是一回事。
现场如果装的是 VG,先别急着调参数。先确认浇口形式和材料是否匹配,不匹配的话,参数怎么调都是在还结构上的债。
处理顺序
一,测出口温度。设定 335,出口实际多少,差多少决定下一步动哪一项。
二,查浇口。直径、长度、有没有磨损、有没有玻纤在浇口处架桥。
三,动射速和保压切换点,让料在浇口位置先停止补料,不给它被拖出去的时间。
四,最后才动模温,一次不超过 5℃,动完看尺寸和翘曲有没有变化。
五,记下来:出口温度、浇口尺寸、射速、断丝长度。攒够四次以上,才有规律可看。
记录要落在同一张表上,同模号、同牌号、同浇口连续记。换牌号要重新核:HT1 是 PA6T/6I,HT2 是 PA6T/66,两个体系的窗口不一样,拿一套数套另一套,等于重新造问题。
两条边界
不能靠延长冷却时间解决。丝是开模那一瞬间形成的,冷却时间只影响产品,不影响丝。
不能靠单纯加大浇口解决。浇口加大,剪切降了,但浇口痕迹、切断位置、保压有效长度都跟着变,要一起核。
还有一个日常动作值得固定下来:每班首件看一眼浇口。丝的长短、颜色、断面,比任何仪表都直接。等到产品出问题才去看,往往已经打了几百模。
把料温、模温、浇口尺寸、射速和断丝的样子发来,我们按这套窗口核一遍,确认方案后再报价格。
按材料与缺陷匹配

扫码登记