
本文目录
PA6T 的堵嘴有个共同点:多半出在小浇口上。浇口直径一个零点几毫米,堵一次,整模停。
更让人想不通的是模温。模温已经 140℃ 以上,按理说出口不容易冻,可它偏偏就在那儿冻住了。
三种堵,先分清
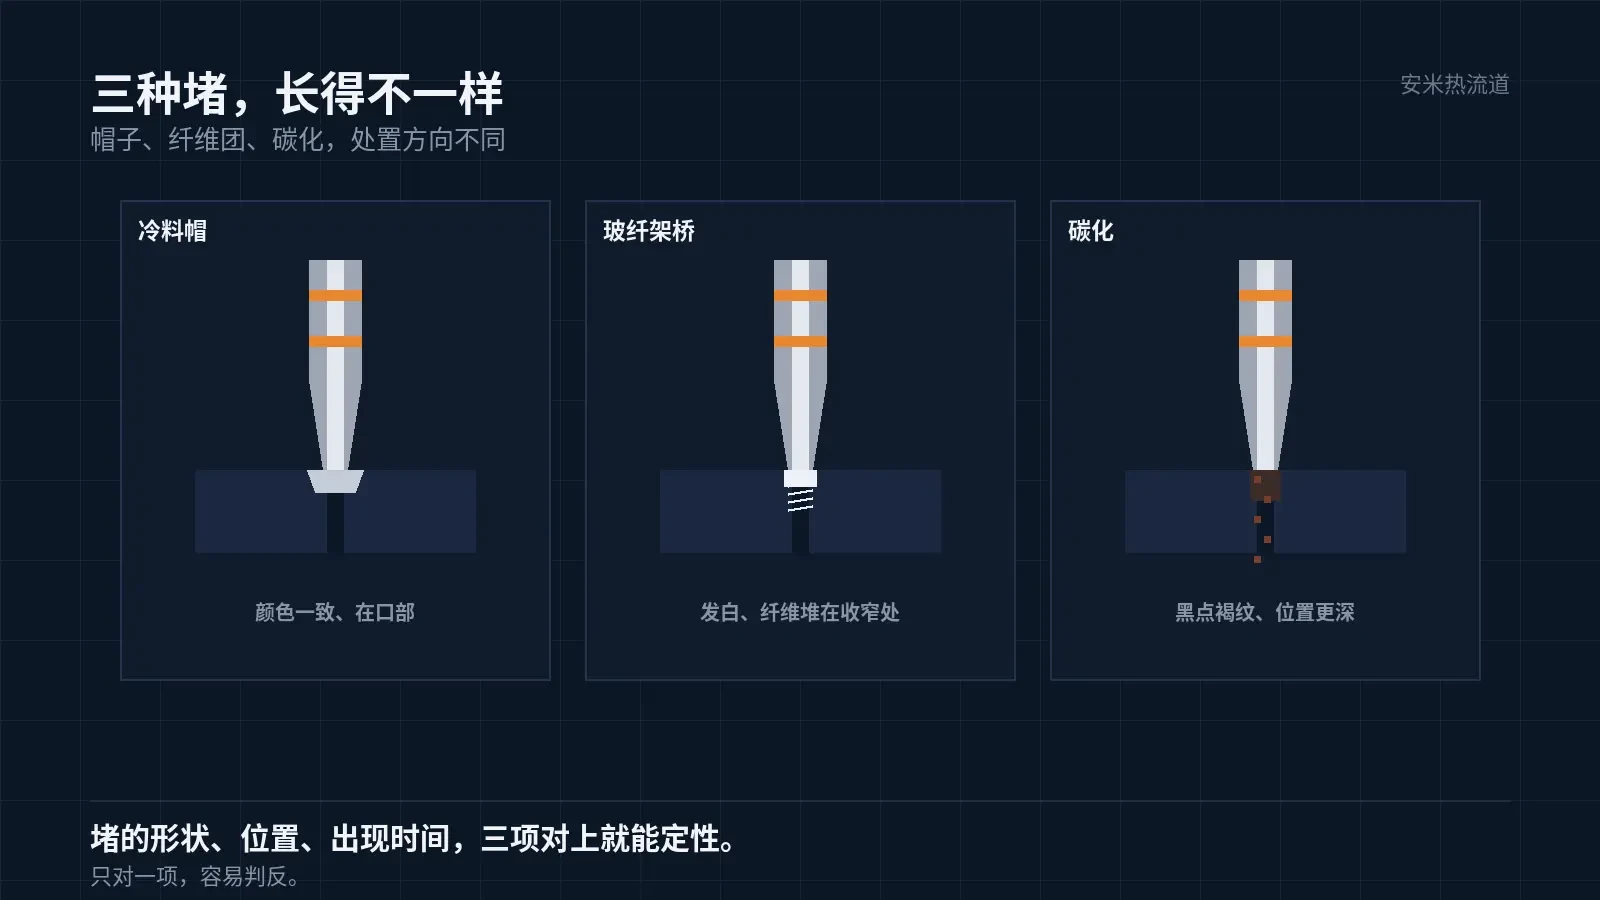
第一种是冷料帽。浇口口部先凝一层,越积越厚,最后把通道口封住。拆出来是一顶帽子,颜色和本体一致。
第二种是玻纤架桥。玻纤在浇口收窄处堆积,形成一张网,料过不去,压力往上顶。拆出来是发白的纤维团。
第三种是碳化。料在高温停留太久,先变色再结碳,堵的位置不一定在口部,可能更深。拆出来带黑点、褐纹,还有气味。
三种堵的处理方向不一样:冷料帽要补热,架桥要改浇口和玻纤分散,碳化要缩停留。混着处理,越处理越乱。
现场还有一个混进来的第四种:气阻。排气不畅时,浇口处气压顶住,料进不去,产品表现和堵嘴几乎一样。区别在于气阻的件上会有烧焦或气流痕,拆浇口却是通的。
温差这笔账
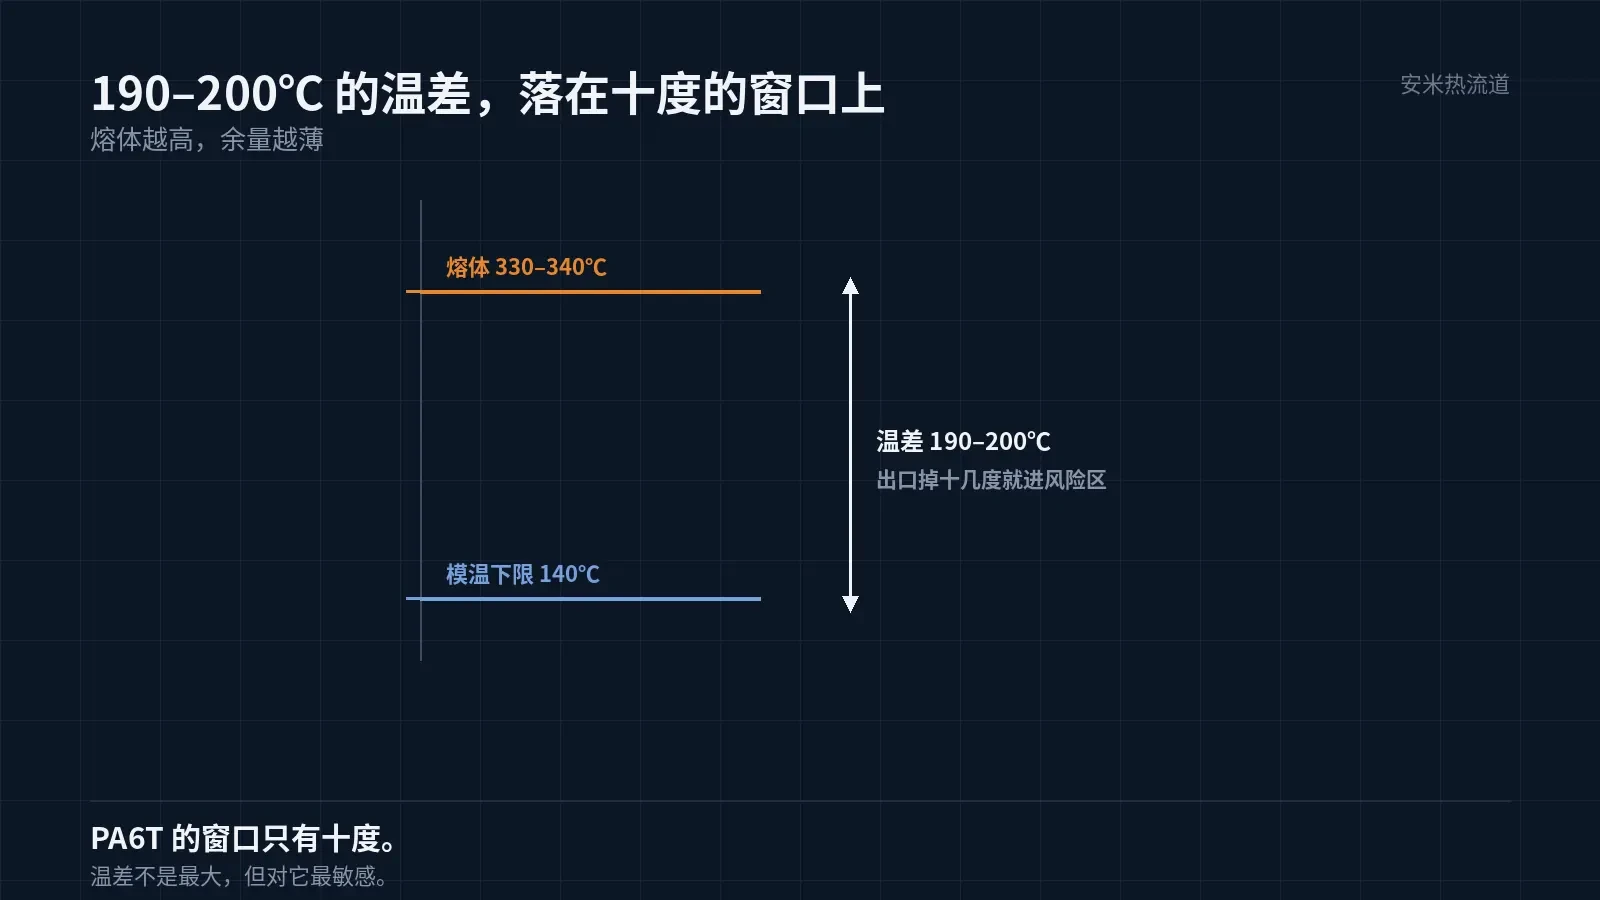
PA6T 的熔体是 330–340℃,模温不低于 140℃。两头相减,温差在 190 到 200℃ 这个量级。
这个温差不算五种材料里最大的,PEEK 是 195–225℃。但 PA6T 的窗口只有十度,出口掉十几度就出事,所以它对温差更敏感。
模温 140℃ 的意义是结晶和尺寸,不是防堵。靠它防堵,方向就错了;它真正的作用是把热量从出口抽走的速度控制在一个范围里。
为什么小浇口先出问题
浇口越小,通道截面积越小,同样的热流密度下,口部温度掉得越快。
浇口越小,剪切速率越高,剪切热也越高。一头是剪切热,一头是散热,两个作用叠在同一个位置上,出口的温度最不稳定。
浇口越小,玻纤越容易在收窄处堆积。含玻纤的料在小浇口上,架桥的概率明显高于大浇口。
所以这一组材料在小浇口模具上,堵嘴是常态风险,不是偶发。设计阶段就该把浇口尺寸和材料一起核。
设计阶段能做的三件事:浇口不要做到极限小、浇口入口做过渡、排气槽按材料给足。这三件在模具上做一次,比在生产上救一百次便宜。
判断手法
看堵的形状:帽子状、颜色一致,是冷料;发白纤维团,是架桥;带黑点褐纹,是碳化。
看堵的位置:口部最外层,是散热;通道深处,是停留。
看时间:开机几模就堵,是冷料;打几小时后堵,是碳化或架桥。
三个一起看,基本能定性。只看其中一个,很容易判反。
记录方式也要统一:同一台机、同一模号,把堵的时间点、当时的设定、拆出来的样子记在一张卡上。三班共用一张卡,比三本笔记有用。
还有一项辅助判断:换一个新嘴尖,如果堵的位置跟着变,说明问题在浇口或模具;位置不变,说明在料或温度。这一招在排查上很省时间。
处置顺序
一,先把嘴尖温度单独提一档,观察堵的间隔有没有变长。变长,是补热有效。
二,核浇口实际尺寸。图纸写多少不等于做出来多少,磨损、抛光、返修都会改尺寸。
三,缩停留。换模、等料、停机的时间都算进去,PA6T 在 330℃ 以上停留越久,碳化越快。
四,查排气。排气不畅时,浇口处气压顶住,料进不去,看起来像堵,其实是气阻。
五,以上都不动,再考虑改浇口尺寸或换浇口形式。这是最后一步,不是第一步。
改浇口要连着核三件事:剪切速率、保压有效长度、浇口痕迹。只改直径不改长度,剪切未必降;改完不核痕迹,外观先出事。
两条边界
不要靠一味提高料温硬顶。料温上去,碳化更快,堵的频率可能反而升高。
不要用钢丝通。小浇口内壁一旦被划伤,玻纤更容易挂住,下一次堵得更快。清通道用专用清料或拆检。
还有一条:不要在机台上用明火烤浇口。局部急热会让嘴尖和浇口的热配合变乱,当时看着通了,下一班堵得更快。
把浇口尺寸、堵的形状、从开机到堵的时间发来,我们按这三类分开核,确认方案后再报价格。
清理的记录也要留。清了几次、每次用了多少料,这些数字能算出通道的实际负担。
负担偏重时,先查清机方式,再查材料。方式是可控的,材料是给定的。
按材料与缺陷匹配

扫码登记