
本文目录
工业件的现场条件往往比汽车更杂:柜内温度不算高,但件要连续通电十几年,还要扛住潮湿、油污、偶尔的短路冲击。
这类件换料时最容易犯的错,是只核耐温。耐温够了,尺寸漂了,装配在两年后开始出问题。PA46 在工业件上的价值,一半在耐温,一半在结晶稳定。
工业件的三个长期条件
第一个是长期通电带来的自身温升。端子附近的局部温度可能比柜内环境高二十度以上,这部分热量靠结构散热,不靠材料。
第二个是湿热。工业现场湿度高,PA46 的吸水率不低,吸水后尺寸会涨、强度会降,干燥和封装两头都要管。
第三个是化学接触。切削液、润滑油、清洗剂,这些在工业现场是常态,选牌号时要问清接触介质,不能只看数据表上的通用耐化学性。
三个条件里,湿热是最容易被忽略的。样件在实验室放三天没问题,装到现场半年才开始漂。
PA46 和 PA9T 在工业件上的分工很清楚:PA9T 吸水率 0.19%,尺寸更稳,适合长条形、公差紧的件;PA46 耐温更高一段,适合靠近发热源的件。两个都只推 SD,浇口这一层不用分开考虑。
结晶稳定决定两年后的尺寸
PA46 的玻纤牌号收缩是 0.4%/1.1%,两个方向差近三倍。这个差值在长条形的工业连接器上会被放大,长度方向的公差最难守。
结晶度靠模温定。模温稳定,收缩才稳定;模温波动,同一副模打出来的件,尺寸会跟着飘。
工业件的模温原厂没有给推荐值,这一项必须按客户模具核。多腔模尤其要注意各腔温差,温差超过 10℃,尺寸就分组成两批。
判断模温稳不稳,不用等尺寸:连续打二十模,每五模取一件称重。重量波动超过 0.3%,说明结晶在变,先查模温,别急着改保压。
浇口形式与长条件
这一组材料在安米的产品档案里只推荐 SD 开放热尖式,TP、VG、PVG 都不推荐。
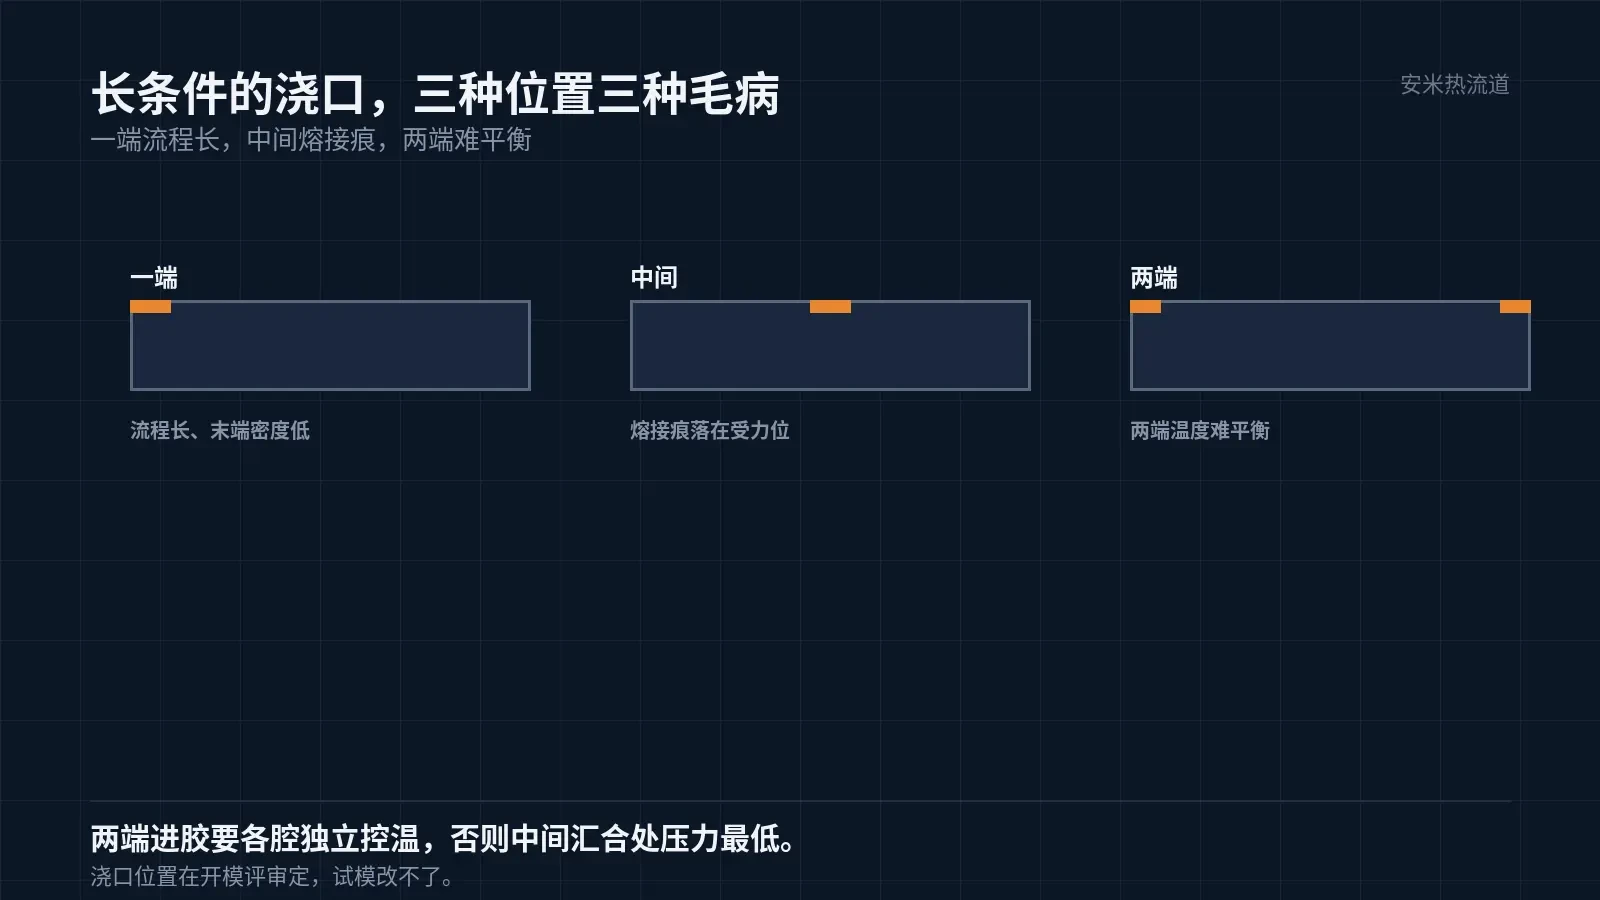
长条形的工业连接器,浇口通常开在一端或中间。开在一端,流程长、末端压力低,收缩差更明显;开在中间,熔接痕落在受力位置。
SD 的断料靠浇口急冷,痕迹是一个小凸点。工业件对外观的要求不如消费电子严,这个凸点通常可以接受。
排气槽的具体做法:在熔接痕和流程末端各开一道,深度从 0.005mm 起试,逐次加 0.001mm,看到轻微飞边就退回一档。一次加到 0.01mm,溢料和烧焦会一起来。
如果件上有多个浇口,各浇口的温度要单独控。一个浇口低十度,那一端的填充和收缩就和其他端不一样,尺寸链从这儿开始歪。
浇口位置还要看装配面。开在装配面上,凸点会影响贴合,装配后可能出现间隙;开在非装配面,修整工序可以简化。这一条在开模评审时定,试模阶段改不了。
试模要看的两组数
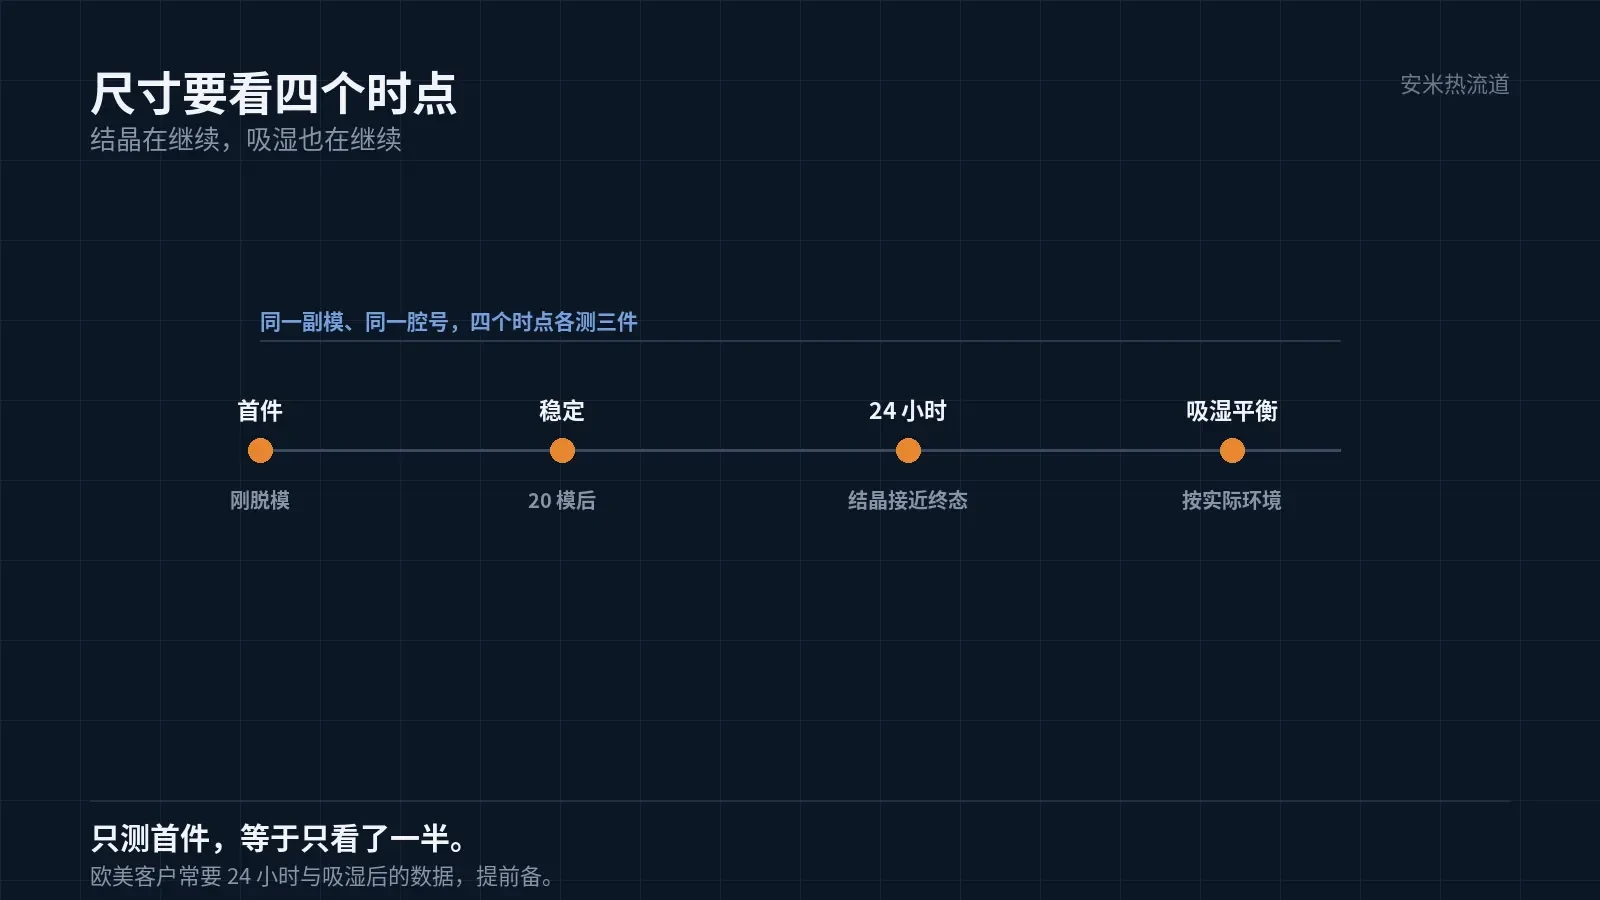
第一组是尺寸:首件、稳定后、24 小时后、吸湿平衡后。四个时点的尺寸放在一张表上,才能看出结晶和吸湿各占多少。
第二组是电性能:插拔力、接触电阻。尺寸漂了,插拔力会跟着变,这一项比外观更能说明问题。
两组数要同批件、同模号。换批换模就重测,别拿上一批的数当基线。
长条件还有一个细节:长度方向的浇口远端,压力损失最大,末端密度最低。这一端的强度往往比浇口端低一截,受力位置的布置要避开它。
工业件的阻燃要求按客户标准走。选阻燃牌号时要注意,它的熔体窗口和通用牌号不是一套,温度与干燥条件要重核,不能沿用通用牌号的参数。
记录表建议按件号建:模温、料温、腔号、四个时点的尺寸、插拔力。数据攒够三批,就能反推这副模的收缩补偿该给多少。
换料的隐性成本
从 PA66 换到 PA46,料温要抬到 305℃ 以上,干燥条件要重设,模具的浇口和排气也要复核。
带嵌件的件还要注意预热。冷嵌件进模会局部急冷,周围形成一圈应力,脱模后开裂。嵌件预热温度按材料和嵌件尺寸核,不能凭手感。
排气槽的深度是个容易漏的点。PA46 熔体黏度低,排气槽深了会溢料,浅了会烧焦,一般在 0.005–0.008mm 这一段里试。
把件型、长度、腔数、接触介质和客户给的尺寸公差发来,我们按结晶与收缩这条线核一遍,确认方案后再报价格。
按材料与缺陷匹配

扫码登记