
本文目录
PA46 的料膜,多数出现在夜班等待之后,或者换色清完料的头几模。白天连续打的时候反而干净。
这个规律说明问题不在配方,而在停下来的那段时间里出口发生了什么。
不是每一模都有
如果每一模都有料膜,方向是温度设定或干燥;如果只在停料、换色后的头几模出现,方向是停机动作。这两种情况的处理完全不同,先分清楚能省很多时间。
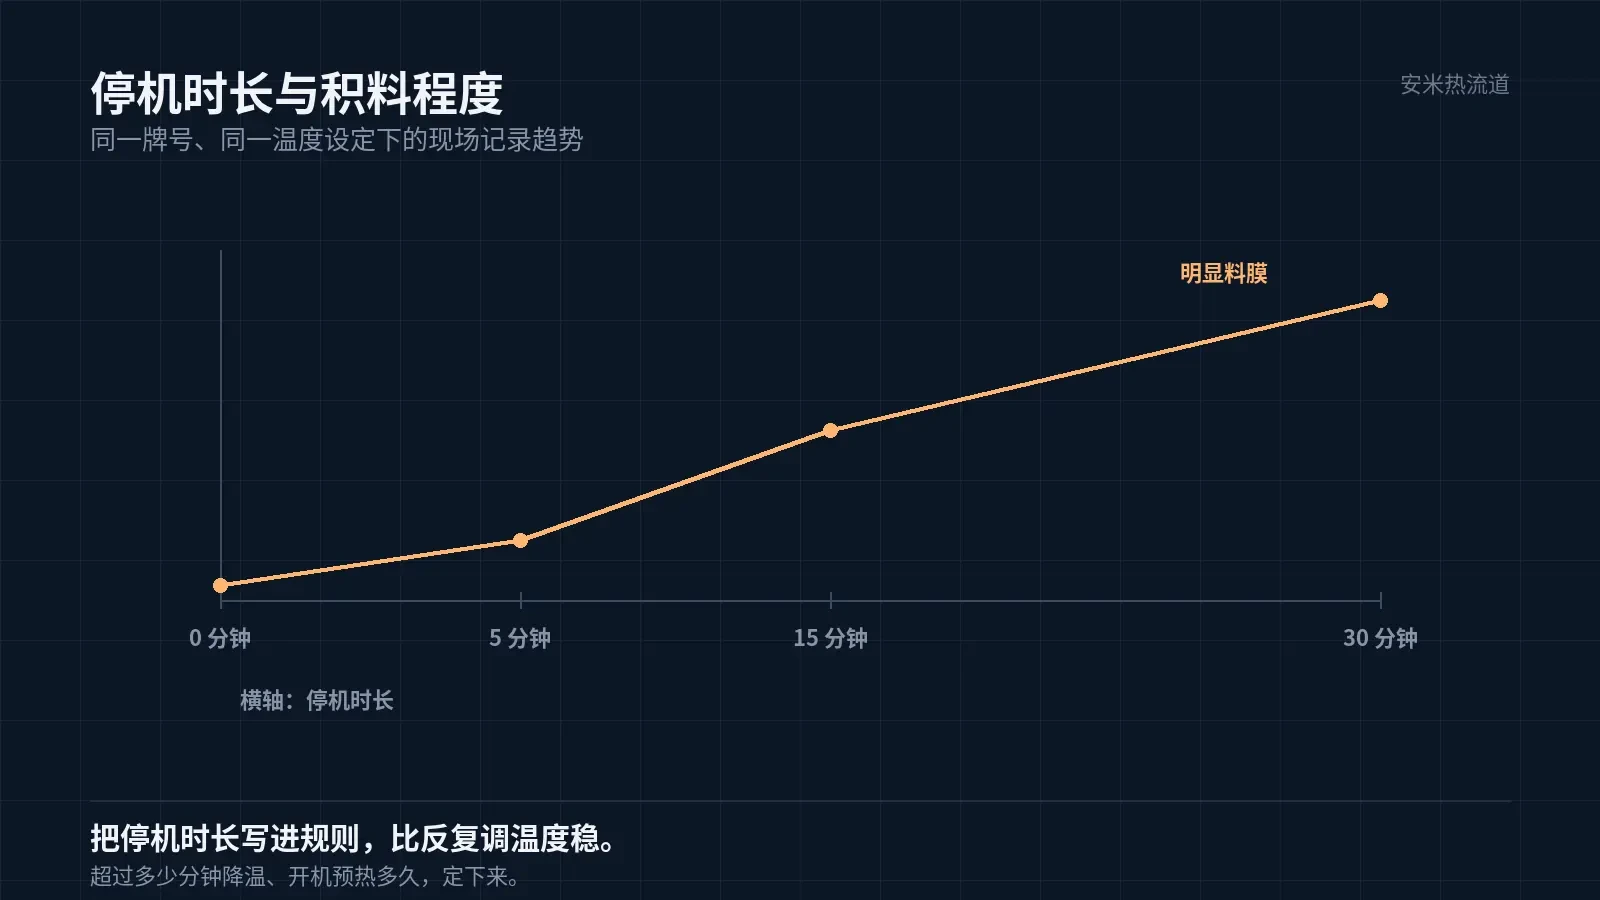
再细分时点:停五分钟就有的,是出口余料自流;停半小时到跨班才有的,是出口整段回温后重新渗出;换色后才有的,多半和清料动作、清洗料残留有关。三种处置不同,先分时点再谈参数。
PA46 的料膜一般比 LCP 薄,范围也更靠近浇口,边缘不规则,有时要侧光才看得清。
换色的处置顺序值得写进作业文件:先清料、再确认出口没有挂料、再空打几模、最后进产品。顺序颠倒,清料带出的残料会在头几模全部进到产品里,那几模通常就是料膜最明显的时候。
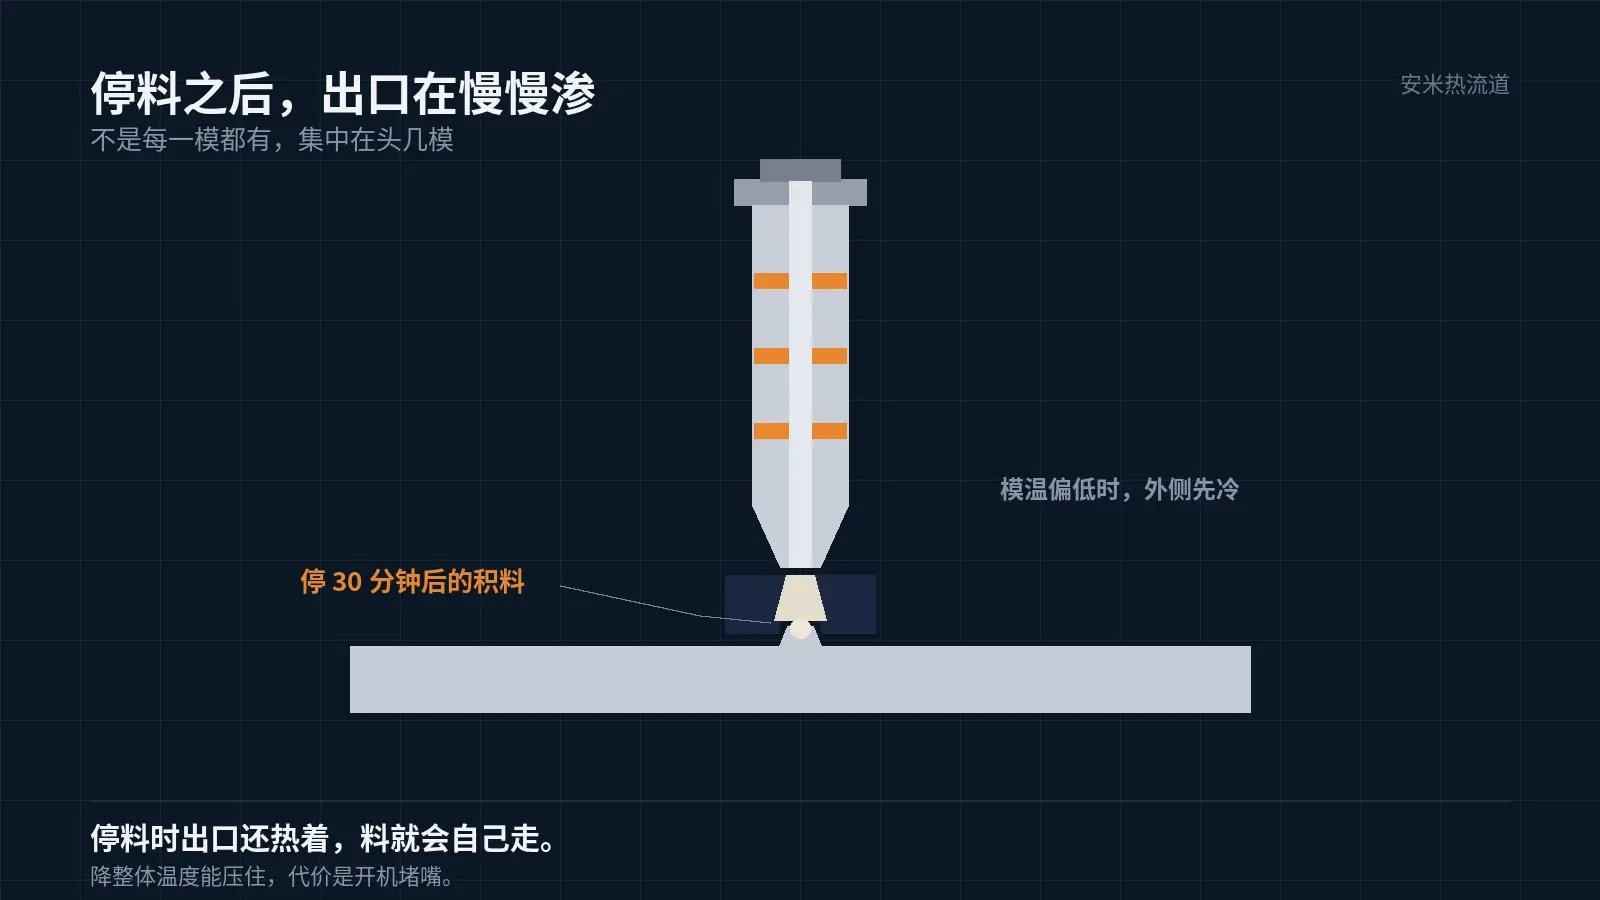
停下来的那段时间
保压结束、螺杆停转,机器不再给推力。但热嘴还通着电,出口那一段仍处在射胶温度上。
还有一个容易被忽略的动作:停机时螺杆是不是退了。退得太多,流道里腾出空间,出口的料更容易被自重带出来;不退,残余压力泄得慢,头几模又可能带进过压的料。停机动作要固定,不能一人一个做法。
PA46 熔体温度本来就高,305–320℃ 这一档,黏度低。自重加残余压力,够它在出口慢慢渗出来。停五分钟是一层雾,停半小时能积成明显的一滴。
模温也有份。模温低的时候,出口外侧冷得快,内侧还热,界面处容易堆料,下一模开模就被带出来。
出口的温度分布在圆周上也不均匀。靠运水近的一侧冷得快,料往那一侧堆,料膜的形状就偏在那一边。发现料膜总在同一侧,先看模具运水和浇口套位置,而不是先动温度。
干燥这一项别跳过
干燥不到位的 PA46,熔体黏度会偏低,更容易在出口处渗出。这一条属于现场经验的范畴,具体程度要看牌号和干燥记录,不宜当成定量结论。
料膜和银纹容易混。银纹是沿流动方向的细纹,多在水口附近呈放射状;料膜是浇口周围的一层薄料,边缘不规则、有厚度。两者同时出现,说明干燥和出口温度都有问题,先解决干燥,再谈温度。
但至少要把干燥机的记录调出来看:多少度、几小时、料斗换没换过。这三样经常能解释一批「说不清为什么突然变稀」的料。
干燥记录看三项:设定温度、实际温度、干燥时长。只看设定没用,干燥机实际温度偏低、料斗没换、再生没做完,都会让料带着水分进料筒。水分在高温下推动熔体降解,黏度掉下来,出口就更容易渗。
恒温的应急做法和它的代价
降浇口温度、加抽胶、停机清嘴,是车间常用的三招。降温压住了流延,开机头几模往往堵嘴;抽胶多了容易把空气带进流道,下一模出气穴或者黑点。
这些做法在赶货时可以用,但它们改变的是症状,不是出口在停料时还热着这个事实。
降温的副作用还有一层:PA46 窗口本就窄,往下压很容易压过 305℃。压过之后,流延是少了,堵嘴和缺胶跟着来,而且一两模就封。用降温治流延,在 PA46 上比在 LCP 上更危险。
把停机写成能执行的规则
可执行的规则大概是这样的:停机超过多少分钟开始降浇口段温度、降到多少、开机前预热几分钟、头几模判废还是留样。四句话,写进换班交接单。
交接单上最好留一栏给实际结果:这次停机用了哪套流程、开机后头几模怎么样。攒上一个月,哪套流程对应哪种停机时长就清楚了。规则不是定一次就完,要按记录修。
再配合浇口段按周期控温:保压结束撤热,出口先封住,停料时没有继续外流的条件。规则和硬件一起到位,换色和夜班才不会各干各的。
规则要写到能执行的程度:停多少分钟降温、降到多少、开机前预热到实际温度到温、头几模怎么处置、谁来记录。写不清楚,规则就只是墙上的纸。
停机前还有一件小事:料是不是退到位。退料太少,流道里的料在降温过程中固化在热嘴深处,开机要很久才化开;退得太多,下次进料时带进空气。退料位置固定下来,头几模的稳定性会好很多。
PA46 流延先看出现时点,再看干燥记录,最后才动温度。顺序反过来,容易越调越乱。
和 LCP 的流延比,PA46 的料膜通常更薄、范围更靠近浇口、边缘更不规则,厚度差也更小,容易被当成模具上的油忽略。侧光一看就能分清:油是均匀一层,料膜是从浇口往外递减的。
把材料牌号、干燥记录和停机习惯发来,我们对着浇口段温度曲线核一遍,确认方案后再报价格。
按材料与缺陷匹配

扫码登记