
本文目录
PA46 堵嘴比 LCP 快。温度设定掉到窗口下面,可能一两模之内出口就封住,再打就是空模。
拆开嘴尖,通道里有硬料。清理完能打,但下一次调机又可能重演,因为这个材料的窗口本来就没有余量。
封在哪一段
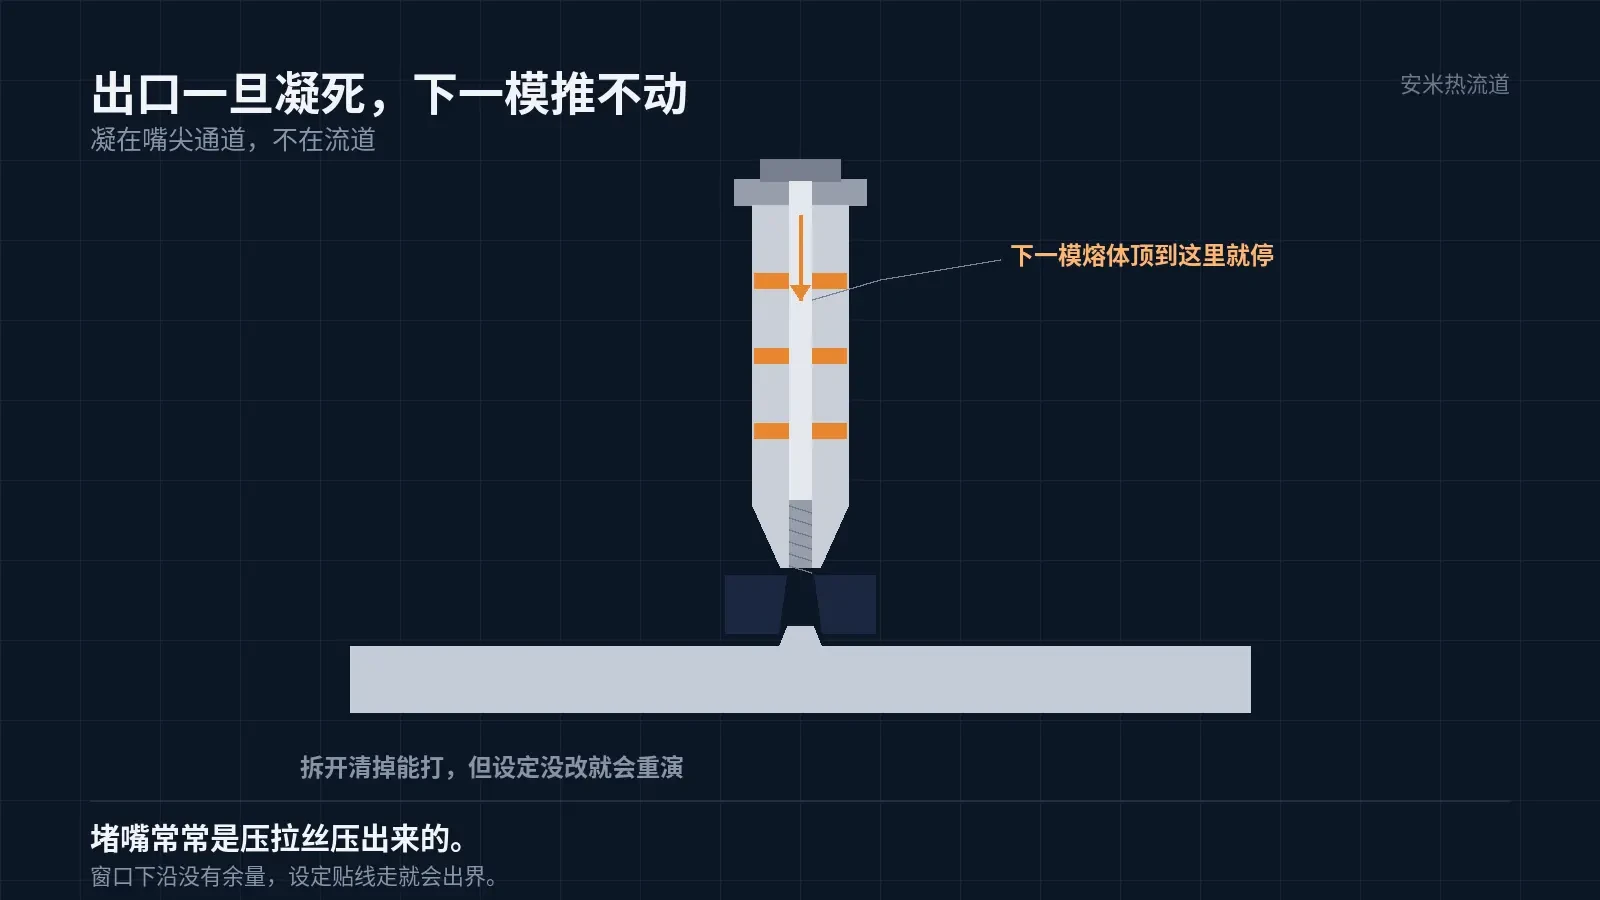
封在嘴尖内部那一小段通道和浇口出口。PA46 凝固快,通道里一旦起凝固层,下一模的熔体推不动,表现就是打不满或者完全打不出。
和 LCP 的堵嘴比,区别在速度。LCP 从掉温到封住通常还有个过程,能看到打不满、缺胶这样的过渡;PA46 常常直接跳过去,前一模正常,下一模就是空模。这个差别决定了 PA46 的处置要更靠前,不能等出问题再调。
加射压只会把压力堆在凝固层上,机器报过载,产品还是缺。
速度差别来自材料。PA46 结晶快,熔体一出浇口就开始长凝固层,通道截面小的地方几模之内就能封实。LCP 也凝得快,但黏度变化更陡,通常先表现为拉丝和流延,堵嘴来得没这么急。
305℃ 这条线
PA46 熔点 295℃,官方要求熔体温度必须高于 305℃,最佳 305–320℃。这个区间的下端,本来就没有余量。
再低,熔体不均匀,机械性能不达标;同时凝固速度更快。而嘴尖是全支热嘴最容易掉温的一段,设定贴着 305℃ 走,实际温度稍低就出界。
还有一条要说明:原厂资料没有给出 PA46 的热流道温度和模温推荐值,这两项要以实际测温为准,不能拿别的牌号的数据套。305℃ 是熔体温度的硬线,热流道设定必须留出从热嘴到嘴尖的温降余量。
为压拉丝把温度往下调,是 PA46 堵嘴最常见的来源。调的人以为在解决拉丝,实际上在给堵嘴铺路。
三种情形,先认哪一种
设定偏低,尤其带着「压拉丝」的前因。
预防比处置便宜。把每班开机前的实际温度测一遍、把加热圈和热电偶的状态记一笔,比封嘴之后再拆模省得多。PA46 的窗口没有余量,靠事后救,救一次亏一次。
嘴尖与模具配合偏紧、接触面大,热量被带走,实际温度低于显示值。
停机、换模之后直接开机,前几模出口没回温。
多腔模上还可能只有一个腔封住。先看该腔加热回路有没有断、热电偶有没有脱落,再看该腔浇口套的配合。整模同时封,才回去看总设定和停机流程。
它和拉丝共用同一个旋钮
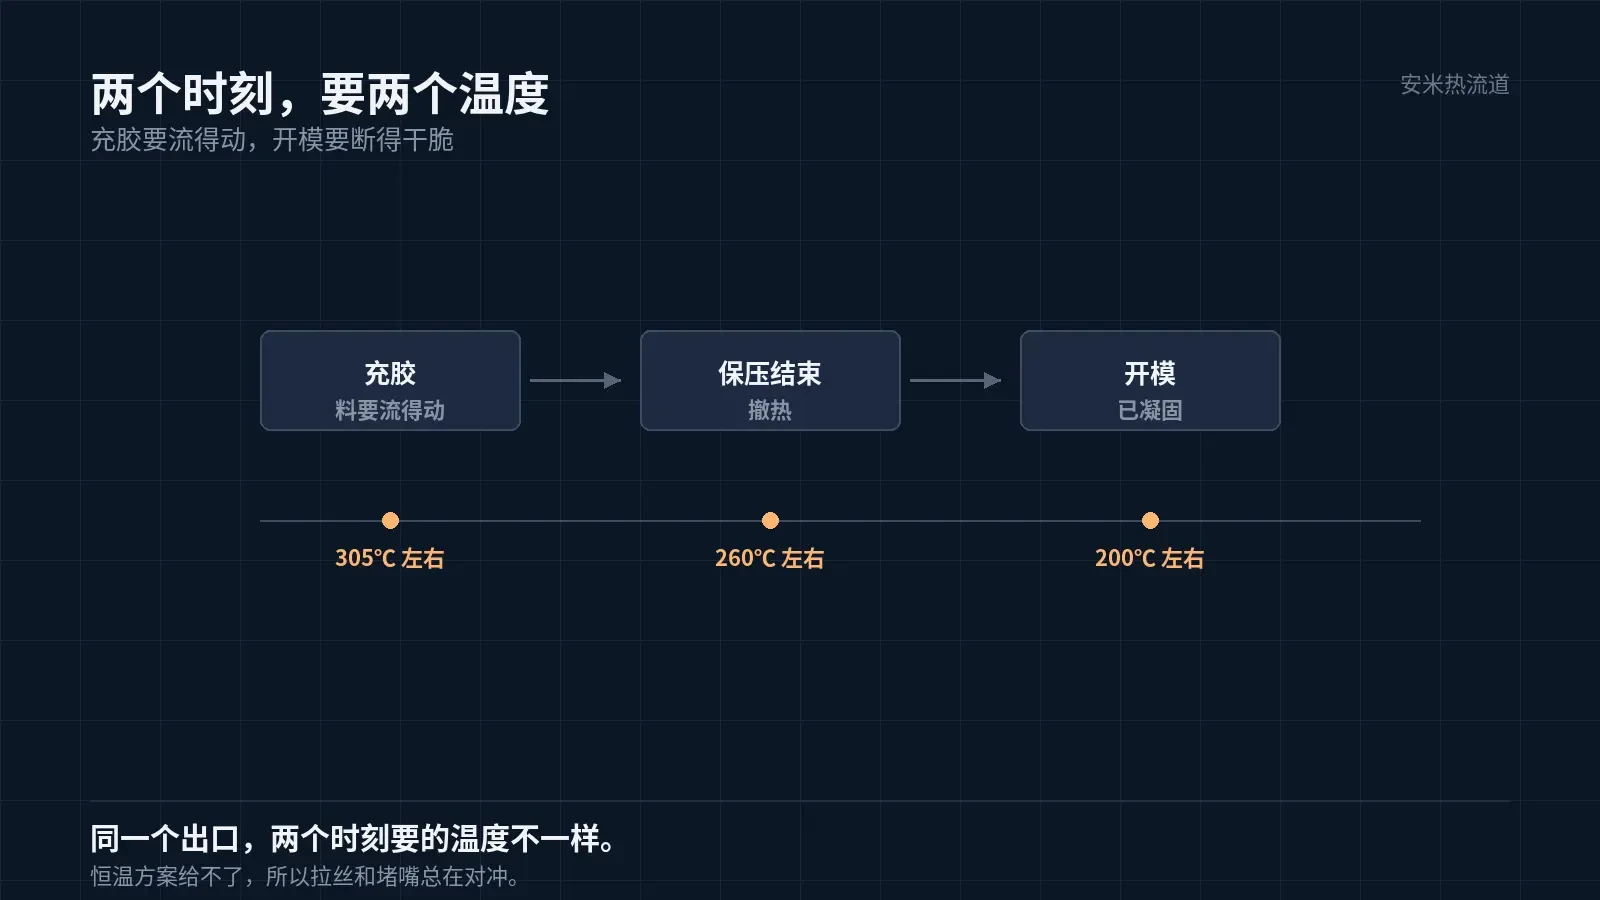
拉丝是半凝层被拉断,堵嘴是出口凝死。两件事都受浇口段温度支配。在窄窗口材料上,往任何一边调都很快见效,也都很快在另一边出问题。
恒温方案只有一个温度,这个对冲解不开,只能靠现场经验找一个「勉强都能接受」的点,那个点通常不稳定。
对冲的幅度在 PA46 上特别小。LCP 的窗口宽一些,调两度还能找到折中;PA46 只有十几度可用,两度就占了一大块。所以现场那个勉强都能接受的点,往往只能维持一个班。
按顺序核,别跳步
第一步,用测温核实际熔体温度,确认在 305–320℃ 区间内,不是看料筒显示。
第二步,核嘴尖与模具的配合。配合过紧、接触面积大,温控补不回来,这一项要到模具侧改。
第三步,让浇口段按周期控温。充胶前到温,保压结束撤热封断,开模时不带料,下一模再回温。这样堵嘴和拉丝各自被安排在它该发生的时刻之前处理掉。
处置的动作也要对。封住之后光加射压没用,得先把嘴尖回温到能熔开凝固层,再清嘴,然后才把设定抬回窗口中段。抬的时候一次别抬太多,抬过 320℃ 又会往流延和降解走。
PA46 的堵嘴,先问熔体温度在不在区间,再问嘴尖配合合不合理。两问都过了,才轮到调参数。
记录很有用。把每次封嘴的时间、当时的设定、有没有停机、模温记下来,一个月就能看出规律:是换班后集中,还是某个腔固定出问题。有规律,才有得改。
开机后第一件事是确认出口通不通:空打一模看料流,再打一模看产品浇口。别等打完一整模才判断,PA46 封得快,早一模发现,少拆一次模。
把材料牌号、温度设定和模具排位图发来,我们核对浇口段温度曲线与嘴尖配合,确认方案后再报价格。
按材料与缺陷匹配

扫码登记