
本文目录
发动机舱里有一批件,位置离缸体不远,又不在排气侧。环境温度长期在 130℃ 上下,短时能冲到 150℃ 以上。用 PA66 的件到了这个位置,两三年就开始发脆。
换成 PA46 之后,同一位置能撑住。但换料不是把料斗里的粒子倒掉就行——熔点、熔体温度、收缩、浇口形式,四样都得跟着换。这一篇讲的就是这四样在汽车件上怎么落地。
先看清是哪一段温度
汽车件的温度要分三段看:环境温度、自身发热、焊接或涂装过炉。连接器本体多数只吃环境温度和自身发热;传感器壳体、点火线圈骨架还要吃线圈的自身温升。
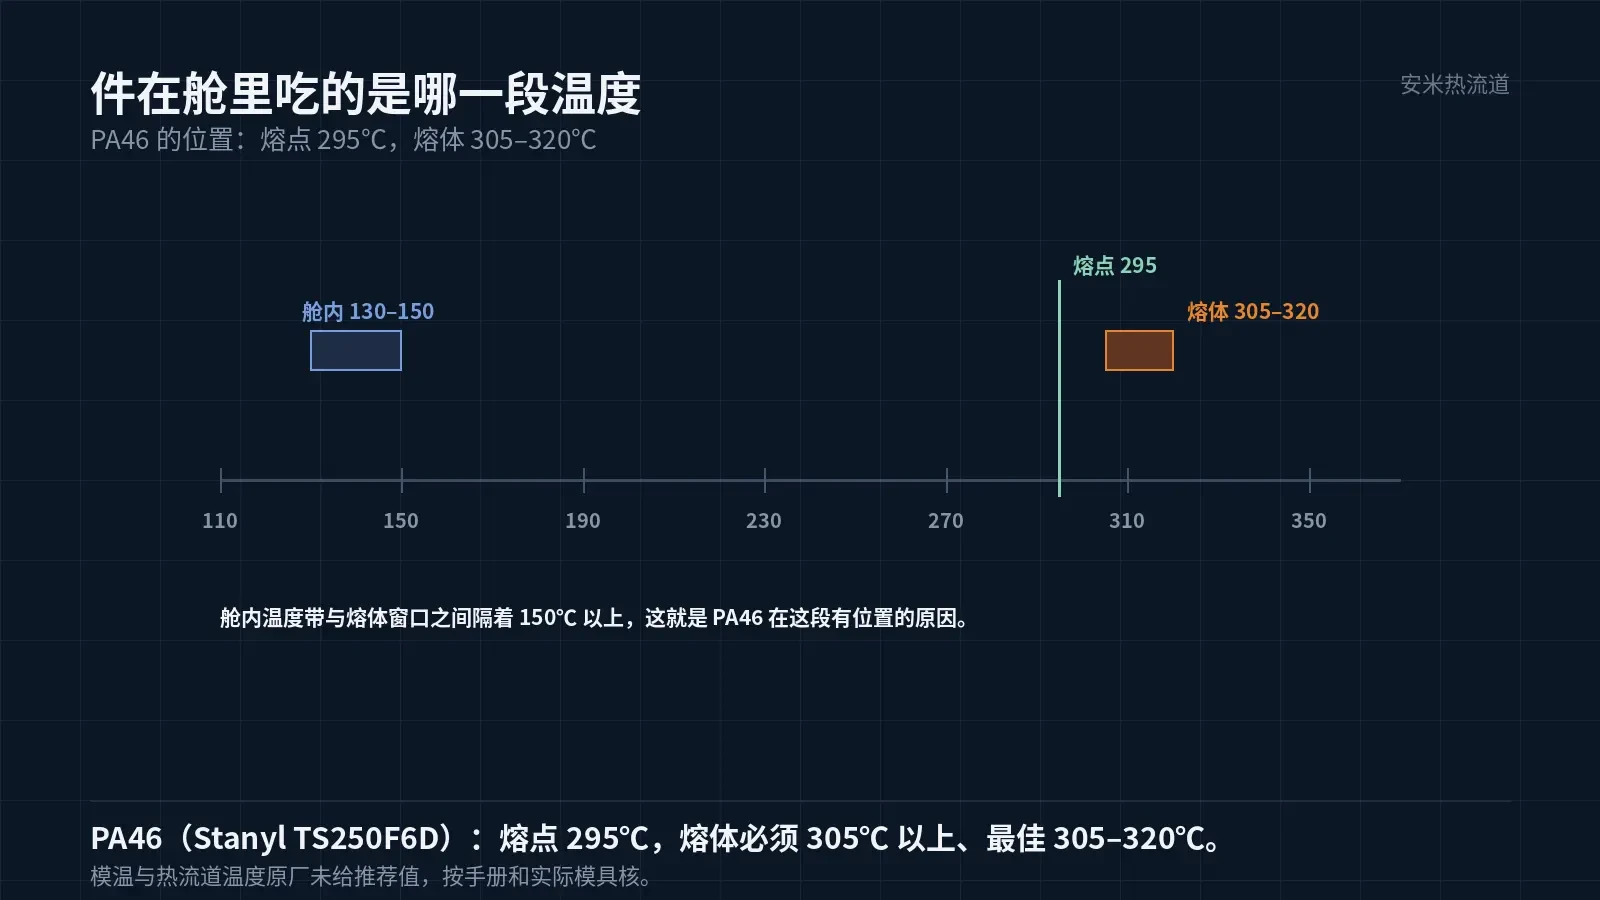
PA46 的熔点 295℃,比 PA66 高,比 PA9T 的 300℃ 低一点。这个位置决定了它适合「长期 130℃ 上下、短时 150℃」这一段,而不是 200℃ 以上的位置。
把位置和温度先对上,再谈材料。位置错了一段,用更贵的料也解决不了问题;位置对上但料没换,问题会以另一种形式出现——变脆、开裂、尺寸漂。
判断件到底属于哪一段,看两处:失效件的老化痕迹,和件在舱内的实际位置。发脆、掉粉、断口平整,是长期超温;发黄、变形、局部软化,是短时冲击。两种失效对应两种处置,不能混。
把位置、环境温度、件型壁厚、失效模式记在一张表上。同一台车、同一位置的两批件放在一起比,材料换没换、换对了没有,一眼就能看出来。
熔体必须过 305℃
Stanyl TS250F6D 这类 30% 玻纤牌号,官方给的熔体条件是:必须高于 305℃,最佳 305–320℃,料筒与喷嘴同在 305–320℃。
「必须高于 305」不是建议,是下限。低于这个温度,熔体黏度高、玻纤分散不足,薄壁和长流程位置先缺胶。
上限 320℃ 也不是随便写的。PA46 的熔体在高温下停留久了会降解,颜色变深、力学下降,所以温度给得上去,停留时间要压下来。
热流道温度原厂没有给推荐值。这一点要老实:按材料手册和实际机台核,别拿 PA9T 或 PPS 的数套过来。
浇口:这一组只推荐 SD
安米的产品档案里,PA4T、PA6T、PA9T、PA10T、PA46、PPS 这一组只推荐 SD 开放热尖式,TP、VG、PVG 都不推荐。
PA46 熔体强度不高、结晶快,阀针机械切断还没走完,浇口处的料已经半凝,切断变成扯断。汽车件浇口附近往往就是外观面,扯断留下的痕迹很难修。
用 SD 的逻辑是:热尖保温,断料靠浇口急冷。结晶快的材料反而吃这一套,因为冷得快、断得干脆。
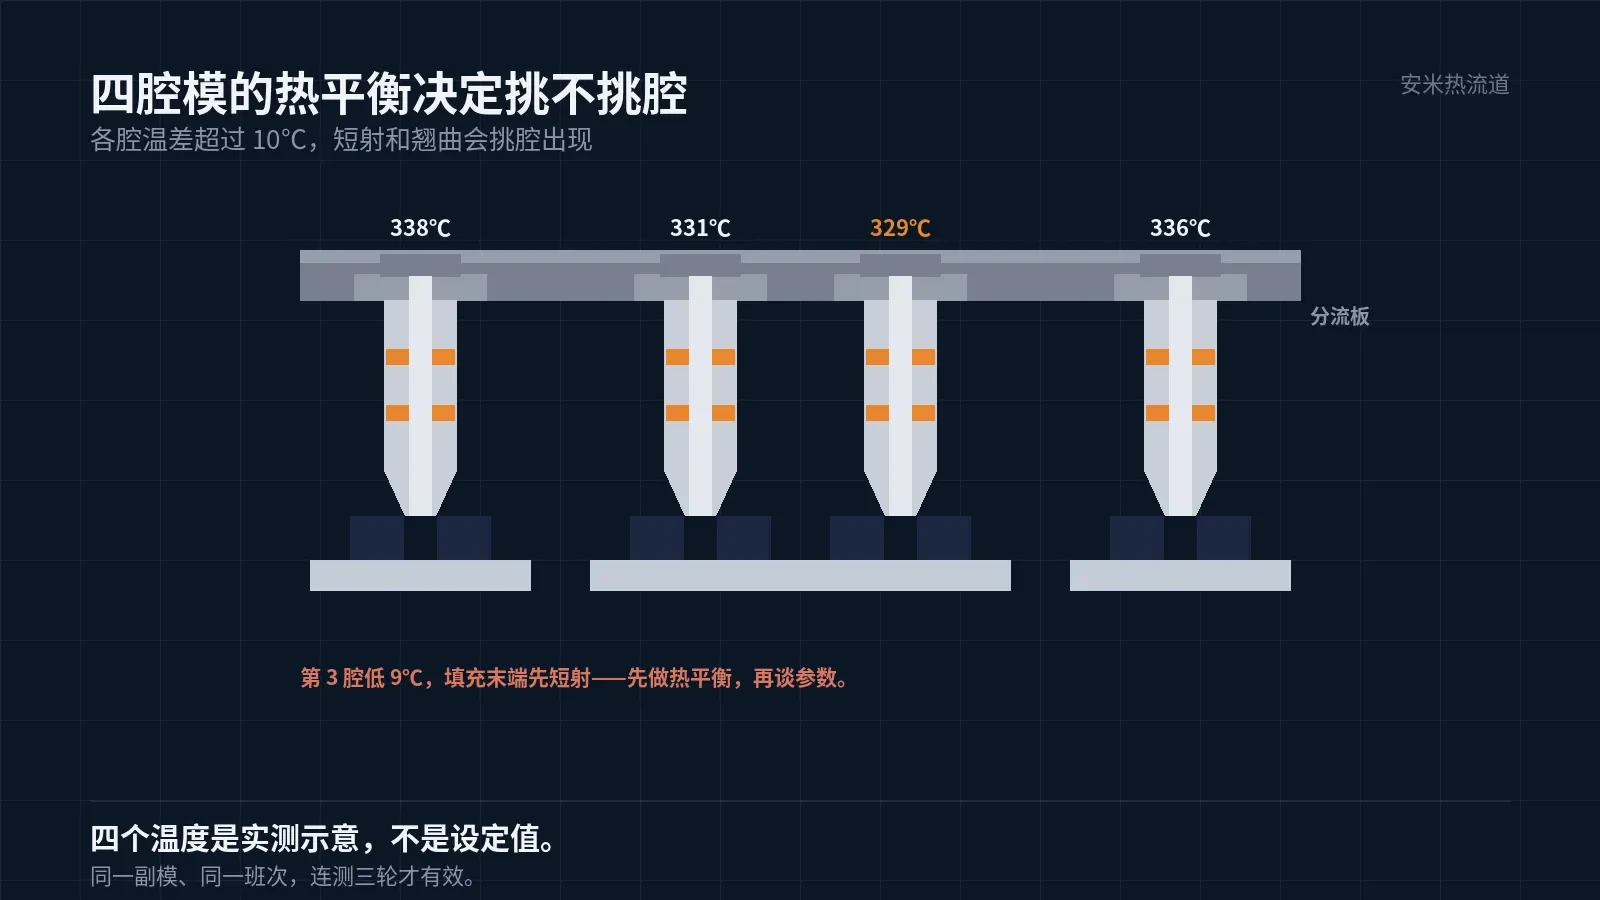
多腔模要注意热平衡。汽车连接器常见 4 腔、8 腔,各腔温差超过 10℃,短射和翘曲会挑腔出现。先做热平衡,再谈参数。
收缩的两个方向
TS250F6D 的收缩是 0.4% 和 1.1%,流动方向与垂直方向差了将近三倍。这个差值是玻纤取向带来的,不是工艺能抹平的。
件型设计要顺着这个差值走:长边顺着流动方向排,短边留给垂直方向。浇口位置一改,取向就改,尺寸链要重算。
模温原厂未给推荐值。这一项必须按客户模具的实际模温核,因为模温直接决定结晶度和最终收缩,拿别人的模温曲线套,尺寸对不上。
试模先看三件事
一看短射。薄壁和远离浇口的位置先看,305℃ 的下限就是为它守的。
二看浇口痕迹。SD 的痕迹是一个小凸点,位置和大小在设计阶段就要定,试模时只需要确认它有没有被扯出丝或料皮。
三看尺寸。首件、稳定后、24 小时后各测一次。PA46 结晶还在继续,24 小时的尺寸才是接近终态的尺寸。
这三件事按顺序做,别一边调参数一边量尺寸——参数一动,前一组数据就废了。
干燥和换料
PA46 的吸水率比 PA9T 高,干燥必须做足。料斗温度、露点、停留时间三项一起看,只看温度不看露点,等于没干燥。
换料时要把旧料清干净。PA46 与 PA66 的加工温度差一截,混料会出现局部未熔的颗粒,产品上表现为亮点或凹坑。
把件型、壁厚、腔数、客户给的温度要求和现用浇口形式发来,我们按 PA46 的窗口核一遍,确认方案后再报价格。
按材料与缺陷匹配

扫码登记