
本文目录
氢系统怕污染,液流电池怕析出。两个「怕」,把材料的选择面压到很窄。
PEEK 的优势不在强度,在「干净」与「耐磨」这两条。
氢系统的洁净要求
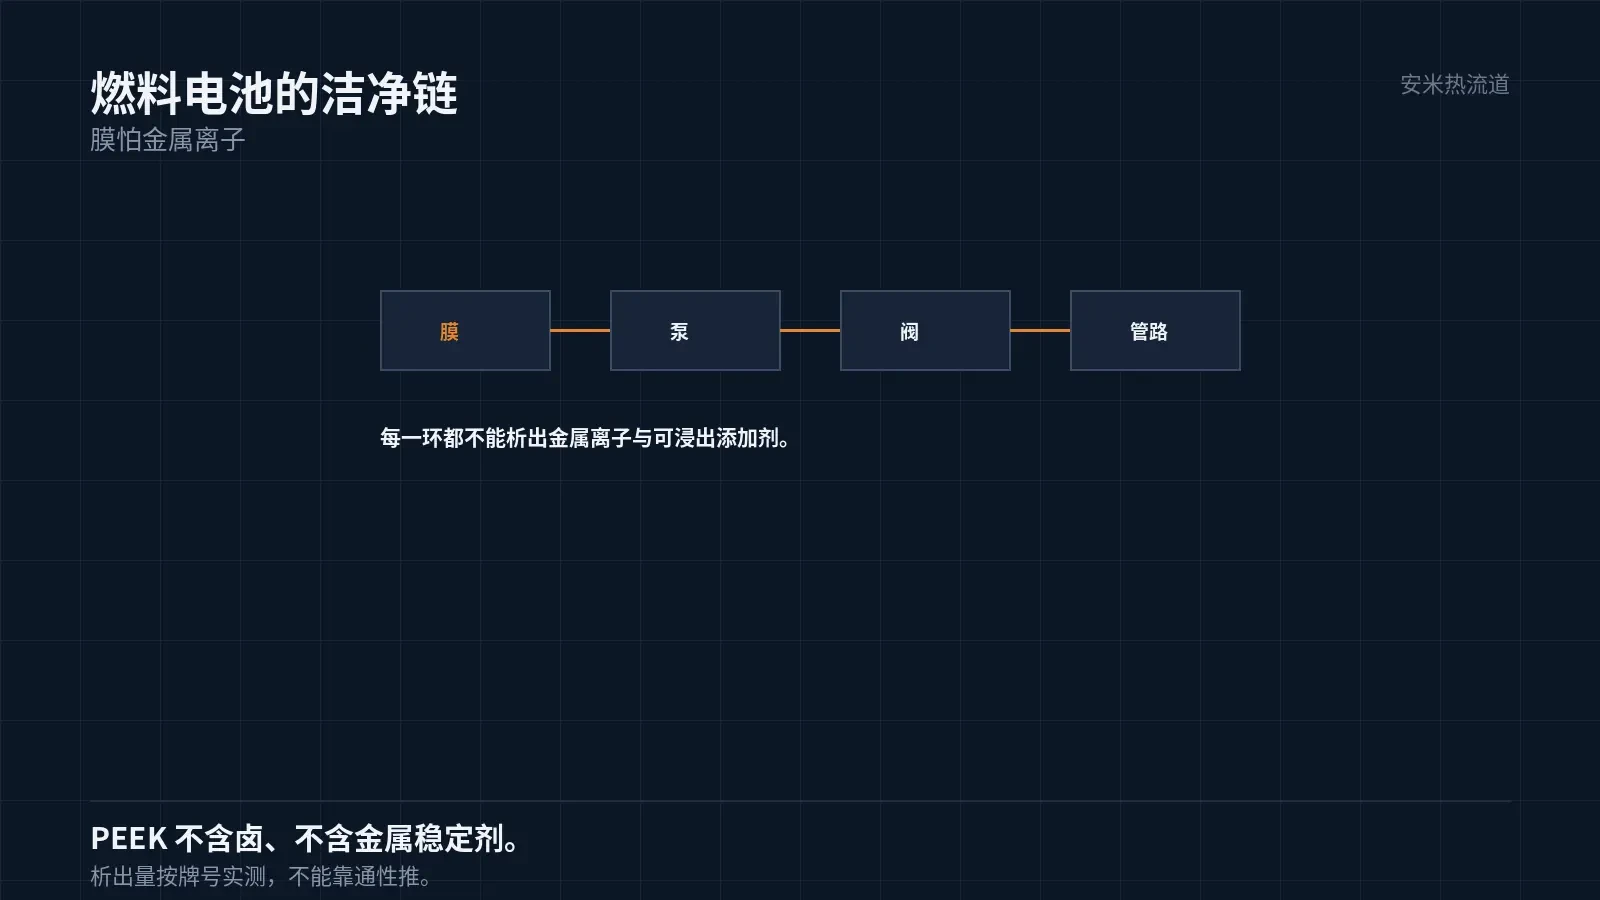
燃料电池的质子交换膜对金属离子极敏感。微量的金属离子会让膜的性能下降,寿命缩短。
所以氢系统里的塑料件,不能析出金属离子,也不能有可浸出的添加剂。
PEEK 不含卤、不含金属稳定剂,析出风险低。这是它在氢系统上的主要理由。
但「低析出」要靠验证。用去离子水或者模拟介质浸泡,测离子含量与总有机碳。
这一条不能靠材料通性推。不同牌号的添加剂体系不一样,析出量也不一样。
液流电池的耐化学
液流电池的电解液是强酸(钒系)或者有机体系。泵阀长期泡在里面。
强酸对多数工程塑料有侵蚀。PEEK 的耐酸性好,是少数能长期浸泡的材料。
浸泡的验证要按实际介质、温度、时间做,测重量、尺寸、强度三项。
还有一条是「渗透」。薄壁件长期浸泡,介质会渗过壁面,这一项在密封件上尤其重要。
所以液流电池的泵阀,往往要做「浸泡 + 渗透」的组合验证。
渗透的测量方法是测介质穿过薄壁后的浓度变化,或者测两侧的压差衰减。两种方法各有适用场合。
薄壁件在这一点上吃亏。壁越薄,渗透越快,所以液流电池的密封件要按壁厚留余量。
所以密封件的厚度不是一个可以随便减的参数。减重与防渗透,在这一类件上是直接冲突的。
解决办法是用「薄壁 + 屏障层」的结构,或者在密封面加金属衬。两种都增加工序与成本。
还有一条是介质的温度。温度高,渗透快;同样的壁厚,80℃ 的渗透量比 40℃ 高不少。
所以渗透的验证要按最高工作温度做,不能按平均温度做。平均温度算出来的结果偏乐观。
渗透还与压力有关。压差大,渗透快;这一项在高压泵阀上比常压件明显得多。
所以泵阀的密封设计,要按「温度 + 压力」的组合核,不能用单一条件的试验结果。
耐磨:泵的轴与轴承
泵的轴与轴承是摩擦副。介质是酸或者水,润滑条件差,磨损快。
PEEK 加碳纤或者加玻纤的牌号,抗压强度高、摩擦系数低,适合做轴承与止推垫。
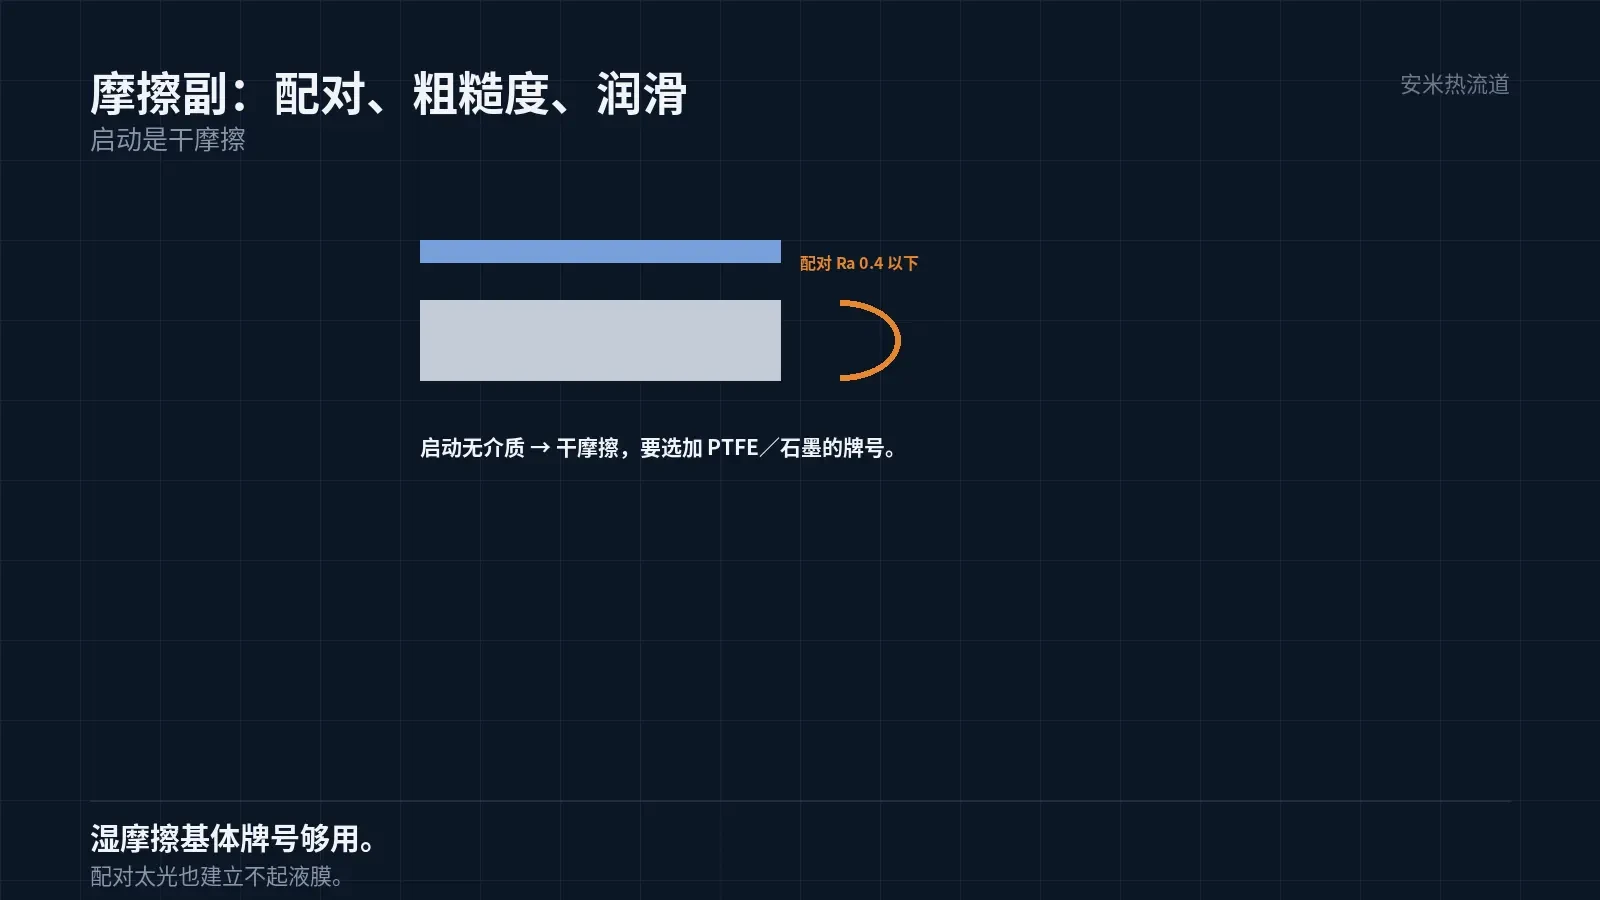
配对件的表面粗糙度要控。Ra 0.4 以下,磨耗明显下降;太光又建立不起液膜。
干摩擦的场合,要选加了润滑剂(PTFE、石墨)的牌号。湿摩擦的场合,基体牌号就够。
这一条要按泵的启动工况定:启动时没有介质,属于干摩擦。
加工:高温的门槛
PEEK 的 650G 牌号:后段 375℃、中段 380–385℃、前段 390℃、喷嘴 395℃,模温 170–200℃。
机筒加热能力要 400℃ 以上。设备是第一道门槛,普通机台打不了。
干燥 120–150℃、3–5 小时。氢系统对水分与污染敏感,干燥记录要留存。
模温 200℃ 的模具,水路用高温油。水温不够,模温上不去,结晶不完全。
浇口按安米的口径,PEEK 可用 SD/VG/PVG,TP 不推荐。精密件多用 VG。
尺寸与配合
泵阀的配合间隙小,通常 0.02–0.05mm。PEEK 的 450GL30 收缩 0.30%/0.90%,方向差 3 倍。
方向差 3 倍,块状件难控,环形件与长条件好控。所以件形设计要与材料匹配。
模温的均匀性直接决定尺寸的均匀性。水路要分区,各区独立控温。
还有一条是后收缩。PEEK 的结晶度高,出模后仍有微量后收缩,要等稳定再测尺寸。
所以 PEEK 精密件的尺寸,通常要在出模 24 小时之后测,不能立即测。
验证与失效
验证要做:介质浸泡、析出物、耐磨(台架)、尺寸、耐压、渗透、清洁度。
析出物的测试按客户的洁净度标准做,氢系统的要求通常比一般工业严。
失效的模式有三种:析出超标(添加剂或降解产物)、磨损超标(配对或润滑)、尺寸漂移(后收缩)。
三种里,析出最难查。它不表现为件的失效,而是系统性能下降,追溯很麻烦。
所以材料牌号一旦定下,不要轻易换。换牌号等于换析出谱,验证要全部重做。
把介质、温度、压力、洁净度要求、配合间隙、现用材料发来,我们按工况与结构核一遍,确认后再报价格。
按材料与缺陷匹配

扫码登记