
本文目录
消费电子的连接器要上 SMT 线,过一次回流焊。炉子里的温度对塑件是一次考验:件要不变形、不起泡、不掉强度。
PPS 在这一项上表现稳,代价是脆。这篇讲这个取舍。
回流焊对塑件做了什么
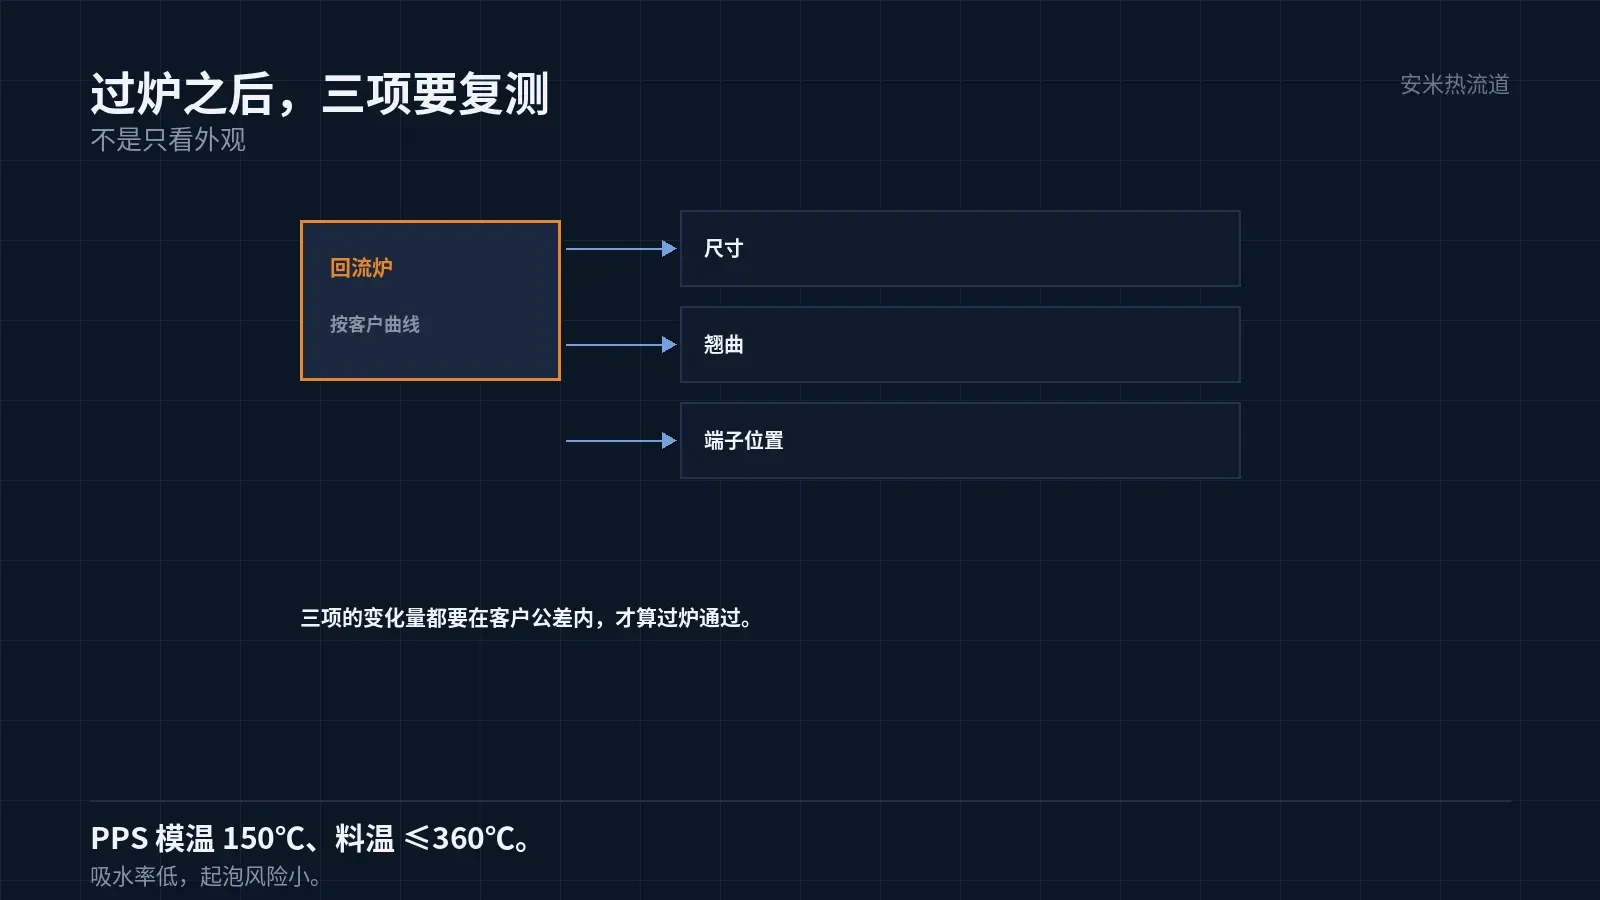
回流焊的曲线由客户定,峰值温度、时间、升温速率都不一样。塑件要按客户的曲线核,不能按通用曲线。
炉子里,塑件受热膨胀,出问题的地方是:尺寸变化、翘曲、起泡、端子偏移。
起泡的根源是水分。料里的水在高温下汽化,压力撑开塑件内部,形成气泡。PPS 的吸水率低,这一项比尼龙好。
翘曲的根源是残余应力与各向异性。PPS 加 40% 玻纤,流动方向与垂直方向的收缩差明显,薄壁件容易翘。
端子偏移的根源是热膨胀。塑件与金属端子的膨胀系数不同,过炉后端子位置会偏,影响后续装配。
三项里,端子偏移最难补。塑件的热膨胀改不了,只能改结构:加补偿、改端子固定方式、或者把端子做成浮动。
PPS 的长处,是热与尺寸
PPS 的模温 150℃,料温不得超 360℃,喷嘴 310–320℃。这个温度体系让它的结晶充分,热稳定性好。
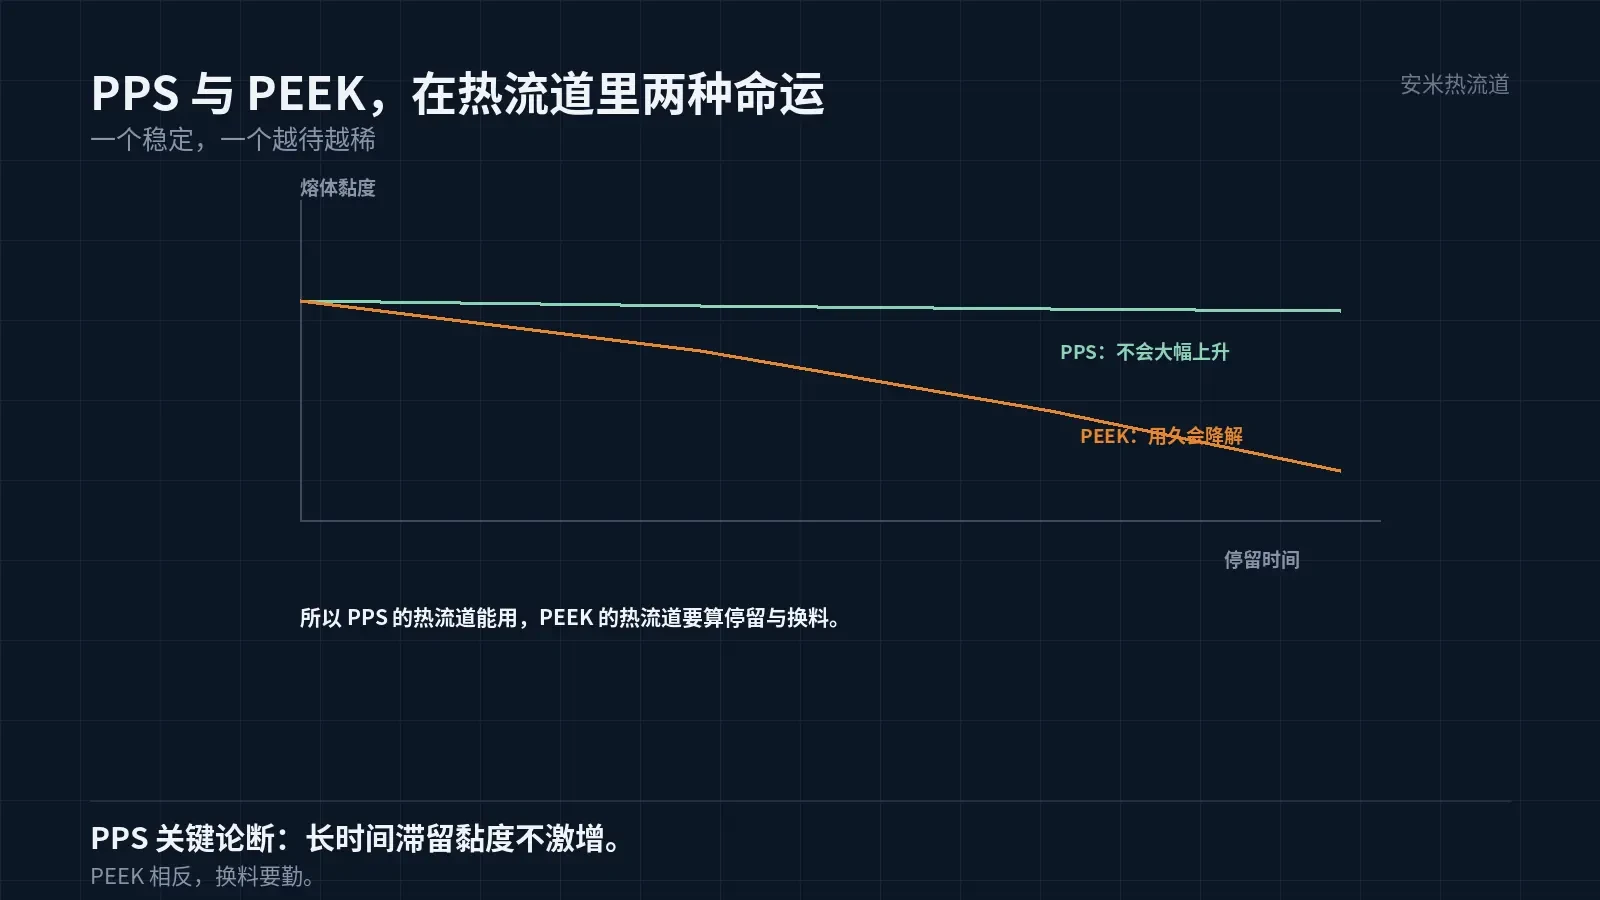
PPS 的关键一点:长时间滞留,黏度也不会大幅增加。这是原厂资料里的论断,也是热流道能用在 PPS 上的依据。
相比之下,PEEK 用久了会降解。这两种材料在热流道上的表现相反,选型时不能按「都是高温料」一概而论。
PPS 的收缩 0.3%/0.8%,各向异性比 LCP 小,但仍存在。微型件的尺寸公差紧,这一项要算进模流。
模温 150℃ 对薄壁填充有利,但也意味着脱模温度高,顶出与脱模斜度要设计好。
PPS 在微型件上的另一个优势是吸水率低。烘料的要求比尼龙松,车间管理简单,起泡的风险小。
预干燥按资料是 140℃×3h 或 120℃×5h。微型件的用料量小,烘料机的容量不用大,但温度要准。
过炉不变形的另一个前提是模内应力低。模温高、保压足、冷却均匀,件的残余应力小,过炉后变形也小。
脆,是 PPS 的代价
PPS 的断裂伸长低,微型件的针脚、薄壁、卡扣在受到侧向力时容易断。
断的位置常在针脚根部与薄壁转角。前者是应力集中,后者是熔接痕。
针脚根部的处理靠几何:加圆角、加过渡、避免尖角。这一项在件图上就要定,开模后改不了。
针脚的另一个问题是长度。针脚越长,受力时的弯矩越大,越容易断。微型件的针脚长度受间距限制,余量很小。
熔接痕的处理靠浇口与排气:浇口位置让熔接痕避开受力区,排气好则熔接痕强度高。
还有一个办法是提高模温。模温高,熔接痕处的分子链扩散充分,强度高。PPS 的模温本来就高,这一项有优势。
但模温高也带来翘曲与周期。微型件的周期本来就短,模温高一点,周期长一点,产能受影响。这一项要算总账。
PPS 的脆还有一条应对:改性牌号。加弹性体或者改变玻纤含量,韧性会好一些,代价是耐温与刚性的余量变小。
要不要换改性牌号,按件的受力算。冲击为主的件,改性能救;耐温为主的件,不能动。
排气槽与点浇口
PPS 的排气槽深 0.005–0.008mm。微型件的型腔小,排气槽的数量不用多,但位置要准。
点浇口常用 φ0.8–1.2mm。微型件的浇口要小一些,但太小剪切高,PPS 对剪切也敏感。
浇口的位置要避开端子区。浇口附近的料流速度快,玻纤取向强,这一区的力学性能与别处不同。
微型件的玻纤取向尤其明显。0.15mm 的壁,玻纤在流动方向排布,垂直方向的强度靠树脂,弱很多。
所以微型件的强度设计,要按各向异性算,不能按各向同性。这一条在 PPS 与 LCP 上都成立。
各向异性的数据要向原厂要,按牌号给。不同牌号的玻纤含量与长度不同,各向异性的程度也不同。
验证:过炉前后各测一次
第一组过炉前:尺寸、端子位置、外观。第二组过炉后:同样三项,看变化量。第三组做温循:过炉之后再冷热循环,看累积。
微型件的尺寸变化量常在 0.02mm 以内。这个量级要靠影像测量仪,卡尺测不出来。
测量的基准也要统一。过炉前与过炉后,用同一个基准、同一台设备、同一套方法测,否则数据不可比。
把件图、端子位置公差、回流曲线、腔数发来,我们按过炉变形与浇口方案核一遍,确认后再报价格。
按材料与缺陷匹配

扫码登记