
本文目录
消费电子的微型连接器,用 PEEK 的很少。贵是一方面,加工难度是另一方面。但确实有一些场景,非它不可。
这篇讲这些场景,以及用 PEEK 要付的代价。
第一种场景:要反复过炉
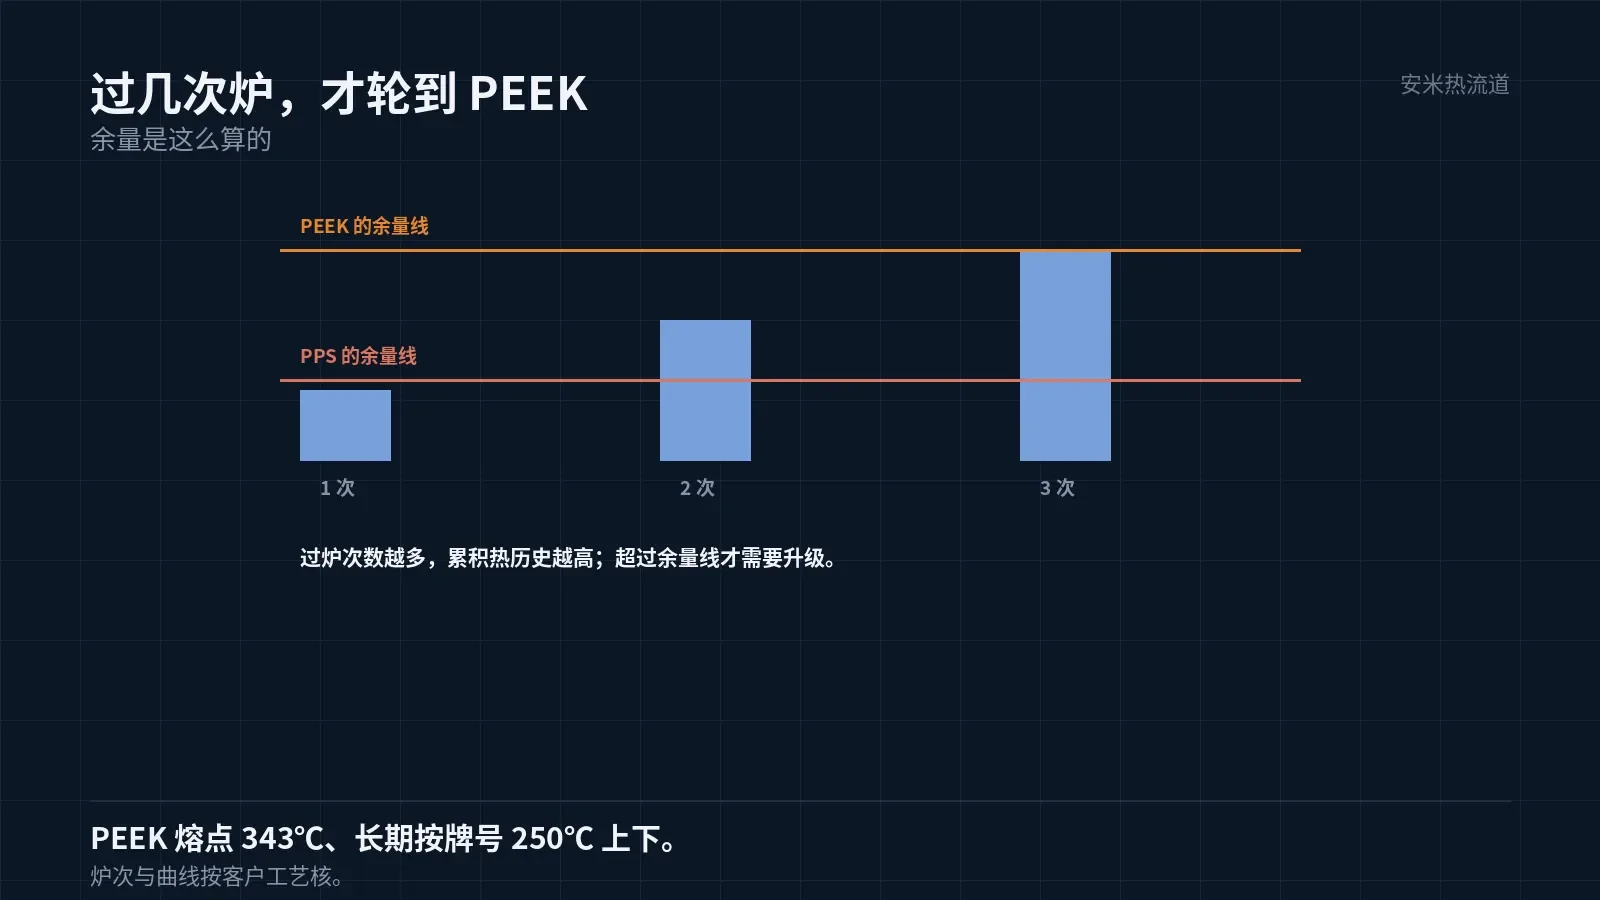
有些连接器要经过多次回流焊,或者要承受更高的炉温。PPS 过一次没问题,过三次就有累积变形。
PEEK 的熔点 343℃、长期使用温度按牌号在 250℃ 上下,多次过炉的余量比 PPS 大。
这一项要按客户的炉次与曲线核。不是所有多次过炉的件都要 PEEK,要看累积的热历史。
热历史可以算:每次过炉的峰值温度乘时间,累加。这个量超过材料的耐受,才需要升级。
炉次的影响不是线性的。第一次过炉与第三次过炉,累积的损伤不一样;间隔时间也有影响,间隔短,热来不及散。
第二种场景:要耐化学
连接器可能接触清洗剂、助焊剂、密封胶。PPS 对部分介质敏感,PEEK 的耐化学性在这一档里最好。
介质清单要逐项核。同一个材料,对一种介质稳定,对另一种可能应力开裂。
应力开裂的条件是:介质 + 残余应力 + 温度。三者叠加,材料在远低于强度的应力下就裂。
所以有化学介质的件,残余应力要压低:模温高一点、冷却慢一点、退火。这一项在 PEEK 上尤其重要。
助焊剂是常见的一项。过炉时的助焊剂残留,配合炉温,对塑件是双重作用。这一项要跟客户的工艺一起核。
清洗剂是另一项。有的产线用溶剂清洗,微型件的表面积小、缝隙多,残留难清,长期接触会加速老化。
第三种场景:要长期高温
微型连接器装在电源模块、马达附近,环境温度可能到 150℃ 以上。长期在这个温度,PPS 接近上限。
PEEK 的余量大,长期高温下的强度保持更好。这一项按件的寿命要求算。
但微型件的壁厚只有 0.15mm,PEEK 在薄壁上的填充比 PPS 更难。熔体黏度高,薄壁的流程短。
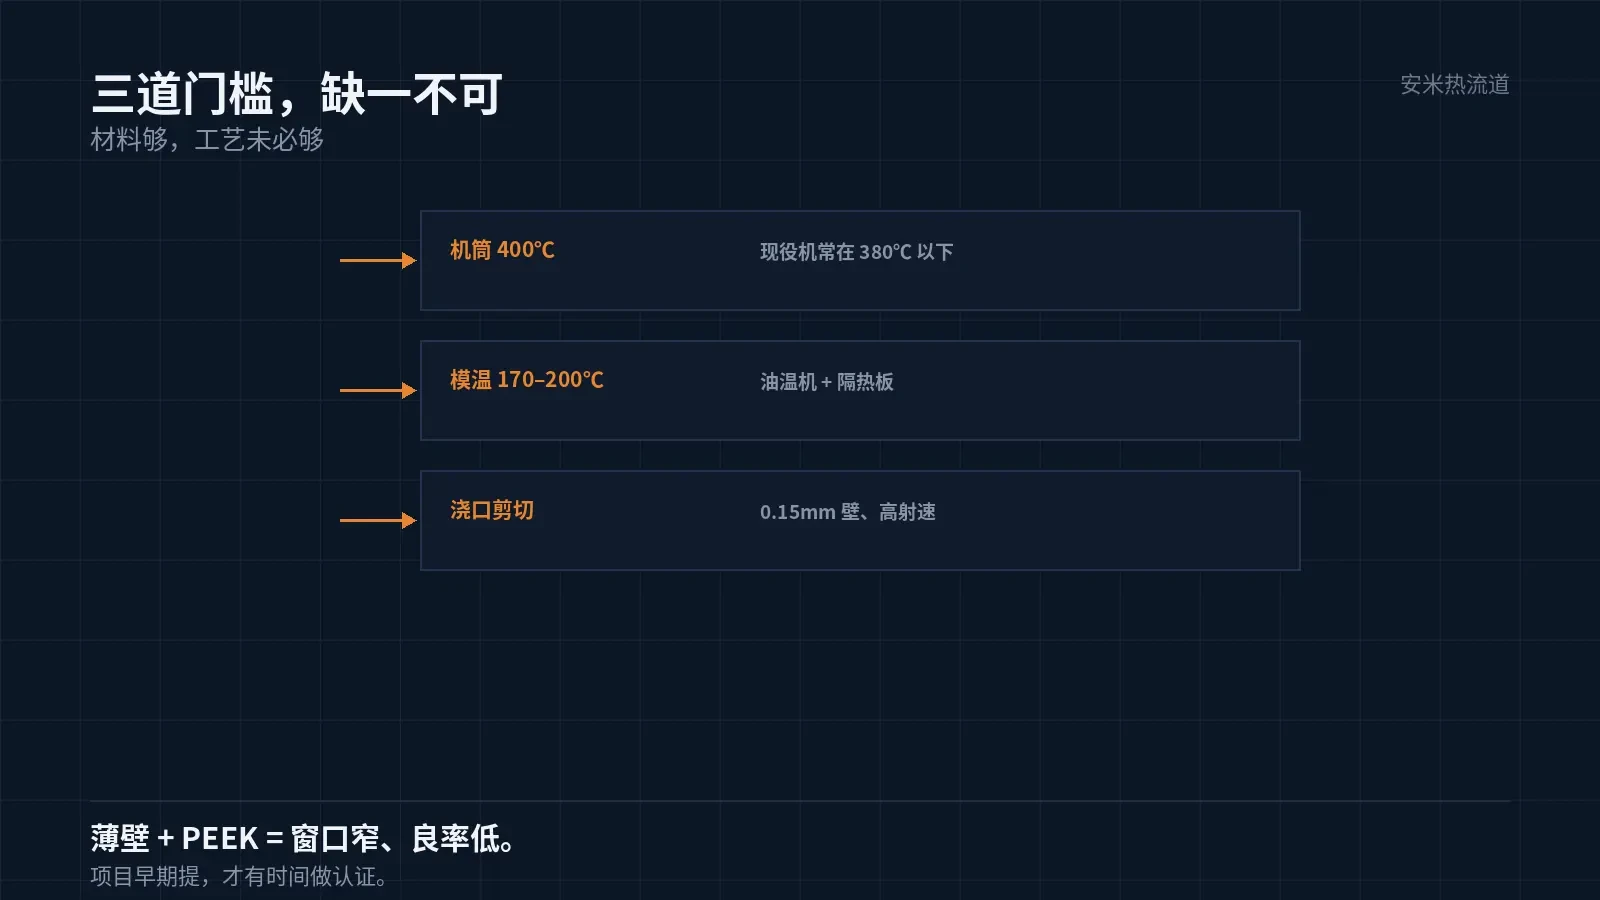
所以微型件用 PEEK,往往是「材料够、工艺难」。要过三道门槛:机筒 400℃、模温 170–200℃、浇口剪切。
三道门槛里,机筒最容易卡。现役机的加热能力常在 380℃ 以下,差 20℃ 就上不去。换机或者加改装,都是成本。
模温 170–200℃ 要油温机,还要隔热板。模温高了,模具的热膨胀也大,型腔的尺寸要按工作温度修。
薄壁的剪切尤其要注意。0.15mm 的壁、高射速,浇口处的剪切速率很高。PEEK 的熔体黏度高,剪切的后果比 LCP 重。
代价:成本与良率
PEEK 的料价高,加工温度高,模具要耐高温,模温机要油温,周期长。四项叠加,单件成本比 PPS 高一个档。
良率也低。薄壁填充的窗口窄,参数偏一点就短射或者飞边。微型件的模具精度要求高,修模成本也高。
还有一条隐形成本:认证。换材料要重做可靠性认证,周期按月算。项目节点紧的,这一项就否掉了 PEEK。
所以 PEEK 的方案,最好在项目早期提。到了量产前才提,时间与成本都不允许。
反过来说,如果项目已经在量产,PPS 的方案能过,就别折腾。稳定量产的价值,比材料高半档更大。
所以微型件用 PEEK,通常是「没有别的选择」。有选择的时候,优先 PPS 或 LCP。
判断的方法很简单:把三个条件列出来——多次过炉、特定化学介质、长期 150℃ 以上。三个里中两个,才值得考虑 PEEK。
三个条件里,「长期 150℃ 以上」要看的是件的实际温度,不是环境温度。件在电源模块里,局部可能比环境高 20℃。
中一个的,先用 PPS 试。试出来不够,再升级。这个顺序能省不少钱。
验证:按客户的实际工况
第一组过炉:按客户的实际炉次与曲线做。第二组化学:按介质清单浸泡,再做应力开裂试验。第三组长期:按寿命要求做高温存放。
三组做完,PEEK 的必要性就清楚了。多数项目做完第一组,结论就出来了。
把件图、壁厚、炉次与曲线、介质清单、工作温度发来,我们先判断要不要 PEEK,再核工艺方案。
按材料与缺陷匹配

扫码登记