
本文目录
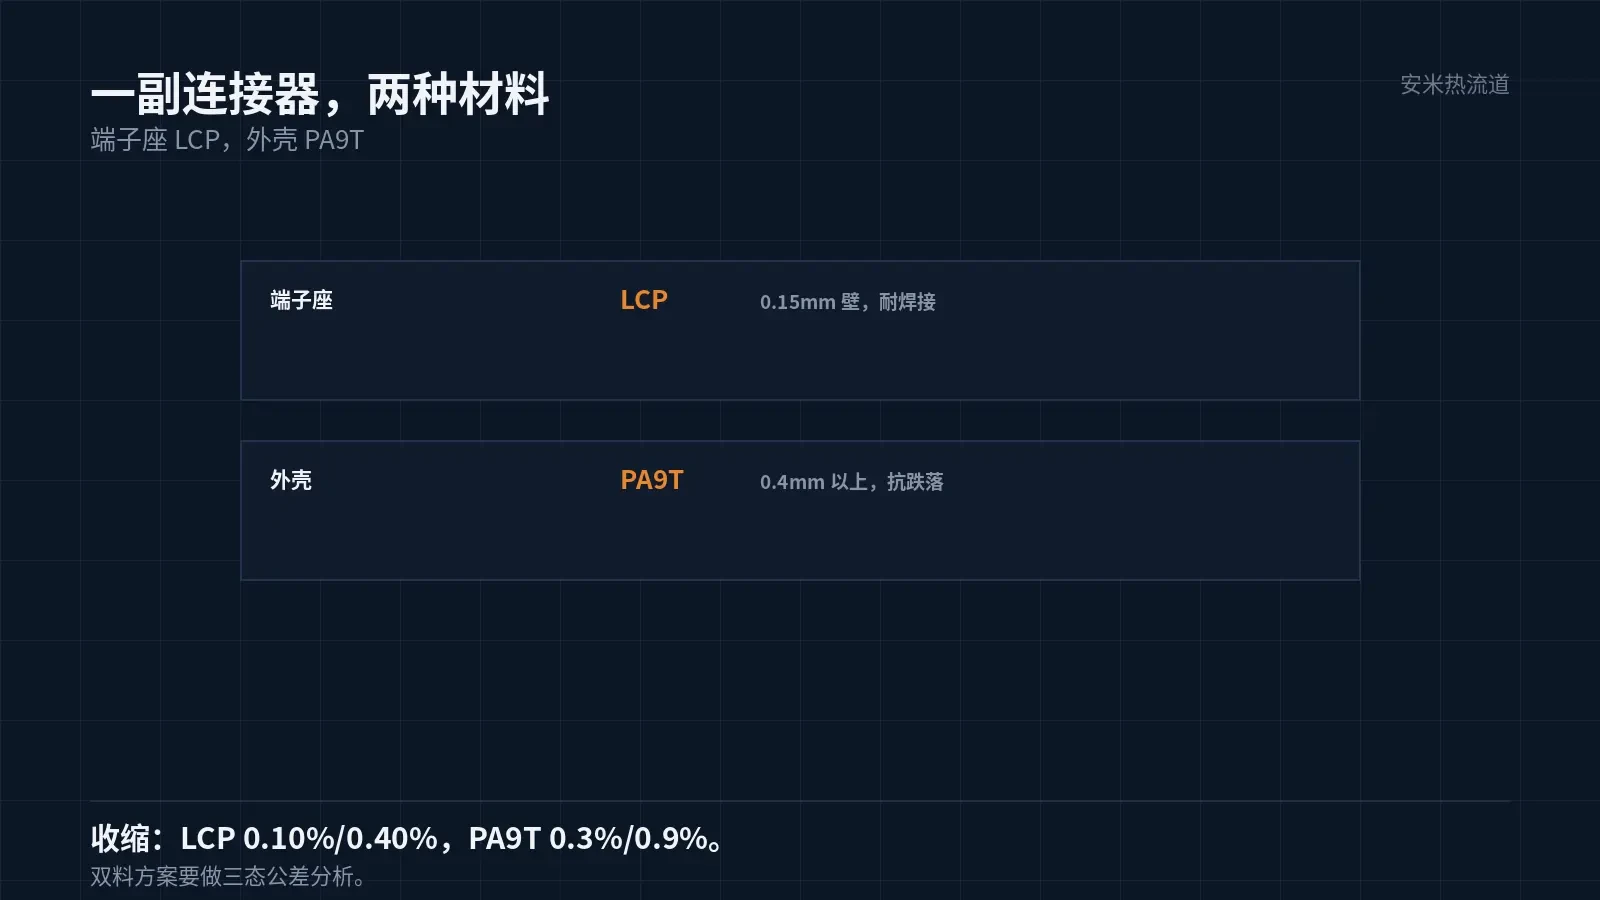
同一个连接器,端子座用 LCP,外壳用 PA9T,这种搭配在消费电子里很常见。两种材料挨着用,各自的理由不一样。
端子座要薄、要稳、要耐焊接;外壳要韧、要抗摔、要好看。这篇讲后一半。
外壳的失效,是摔出来的
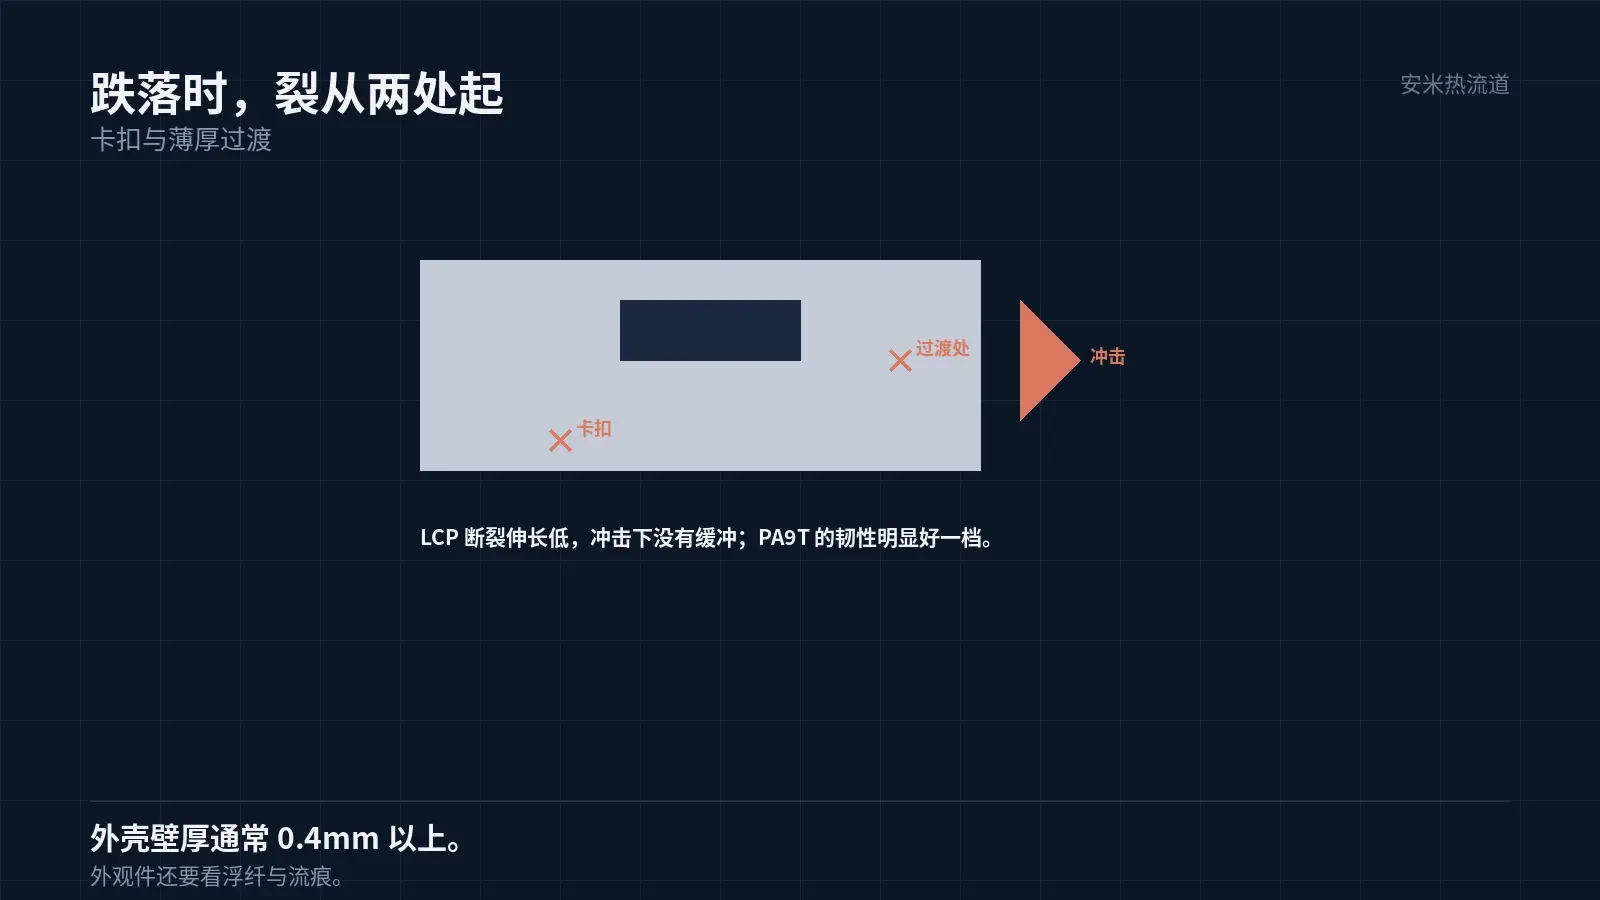
手机、耳机、手表,跌落是常态。连接器的外壳在跌落时承受冲击,LCP 的脆性在这里是短板。
LCP 的断裂伸长很低,冲击下没有缓冲,直接裂。裂的位置常在卡扣、转角、薄壁与厚壁的过渡处。
PA9T 的韧性明显好于 LCP,同样结构下抗冲击强。这是外壳选 PA9T 的第一理由。
第二理由是外观。LCP 的玻纤浮纤明显,表面粗糙;PA9T 加玻纤后表面质量更好,做外观件更容易。
第三理由是装配。PA9T 的卡扣能承受多次拆装,LCP 的卡扣拆两次就松。维修与返工都受影响。
还有一条实际的理由:成本。LCP 的料价与加工要求都比 PA9T 高,外壳这种大面积的件,用 PA9T 省得明显。
但 PA9T 填不了 0.15mm 的壁
PA9T 的熔体流动性不如 LCP。同样的薄壁,LCP 能填,PA9T 容易短射。
所以 PA9T 用在外壳,壁厚通常 0.4mm 以上;端子座那种 0.15mm 的壁,还是 LCP。
这个分工不是设计偏好,是材料能力决定的。硬把 PA9T 用在薄壁上,成品率撑不住。
薄壁的流长比也要算。PA9T 在 0.15mm 壁上的流长比,只有 LCP 的一半左右,超过就短射。这一项在件图评审时就要算。
要把 PA9T 用在薄壁上,只能提高料温与射速。料温上限 340℃,射速提高剪切,两条路的余量都不大。
PA9T 的料筒 280–320/285–330/290–340℃,喷嘴 300–350℃。温度要按牌号资料,不能套别的尼龙。
干燥 70–90℃×4–8h,含水 ≤0.20%。PA9T 吸水率 0.19%,看着低,但外观件对水痕敏感,烘不干就看得到。
两种材料一起成型,界面是问题
有些设计把端子座与外壳做在一副模里,双色或者双料成型。这时候界面结合是难点。
LCP 与 PA9T 的熔点差 35℃,成型顺序会影响界面。先成型高温的,再包低温的,界面靠机械咬合。
界面强度取决于表面粗糙度与温度。前一步的件表面太光滑,后一步的料咬不住;前一步的件温度太低,后一步的料在界面急冷。
双料成型的模具复杂,成本高。多数项目还是分开做、后装配,简单可靠。
如果要做双料,公差分析必须做:两种材料的收缩率不同(LCP 0.10%/0.40%,PA9T 0.3%/0.9%),配合间隙会随温度变。
公差分析要按三个状态算:常温装配、高温工作、低温存放。三个状态的间隙都要在范围内,才叫设计通过。
微型件的配合间隙常在 0.02–0.05mm。这个量级上,两种材料的收缩差就足以让装配失败。
外观件的工艺细节
PA9T 的外观件,模温要高一点,表面才光。模温原厂没给推荐值,要按件型试。
模温低了,熔体在型腔表面冷得快,形成流痕与熔接痕,外观过不了。模温高了,周期长,脱模要小心。
浇口位置对外观影响大。浇口放在看不见的面,或者用潜伏浇口;放在外观面,痕迹必须处理。
抛光、喷砂、喷涂都能改外观,但每增加一道工序,成本就上去。设计阶段把浇口藏好,比后处理便宜。
颜色一致性也是外观件的要求。同一批料的色差、不同批料的色差,都要控制。换料时要留色板。
外观件的模具抛光等级也要定。镜面抛光贵,但外观过得了;火花纹便宜,但流痕明显。这一项在报价里要分开列。
验证:跌落后再测功能
第一组外观:色差、流痕、熔接痕。第二组装配:插拔、卡扣次数。第三组跌落:按客户的高度与次数做,跌落后测功能。
三组里,第三组最能暴露材料选择的问题。LCP 的外壳,跌落测试往往过不了。
还有一组常被漏:装配后的整机跌落。单件的跌落合格,装成整机后重心变了、受力变了,结果可能不同。
把外壳图、壁厚、跌落要求、外观等级发来,我们按材料分工与双料方案核一遍,确认后再报价格。
按材料与缺陷匹配

扫码登记