
本文目录
微型连接器的件重不到 0.1 克,射胶量很小。这样的件,料在机筒和热流道里待的时间,比它被注出来用掉的时间长得多。
所以黑点这类问题,往往不是料脏,是料在里面待久了。这篇讲这个逻辑。
停留时间的算法
停留时间等于机筒与流道里的存料量,除以每次射胶量。微型件的射胶量小,分母小,停留时间被放大。
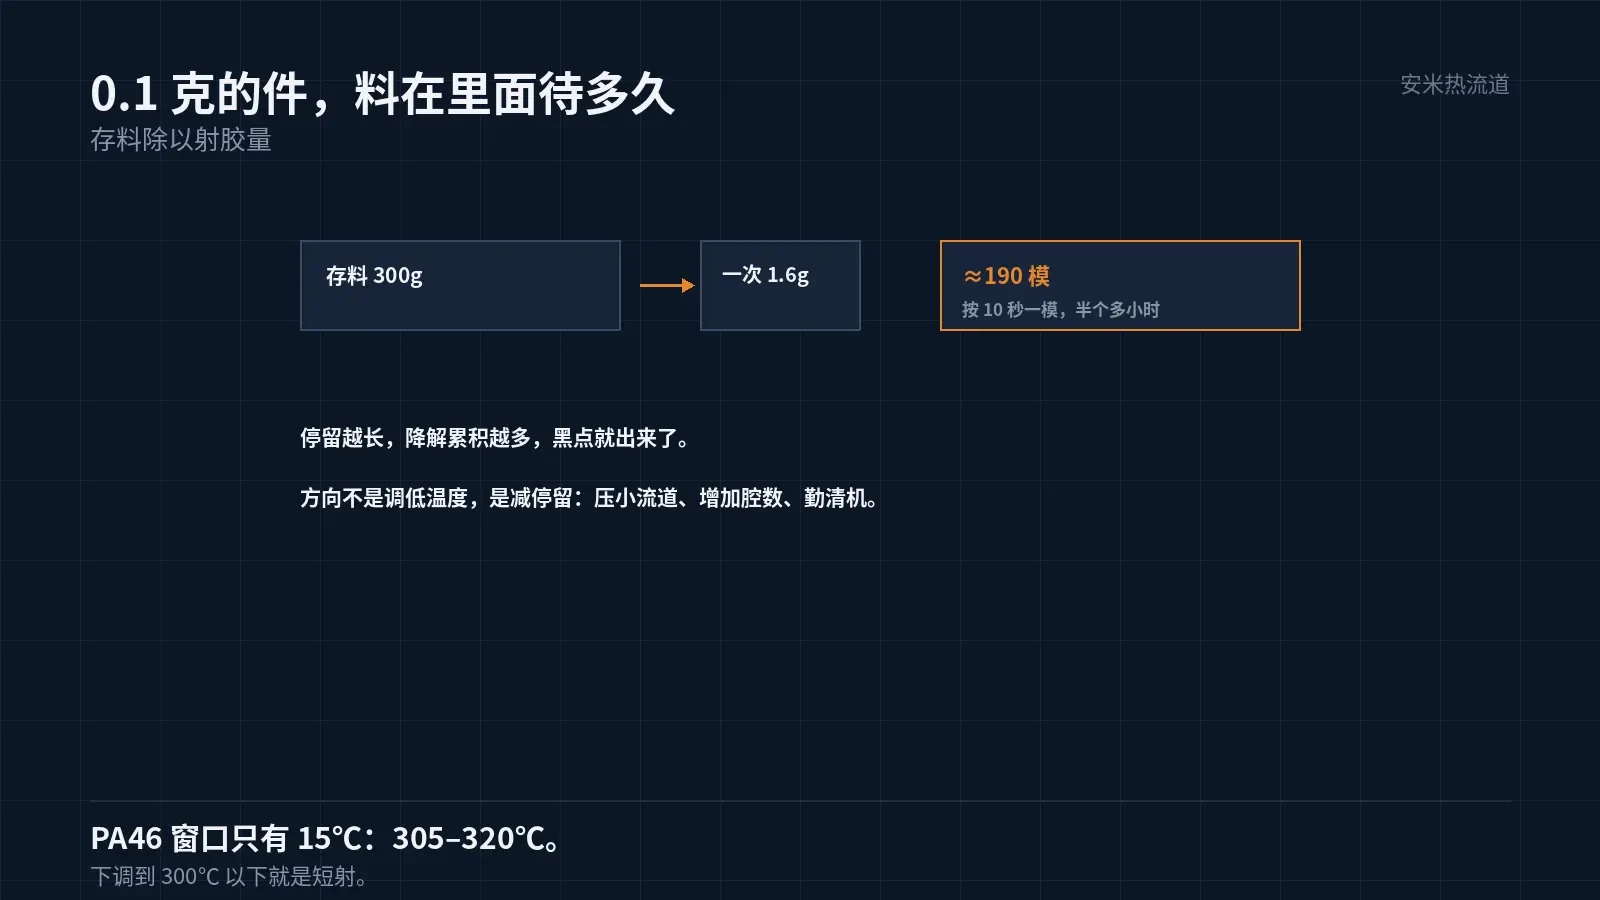
举个例子:热流道加机筒存料 300 克,件重 0.1 克、一出 16 腔,一次射胶 1.6 克。停留时间是存料除以射胶量,接近 190 次注射。
按 10 秒一模算,190 模就是半小时多。料在这半小时里一直处于高温,降解累积。
降解的表现之一就是黑点:局部过热或滞留的料碳化,随熔体带到件上。微型件的黑点比例显得特别高。
所以微型件的黑点,先看停留,再看料。这个顺序不要反。
停留时间还能算得更细:机筒各段的存料、热流道各段的存料,分开算。热流道那一段往往是停留最长的,因为温度最高。
PA46 的窗口,本来就窄
PA46 的熔体必须高于 305℃,最佳 305–320℃。窗口只有 15℃。
窗口窄,意味着「往下调」的空间小。有的现场为了减少黑点,把料温往下压,压到 300℃ 以下,结果是短射、熔接痕弱。
往上也不行。超过 320℃ 就是降解,黑点反而更多。这是微型件上常见的一个死循环。
正确的方向不是调温度,是减停留:压小流道体积、减少存料、缩短换料周期。
减停留还有一个办法:提高射速、缩短周期。周期短了,单位时间内的模数多,料更新快,停留短。
流道体积能压多小,取决于件的结构与腔数。腔数多,射胶量大,停留短;腔数少,停留长。这一项在开模前就要算。
所以微型件的腔数,不只是产能问题,也是工艺问题。腔数少了,黑点压不住。
热流道的流道直径也要压小。直径大,存料多,停留长。微型件的热流道,流道直径常按件的射胶量配,不按标准件配。
热嘴的口径也要小。嘴头大,存料多,而且热嘴前端的料更新慢,是黑点的高发区。嘴头口径要跟浇口匹配。
清机,是必须做的事
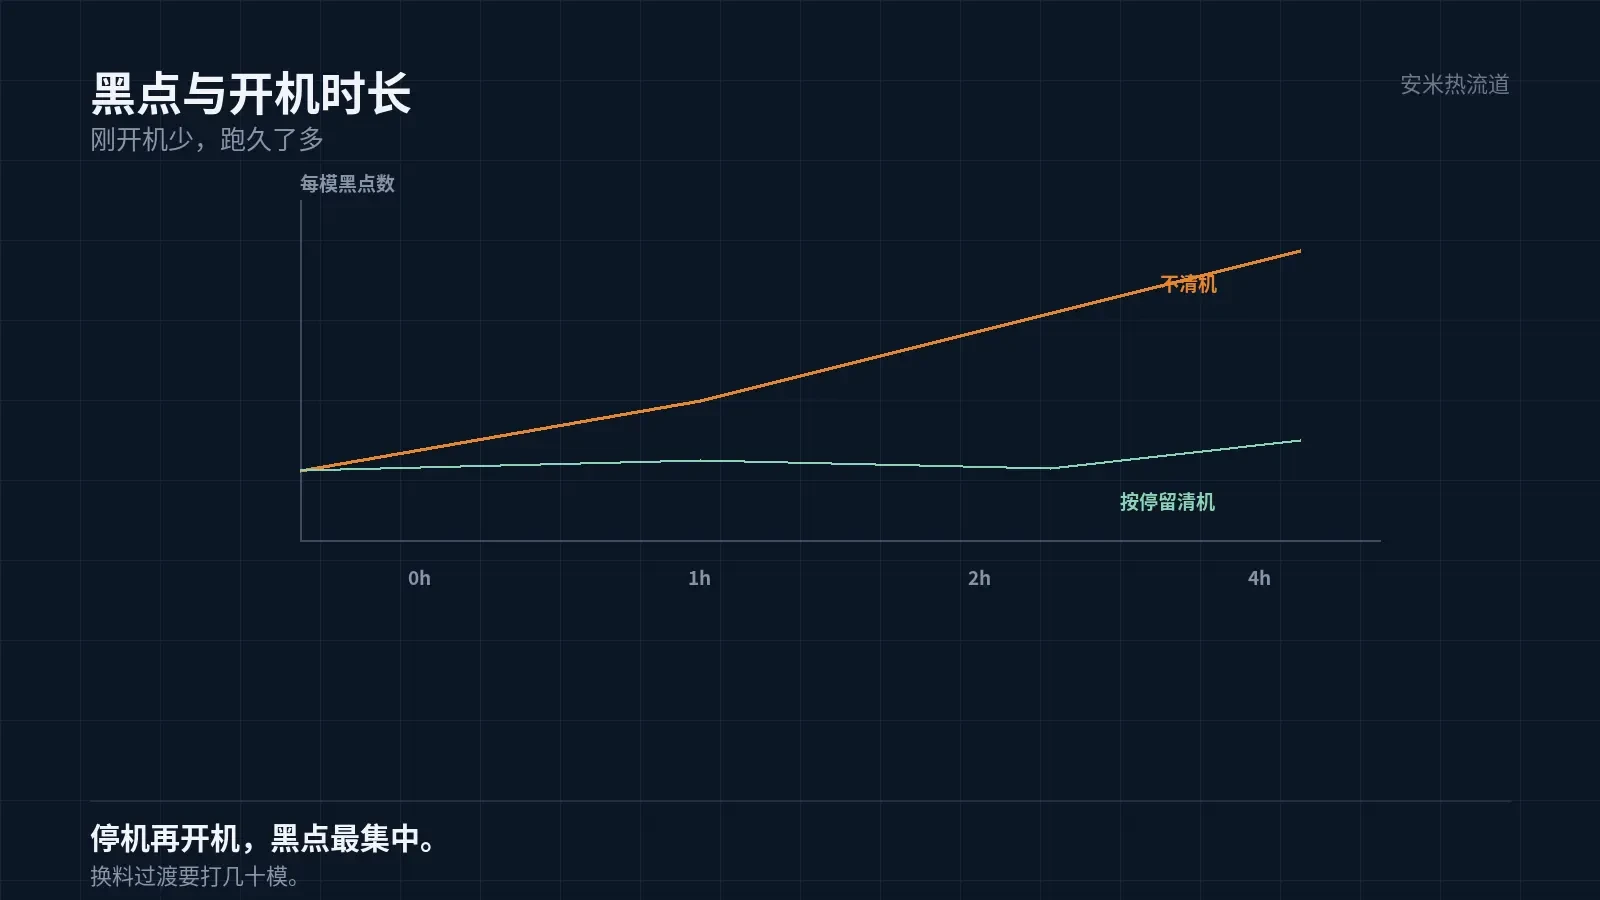
清机周期要按停留时间算。停留半小时的产线,清机周期不能按班次,要按小时。
清机的料要选对。用错清机料,残留会污染下一批,黑点更多。清机料的耐温要高于 PA46 的加工温度。
清机的效果要看:清完之后打几模,看黑点是否消失。没消失,说明流道里有死角,要拆。
死角常在流道的转角、热嘴的流道、机筒的螺杆头部。这些位置靠清机料冲不干净,要靠拆检。
拆检的周期按件的黑点敏感度定。外观件、微型件,周期短;大件、深色件,可以长一些。
这一项做成台账,比凭经验清机可靠。台账记:上次拆检时间、黑点数量、清机料批次。
还有一条:换料时的过渡。从深色料换浅色料,或者从高温料换低温料,过渡不干净就出黑点。过渡要打几十模,不能省。
停机再开机,黑点最集中。停机的这段时间,料在高温里静止,降解最严重。开机后要先打废料,看黑点消失再投产。
干燥,别忘在停留之外
PA46 吸水率不低。烘不干的料,在 305℃ 以上出水汽,件上出银纹,熔体也会局部降解。
银纹与黑点常一起出现,容易误判。银纹是水汽,黑点是碳化,处理方向不一样。
干燥的温度与时间按牌号资料。烘料机的容量要按产能配,不能料在机边等。
物料周转也要管:烘好的料放多久、怎么密封、怎么转运。敞放几小时,等于没烘。
PA46 的干燥温度与 PA9T 不同,按各自的牌号资料执行。两种料混线生产时,干燥参数要分开设,不能共用。
验证:黑点计数
第一组外观:每模取几件,数黑点,按面积分级。第二组力学:黑点区的强度,往往低于正常区。第三组电气:黑点是导电杂质,微型件的绝缘间距小,影响更大。
黑点计数要有标准:多大算黑点、一件允许几个。这个标准跟客户对齐,不能自己做。
黑点的位置也要记。集中在浇口附近,是浇口剪切;分散在全件,是料的问题;集中在末端,是排气。位置能指方向。
把件重、腔数、热流道体积、黑点标准、现有清机周期发来,我们按停留与清机核一遍,确认后再报价格。
按材料与缺陷匹配

扫码登记