
本文目录
手机里的板对板连接器,间距 0.35mm,端子之间的壁厚 0.12–0.15mm。这个尺寸上,能用的材料已经不多,LCP 是其中最主要的一个。
但「能用」不等于「好做」。微型件的成品率,取决于几个非常具体的环节。这篇拆开讲。
薄到 0.15,靠的不是压力是速度
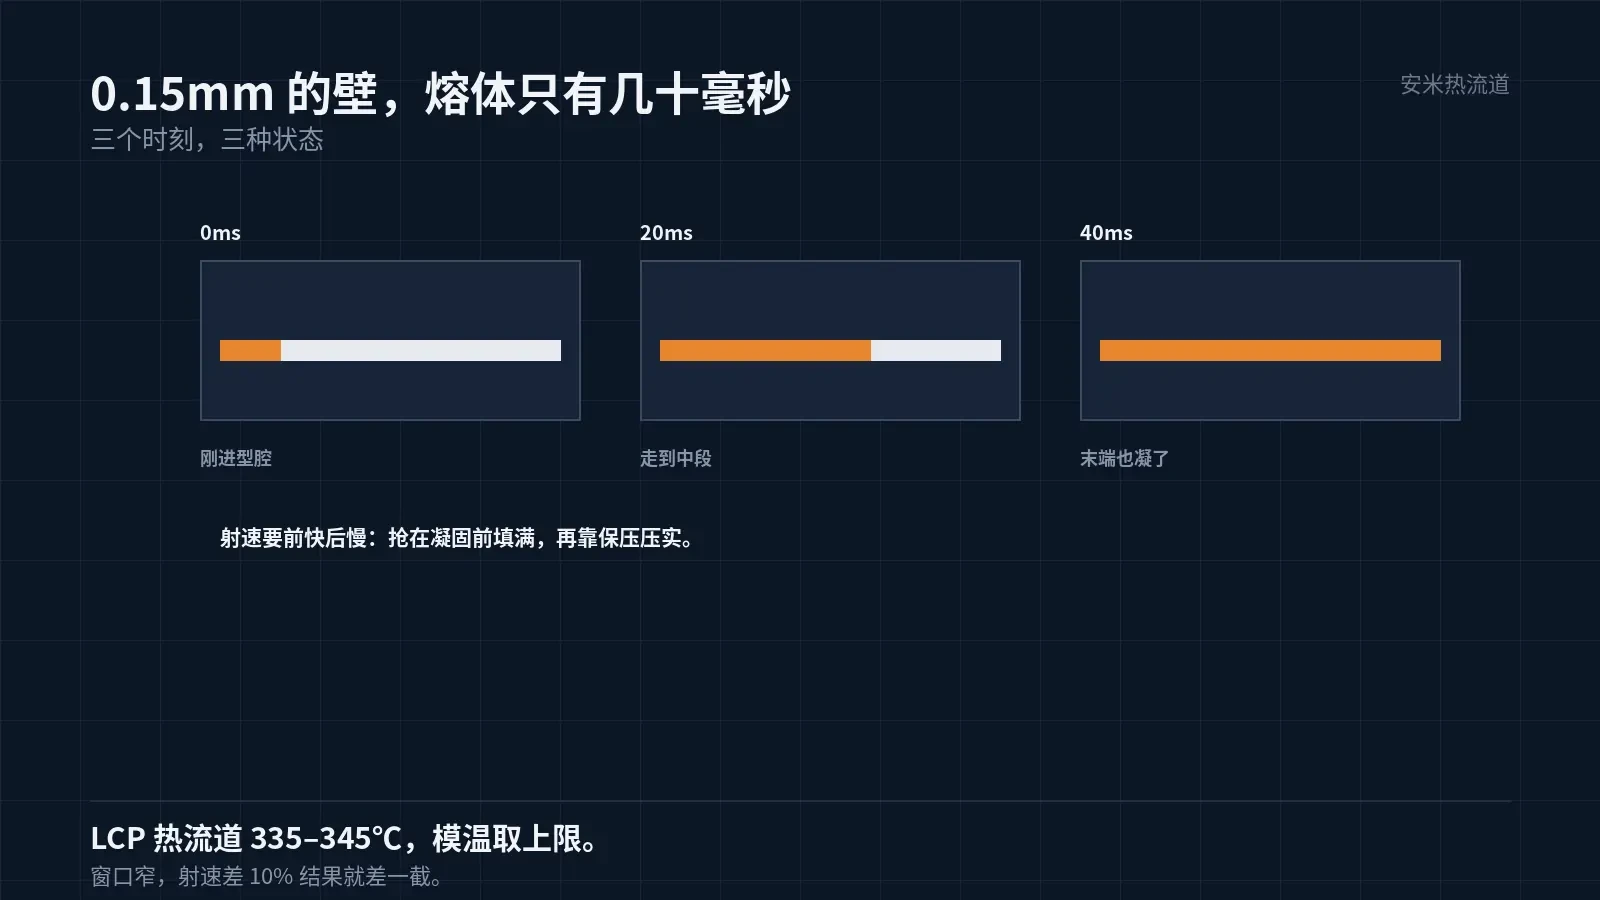
0.15mm 的壁,熔体从浇口走到末端只要几十毫秒。这段时间里,熔体的温度掉得很快,黏度上升,流动变慢。
所以微型件的填充,靠的是射速。射速不够,熔体没到末端就凝了,形成短射;射速够,熔体在凝固前填满,再靠保压压实。
但射速不能一条直线到底。前段要快,抢在熔体刚进入型腔时建立流速;后段要慢,避免末端过保压、飞边、内应力。
这个「前快后慢」与前一批 FPC 的道理一样,但微型件的窗口更窄:射速差 10%,结果就差一截。
射速的设定要靠模流分析加试模。没有模流的小件,第一版射速表基本是猜的,要留试模次数。
LCP 的熔体 335–345℃、模温 80–120℃。微型件取模温上限,让熔体冷得慢一点,填充窗口宽一点。
多腔模,平衡是第一难题
微型件的件重常在 0.1 克以下。这么小的件,一副模做 16 腔、32 腔很常见,不然单件成本下不来。
腔数一多,各腔的填充就差。流道长度差几毫米,压力就差一截;模具温度场不均匀,各腔的凝固时间就差。
结果是:有的腔满了,有的腔短射;有的腔尺寸合格,有的腔超差。调参数只能照顾多数,剩下的靠修模。
多腔模的流道要做自然平衡:分流对称、流道等长。做不到等长的,用三级分流或者加节流。
模具温度场要靠水路设计。各腔的冷却水路要对称,模温机的进出水要分路,不能一条总管走到底。
这一项在开模前的模流阶段就要做,等模具做好了再调,代价大得多。
排气,是微型件的隐形关口
微型件的型腔体积小,里面的空气也少,但排气不畅的后果一样:末端烧焦、填充不足、熔接痕弱。
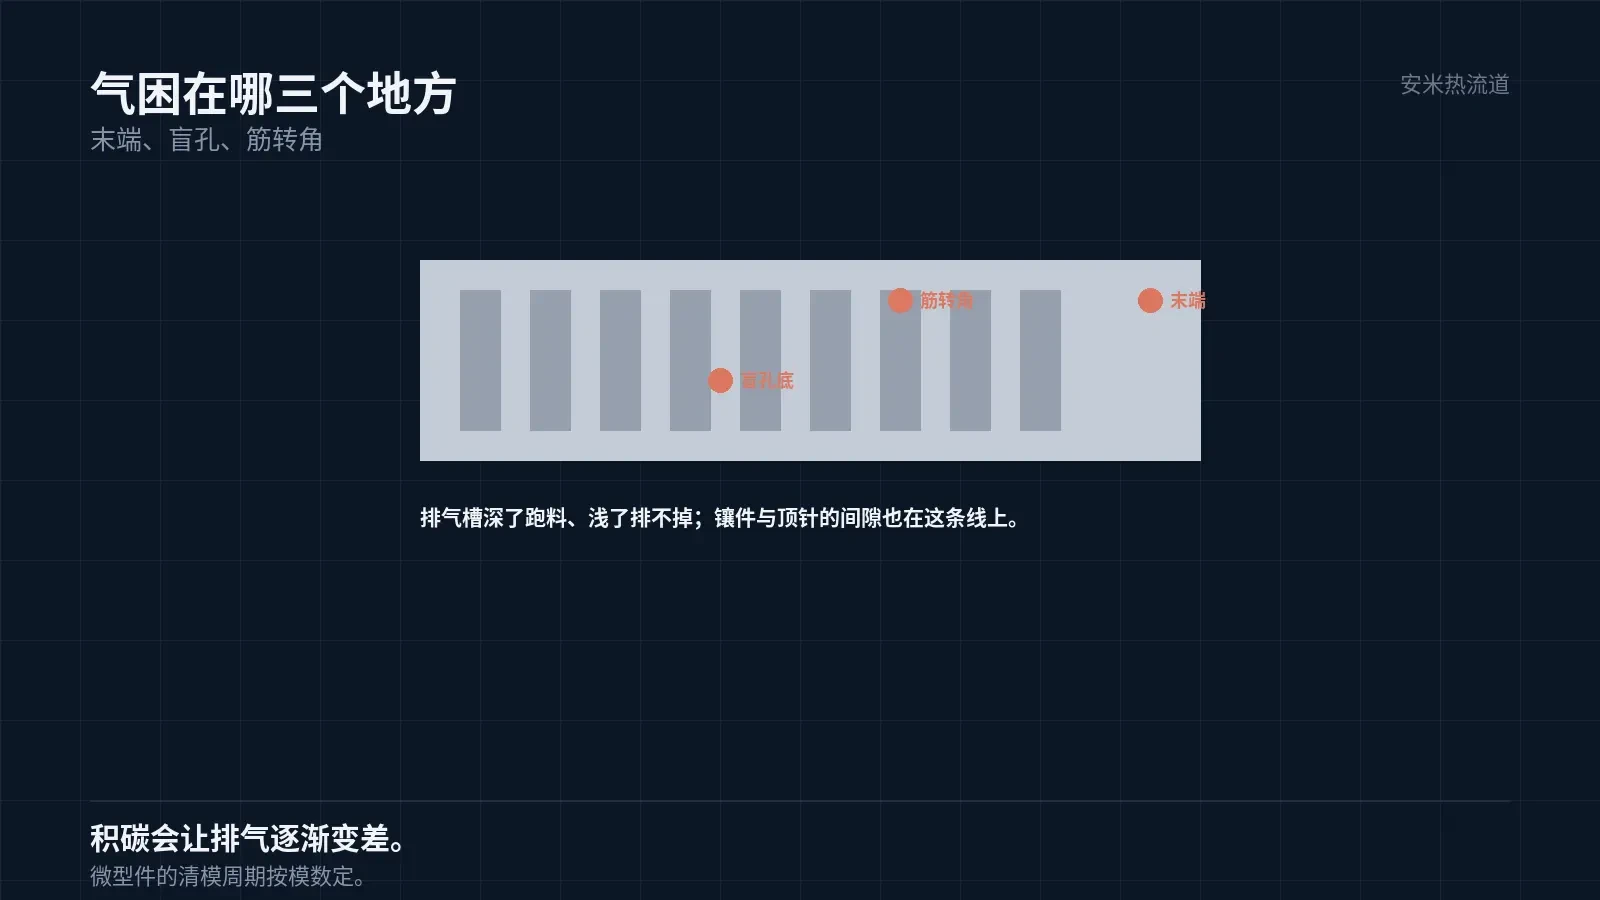
排气槽的深度要按材料定。LCP 的熔体黏度低,排气槽深了会跑料(飞边),浅了排不出去。
常见的做法是在分型面开浅槽,配合顶针、镶件的间隙排气。间隙要控制在料不钻进去的范围。
微型件的排气还有一个位置问题:气往哪里走。型腔的末端、盲孔的底部、深筋的转角,都是气容易困住的地方。
这些位置要在模流里看出来。模流的气体分布图,比经验判断准。
微型件的排气还有一条:模具的镶件与顶针间隙,是最容易漏气的路径。间隙大了跑料,小了排气不畅,公差要按材料定。
清模周期在微型件上要短。型腔小、积碳快,几百模就要清一次。清模不及时,排气变差,不良率就爬升。
排气不畅在首件上不一定显,批量做几百模之后,模具表面积碳,排气越来越差,不良率爬升。清模周期要按这个定。
浇口,小到看不见
微型件的浇口直径常在 0.15–0.3mm。这么小的浇口,加工精度、磨损、堵塞都是问题。
浇口小了,剪切高。LCP 对剪切敏感,剪切过高会降解,浇口附近的料变脆,件的强度从这里开始打折。
浇口大了,痕迹大,去浇口困难。微型件的去浇口常用激光或者精密冲切,浇口残留会影响装配。
所以微型件的浇口,要在「填得满」与「去得掉」之间找平衡。这个平衡点每副模不一样,要试。
浇口的加工精度也要注意。0.15mm 的浇口,加工误差 0.02mm 就是 13%,各腔的浇口不一致,填充就不一致。
热流道在微型件上用得多。热流道的好处是不用每次去浇口,坏处是停留与温控。微型件的射胶量小,熔体在热流道里的停留时间长,降解风险高。
所以微型件的热流道,流道体积要小、温度要准、换料要勤。这三条做不到,热流道反而是负担。
验证:显微镜下看
微型件的验收,肉眼不够。要用显微镜或者投影仪看:端子壁厚、浇口残留、熔接痕位置、飞边。
尺寸用工具显微镜或者影像测量仪。0.15mm 的壁厚,卡尺测不准,重复性也差。
功能测试要按客户的测试规范做:插拔力、接触电阻、耐压。微型件的插拔力很小,测试夹具的精度要求高。
把件图、间距、壁厚、腔数、插拔力要求发来,我们按微型件的填充与排气核一遍,确认后再报价格。
按材料与缺陷匹配

扫码登记