
本文目录
医院里装器械的灭菌托盘,传统是不锈钢。近几年的洁净手术室,开始用透明的 PEI 托盘。
透明的意义不是好看,是「不用开盖就能看见里面的器械」。
不锈钢的三个麻烦
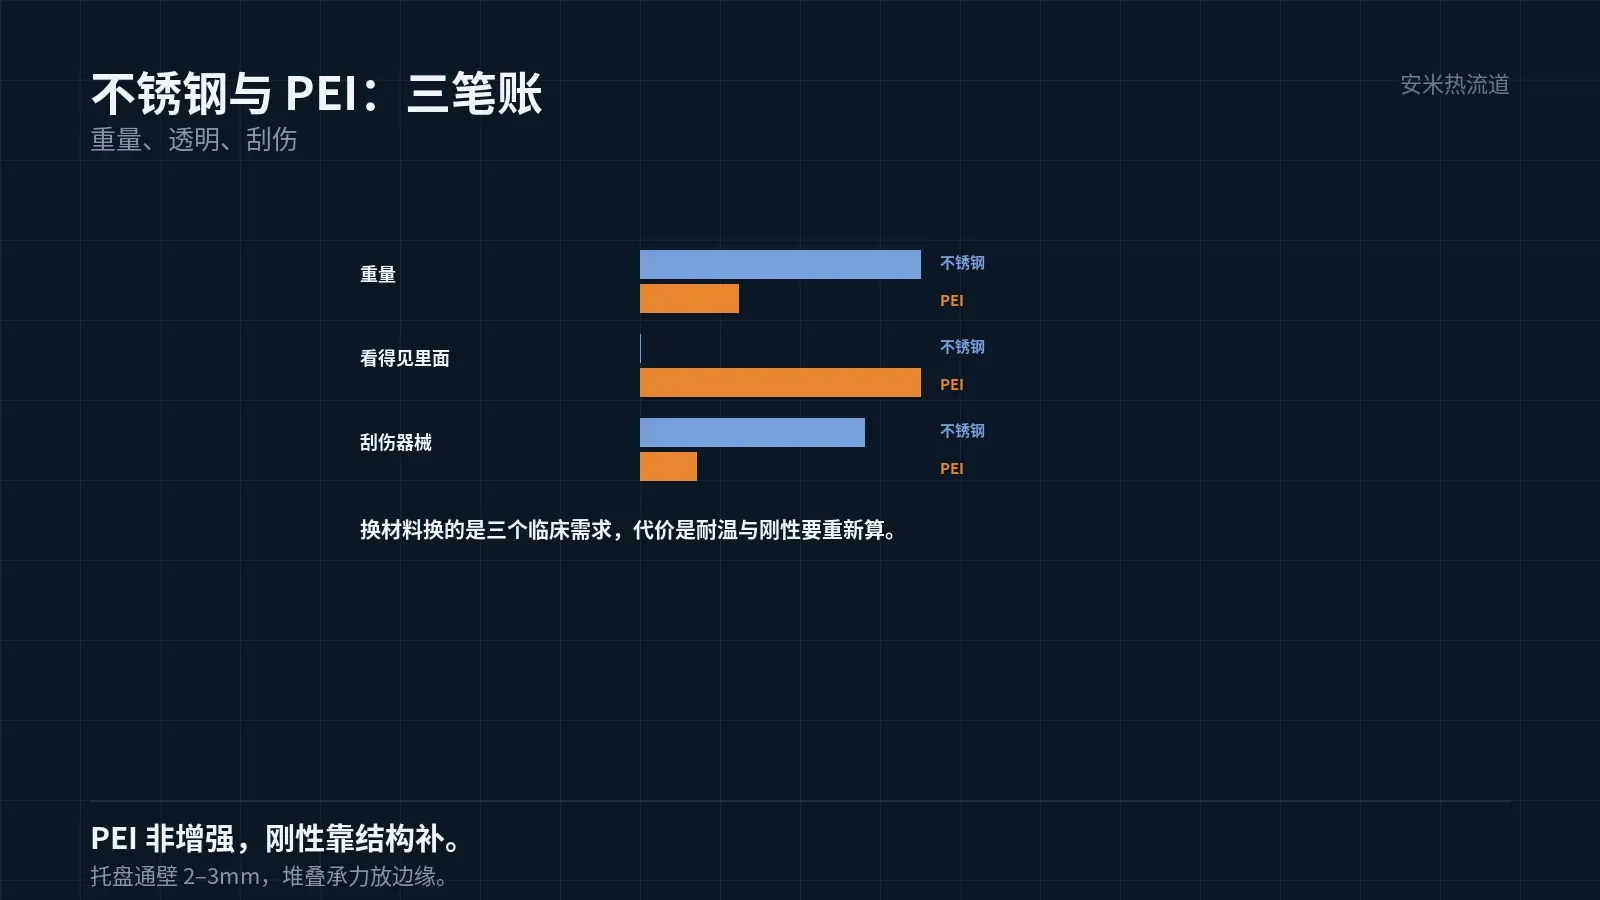
不锈钢托盘重。一个装满器械的托盘十几公斤,护士反复搬运,劳动强度大。
不锈钢不透明。器械是不是摆对了、有没有残留,必须开盖才看得见。开盖就是污染风险。
不锈钢会刮伤器械。金属对金属的碰撞,会让精密器械的刃口受伤。
塑料托盘解决这三条:轻、透明、不刮。代价是耐温与刚性要重新算。
所以「换材料」的实质,是把「看得见、搬得动、不伤器械」三个临床需求换成工程指标。
134℃ 这一关
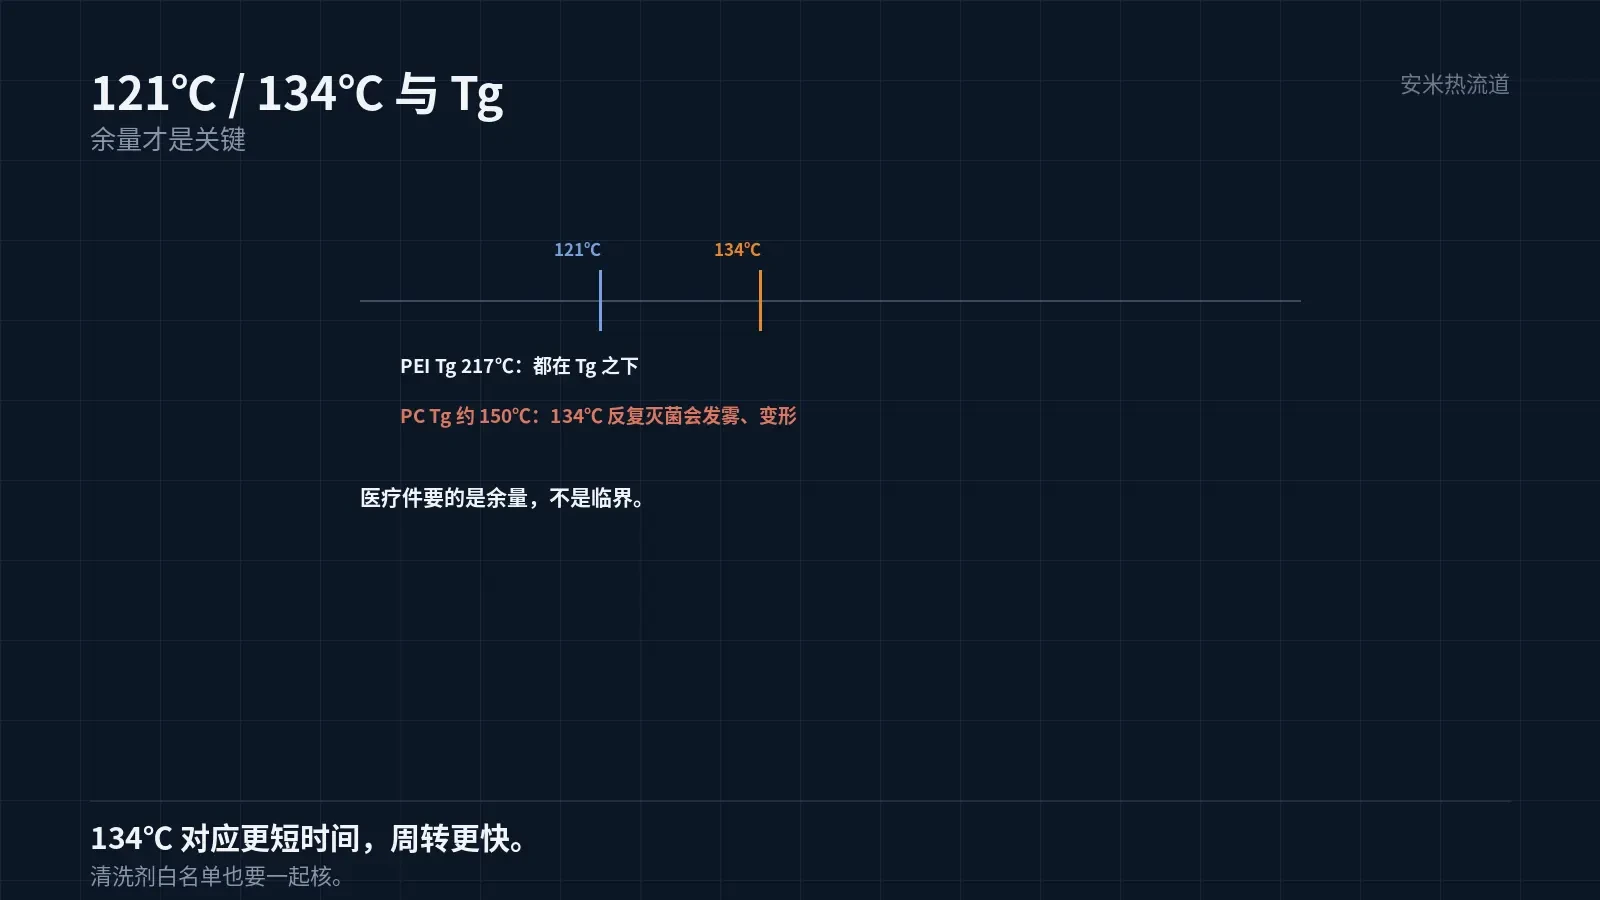
压力蒸汽灭菌的常用条件是 121℃ 或者 134℃。134℃ 对应更短的时间,周转更快,医院更愿意用。
134℃ 的饱和蒸汽,对塑料件的考验不只是温度,还有湿热与反复。
PEI 的 Tg 是 217℃。134℃ 在 Tg 之下,材料的刚性还能保持,反复灭菌后不变形。
PC 的 Tg 在 150℃ 上下,134℃ 已经很接近,反复灭菌后会发雾、变形、开裂。
这就是「为什么不是 PC」的答案:不是不耐温,是余量不够。医疗件要的是余量,不是临界。
透明与清洁
透明件的第一个敌人是内应力。应力双折射会出现彩虹纹,看起来像裂纹,影响观察。
控应力的办法是模温高、冷却慢。PEI 的模温 135–180℃,取高值,让件在模内充分松弛。
第二个敌人是水分。含水超过 0.02%,熔体里就有气泡,透明件直接报废。
干燥要 150℃、4–6 小时。这个条件比其他材料严,干燥设备要能到 150℃。
第三个敌人是污染。料斗、料筒里有别的料残留,透明件上就是黑点。所以透明件要专机专料。
刚性怎么补
PEI 是非增强牌号,刚性不如玻纤增强的材料。托盘要承装器械,刚性靠结构补。
补的办法是加筋、加翻边、加圆角。筋的高度与间距按刚度算,不能凭经验加。
壁厚也要合理。托盘的通壁通常 2–3mm,太薄会变形,太厚会增加重量与周期。
还有一条:托盘要能堆叠。堆叠的结构要设计成「承力在边缘」,不能压在中间的薄壁上。
这一条在高温灭菌时更重要。134℃ 下材料的刚性下降,堆叠的压力会集中在最薄的区域。
清洗与消毒的兼容
托盘除了灭菌,还要清洗。清洗剂有碱性、酸性、含酶,温度常常 60–90℃。
强碱在高温下对 PEI 的侵蚀比中性清洗剂大。长期作用会出现应力裂纹。
所以设备科通常会规定清洗剂的白名单。托盘的材料要按白名单核,不能只按灭菌温度核。
应力裂纹从应力集中的位置开始,比如筋的根部、螺钉孔边缘。设计上要把这些位置做圆角。
这一条在验收时常被漏掉。件在不断裂,但裂纹里藏污,就是卫生风险。
托盘的边角也是重点。直角处应力集中,反复灭菌后最先出裂纹,设计上要至少 R3 的圆角。
圆角还会影响清洗。太小的圆角,刷子进不去,污物攒在角落,灭菌也去不掉。
托盘的水口也很关键。平底托盘排水慢,残留水在灭菌时变成水渍,器械上会留痕。
所以托盘通常做微倾斜或者加导水槽。这一条是结构设计,不是模具能解决的。
成型要点
PEI 属高黏度组,填充阻力大。托盘的流程长,要用高射速与高模温。
喷嘴 345–405℃,取中段。温度低了黏度更高,填充更难;温度高了降解风险。
PEI 用久了会降解,与 PPS 的「滞留黏度不升」相反。停机要清料,不能长时间保温待料。
浇口按安米的口径,PEI 是 SD/VG/PVG/TP 均可。透明件多用 SD,避免阀针留痕。
背压 0.3–0.7MPa。背压太低混炼不够,透明件里会有未熔的料粒。
验证要做:反复灭菌(多次)、耐清洗剂、透明度与雾度、尺寸、堆叠稳定性、跌落。
反复灭菌是最关键的一项。一次合格不代表十次合格,雾度的上升是累积的。
把灭菌温度、循环次数、清洗剂、托盘尺寸、堆叠方式发来,我们按材料与结构核一遍,确认后再报价格。
按材料与缺陷匹配

扫码登记