
本文目录
手术器械的手柄要刚、要轻、要能过 134℃ 蒸汽灭菌,还要在几十次灭菌后不松不裂。
这四个要求里,最容易被低估的是「几十次之后」。
手柄的力学
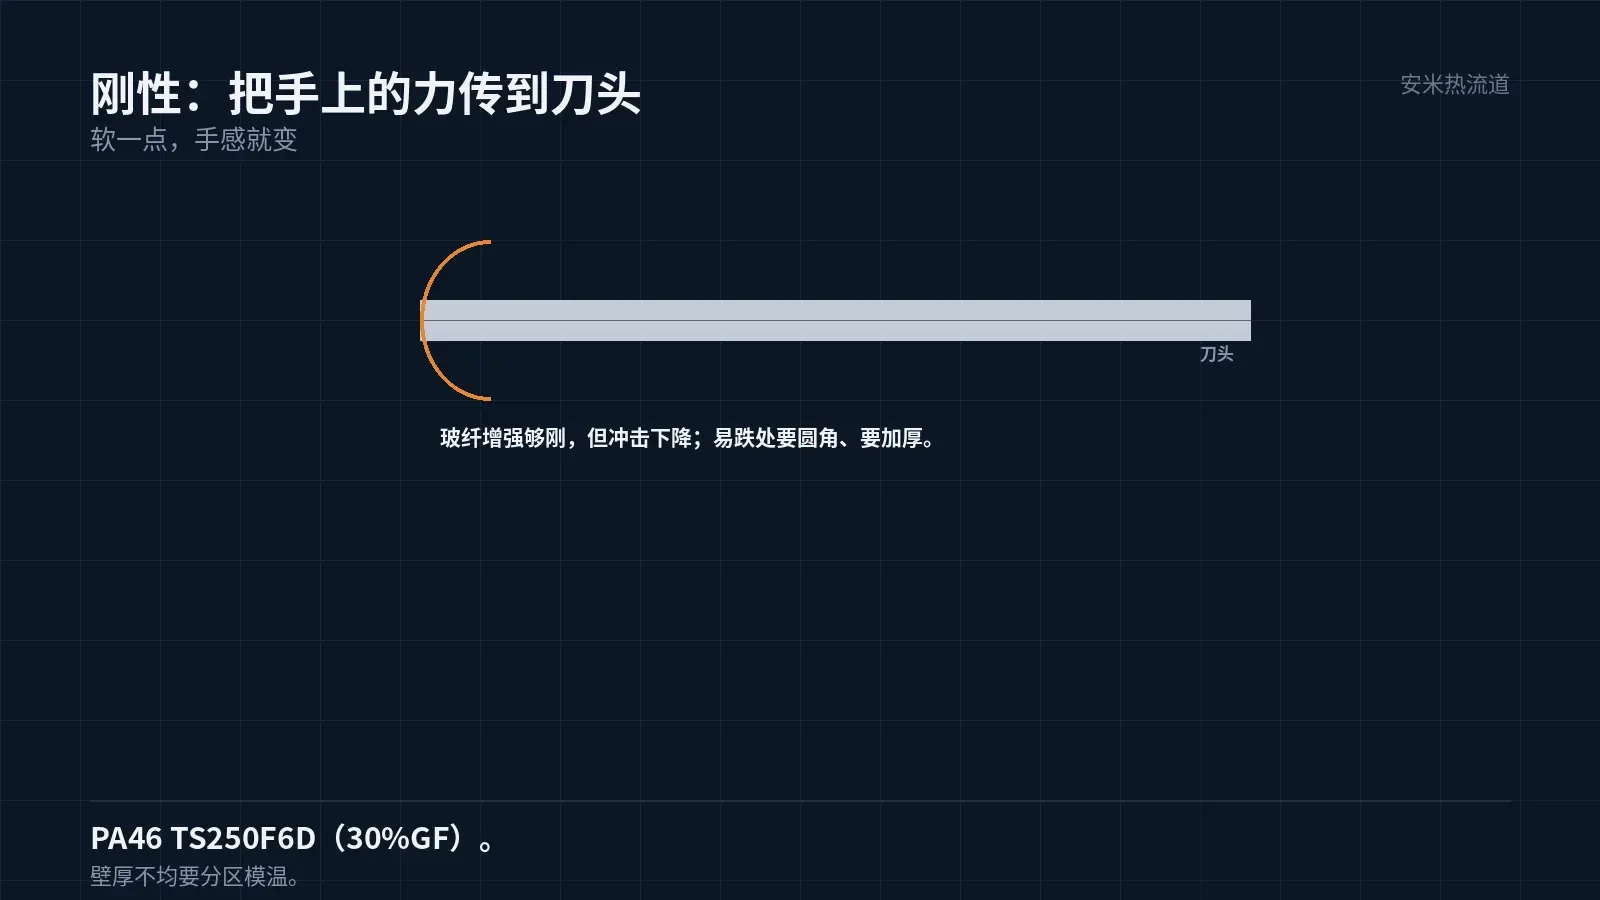
手柄在手术中要传递力与扭矩。刚性不足,操作就「软」,医生的手感变差。
PA46 的 30% 玻纤牌号,拉伸强度在 200MPa 量级,弯曲模量 10GPa 量级。
这个刚性,做手柄是够的。比不锈钢差,但比未增强的工程塑料强得多。
刚性的另一面是脆。玻纤增强的件,冲击强度下降,跌落时容易崩角。
所以手柄的结构要把易跌落的部位做圆角、做加厚,不能只看拉伸强度。
134℃ 反复灭菌
压力蒸汽灭菌 134℃,每次几十分钟,器械要反复用几十次甚至上百次。
PA46 的熔点 295℃,长期耐温 150℃ 以上。134℃ 的蒸汽温度在它的能力范围内。
但「耐温」与「耐湿热」是两件事。蒸汽带水,水解是主要的老化机理。
PA46 的酰胺键密度高,理论上更易水解。实际表现取决于牌号的稳定体系与灭菌时间。
所以手柄的验证,要做「灭菌循环 + 力学复测」:几十次循环后,测强度与冲击。
吸水与尺寸
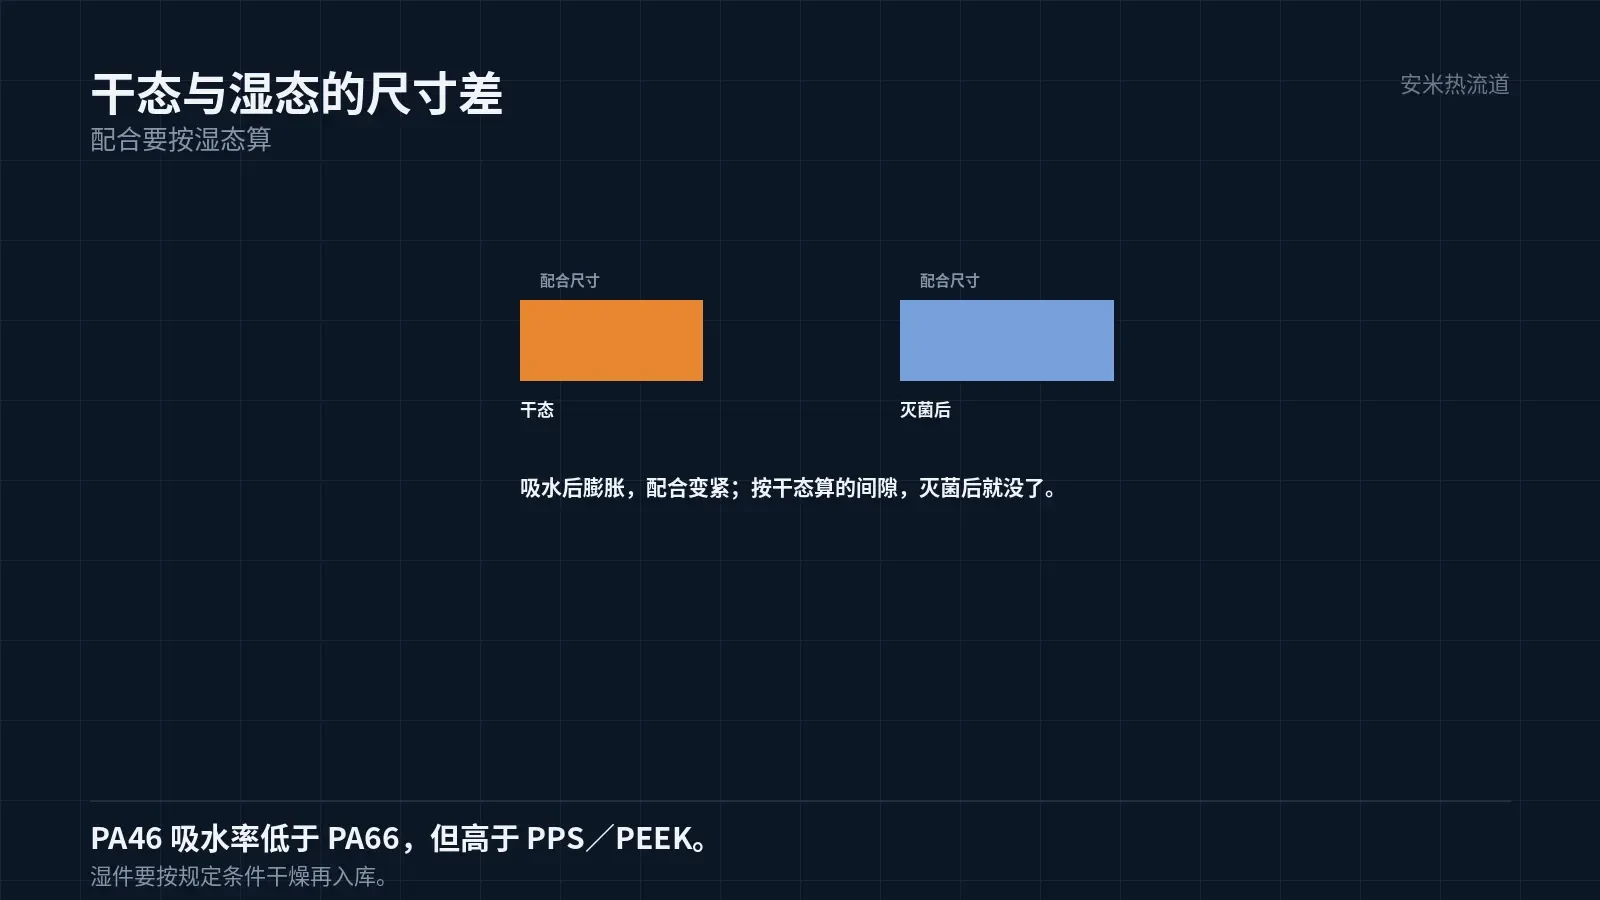
PA46 的吸水率比 PA66 低,但比 PPS、PEEK 高。灭菌过程中的蒸汽会让件吸水。
吸水后尺寸膨胀、刚性下降、表面变糙。手柄的配合部位会变紧或者变松。
所以手柄的设计要留「吸水的余量」。配合处按湿态尺寸算,不按干态算。
灭菌后的干燥也重要。件从灭菌柜出来是湿的,要在规定条件下干燥,再装配或者入库。
这一条在实际生产中最容易被跳过。湿件入库,放几天就出现霉斑或者尺寸漂。
成型窗口:15℃
PA46 的熔体必须高于 305℃,最佳 305–320℃。低于 305 打不满,高于 320 降解。
窗口只有 15℃,比其他材料窄。模温机、分段控温、热流道的控温都要到位。
手柄的壁厚不均匀:握持段厚、连接段薄。厚薄交界处容易出缩痕与内应力。
控的办法是过渡做缓、保压分段。保压分段的意思是:先高压补厚段,再降压防过压。
停机要清料。滞留 20 分钟以上也会降解,降解的料会让件发黄、变脆。
模具的排气也要够。手柄有深腔与薄壁,气排不掉会在连接段烧伤,那一带正是受力位置。
排气槽的深度按 PA46 的黏度定,深了飞边,浅了烧焦。飞边落在握持面上还得修,修了就留痕。
模温原厂未给。手柄壁厚不均,模温要分区:厚段高一点、薄段低一点,收缩才一致。
分区模温的实现,要靠模具里的隔水板或者独立水路。这一条在模具设计阶段就要定。
手柄的嵌件也要预热。冷的金属嵌件与热熔体接触,界面瞬间降温,包胶的强度上不去。
嵌件周围的塑料层要不小于 1.5mm。薄了冷却时被嵌件拉住,会开裂,而且开裂常在灭菌后出现。
开裂的裂纹通常从嵌件的尖角开始。嵌件的圆角与倒角,比塑料层厚度更影响开裂。
所以嵌件的设计要避免尖角。能做倒角就做,倒角的成本比改结构低。
嵌件的材料也要与塑料匹配。膨胀系数差太大,灭菌时的温差会在界面拉出应力。
表面与清洁
器械的表面要光滑、易清洁。粗糙的表面会藏血渍与组织,灭菌也去不掉。
玻纤增强的件,表面容易出现玻纤外露。外露的玻纤既影响清洁,也可能刺破手套。
控的办法是模温高、射速适中、模具表面抛光。三者配合,表面才光。
还有一条:脱模剂不能用。残留的脱模剂在灭菌后可能析出,属于合规风险。
所以器械件的模具,要靠模具本身的表面质量与顶出设计,不靠脱模剂。
验证与失效
验证要做:灭菌循环(几十次)、力学(拉伸、冲击、扭矩)、尺寸(干态与湿态)、表面、清洁度。
失效的模式有三种:脆断(降解或水解老化)、配合松动(吸水膨胀)、表面起毛(玻纤外露)。
三种里,脆断最危险。它发生在灭菌之后,器械在手术中受力时突然断。
所以力学复测要在灭菌之后做,不能在灭菌之前做。这一点在验收流程里要写明。
把灭菌次数、器械类型、受力方式、配合结构、现用材料发来,我们按窗口与结构核一遍,确认后再报价格。
按材料与缺陷匹配

扫码登记