
本文目录
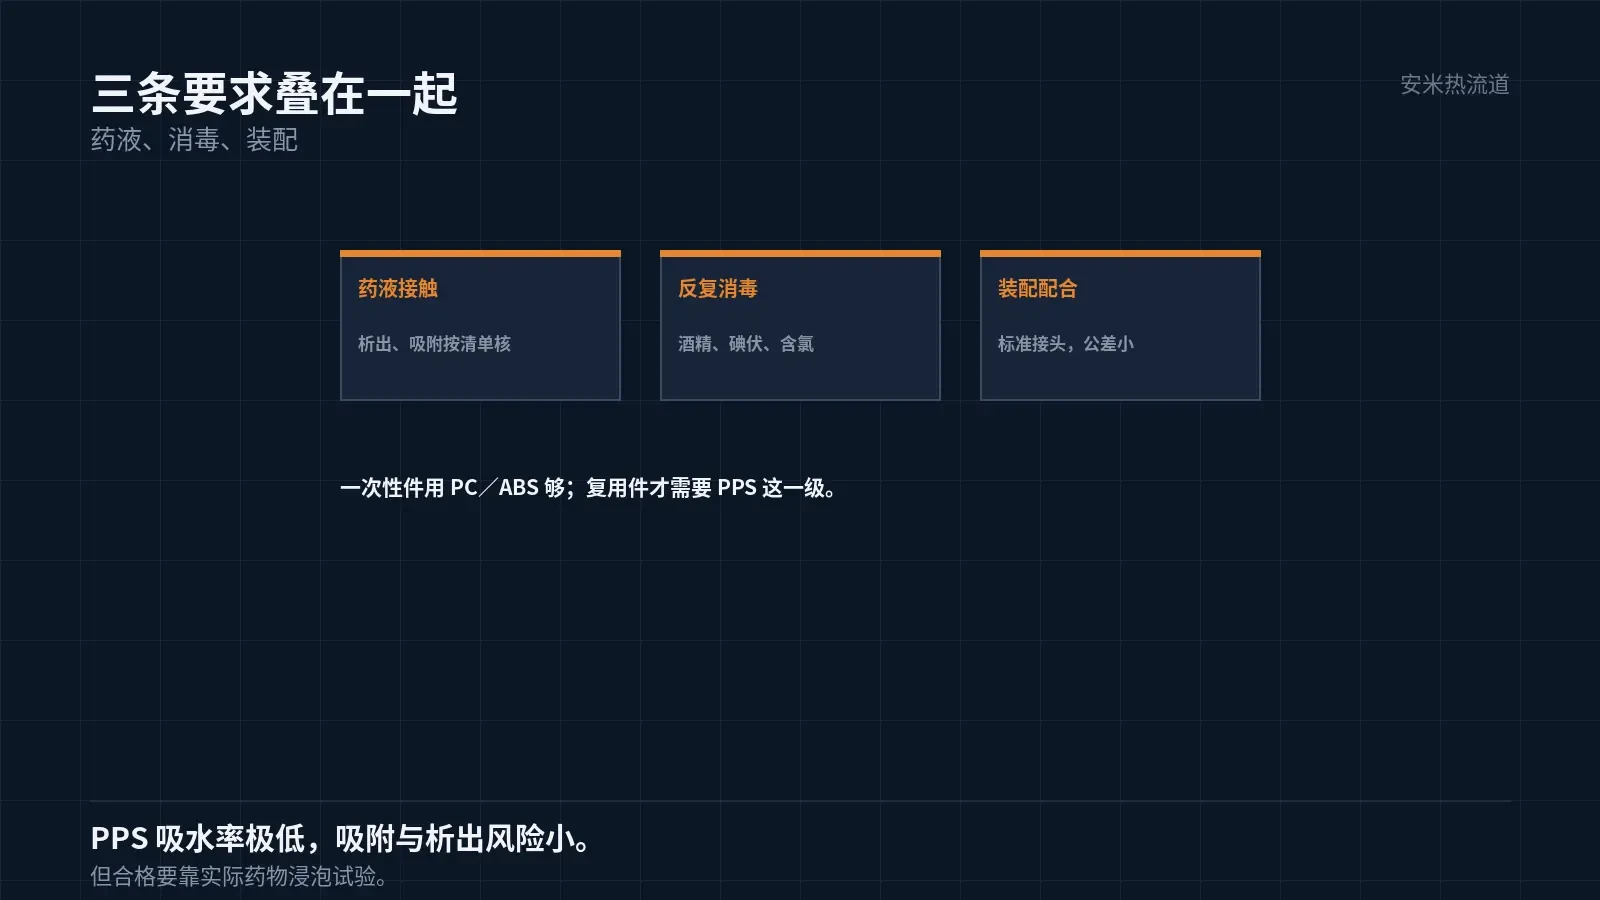
输液接头是一个小件:里面要走药液、外面要接管路、还要反复消毒。三件事同时要求,材料的选择面很窄。
PPS 不是最强的料,但在「耐消毒 + 尺寸 + 无卤」这三条上刚好。
药液接触的第一关
输液接头与药液直接接触。材料不能析出、不能吸附药物、不能与药物发生反应。
析出物的要求按客户的合规清单核,通常包括重金属、塑化剂、残留单体。
吸附是另一回事。某些药物会被塑料表面吸附,浓度下降,剂量就不准。
PPS 的表面能低、吸水率极低,吸附与析出的风险都比较小。这是它被选中的第一个理由。
但「风险小」不等于「合格」。具体的兼容性要用实际药物做浸泡试验,不能靠材料通性推。
反复消毒的考验
输液接头在临床要反复消毒,用酒精、碘伏或者含氯消毒剂擦拭。
擦拭的消毒与浸泡不一样:浓度高、次数多、有机械摩擦。对表面的考验更直接。
PPS 的耐化学性好,对酒精、碘伏是耐的。含氯消毒剂长期作用会让表面变糙。
表面变糙会带来两个问题:一是藏污,二是摩擦系数上升,插拔变涩。
所以接头的验证要含「擦拭循环 + 表面粗糙度」,不能只做一次浸泡。
尺寸:接头的配合
输液接头是标准化的。与输液器、与留置针的配合尺寸,按标准走,公差很小。
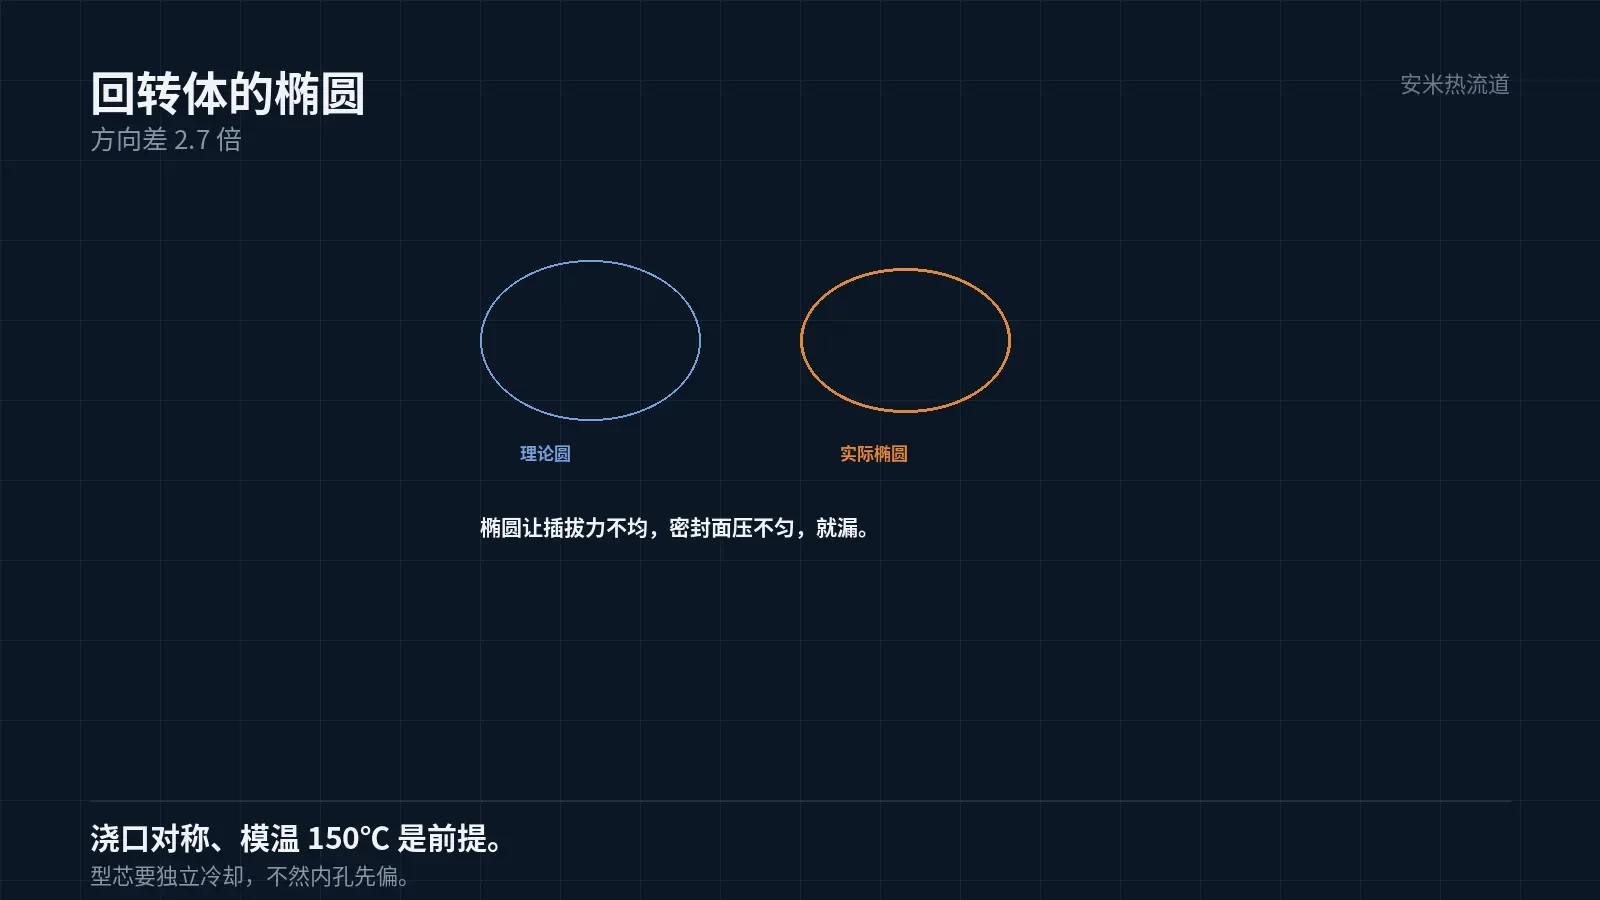
PPS 40% 玻纤的收缩 0.3%/0.8%,方向差 2.7 倍。接头是回转体,方向差会让圆变椭圆。
椭圆的接头,插拔力不均,容易漏。所以浇口要放在对称位置,模温要均匀。
接头的内孔还有一层。内孔的公差比外圆更难控,因为型芯的冷却条件比型腔差。
型芯冷得慢,那一侧的收缩就不同。所以型芯要做独立冷却,不能靠型腔的水路带走热量。
小型芯的水路做不了太复杂,通常用喷泉式或者隔水片。两种方案的温度均匀性差别要实测。
模温 150℃ 是必须的。模温低,结晶不完全,件的尺寸在灭菌或者放置后会继续变。
这一条在小件上尤其明显。小件的冷却快,模温不足时结晶度差异更大。
为什么不是 PC 或 ABS
PC 的耐化学性一般。酒精长期擦拭会让 PC 出现应力裂纹,尤其是带内应力的注塑件。
ABS 的耐化学性更弱,碘伏与含氯消毒剂对它影响明显。而且 ABS 的耐温低,蒸汽灭菌不行。
PC 与 ABS 的成本都比 PPS 低。所以「为什么不用」的答案不是性能,是消毒方式。
如果产品是一次性的、不接触消毒剂,PC 与 ABS 完全够用,成本还低一半。
所以选材要先问:这个件是复用还是单次?复用几次、怎么消毒?答案不同,材料不同。
还有一个中间地带:复用但只复用几次的件(比如同一病人使用),材料的要求可以放宽。
这种件通常按「短期复用」定验证次数,三到五次。次数少了,材料的选择面就宽很多。
消毒方式也要分开看:擦拭、浸泡、机器清洗,三种对材料的应力完全不同。
机器清洗的水压高。高压水冲在小件的转角上,会加速表面老化,这一项常被漏掉。
所以接头的验证要模拟「机器清洗」,不能只用手工擦拭的数据。两种工况的差别很大。
成型要点
PPS 预干燥 140℃×3h 或者 120℃×5h。小件的料量少,干燥更容易做到位。
喷嘴 310–320℃、模温 150℃、料温不超 360℃。这是 DURAFIDE 1140A1 的口径。
点浇口常用 φ0.8–1.2mm。小件取小值,但太小压力损失大,薄壁处会短射。
排气槽 0.005–0.008mm。PPS 黏度低,槽深了飞边,飞边落在密封面上就是泄漏点。
热流道用 SD。PPS 滞留黏度不升,适合连续生产;但料温超 360℃ 仍会降解。
验证与失效
验证要做:药物兼容(浸泡)、析出物、擦拭循环、密封性(保压)、插拔力、灭菌。
失效的模式有三种:漏液(密封面或接头椭圆)、析出超标(材料或助剂)、表面老化(消毒累积)。
三种里,析出最隐蔽。初始检测合格,长期浸泡后超标,属于累积型失效。
所以药物兼容的试验时间要按实际使用周期算,不能用短时试验代替。
把药液种类、消毒方式、复用次数、接头标准、密封结构发来,我们按材料与浇口核一遍,确认后再报价格。
按材料与缺陷匹配

扫码登记