
本文目录
PEEK 在医疗上的名气,一半来自性能,一半来自「它有一整套合规体系」。
性能可以测,合规不能绕。这一篇讲这两件事。
性能:耐磨与耐反复灭菌
医疗里的 PEEK 件分两类:体外器械上的耐磨件,与植入或者植入周边的件。
体外器械的耐磨件,靠的是低摩擦系数与高抗压强度。加碳纤或者加玻纤的牌号更合适。
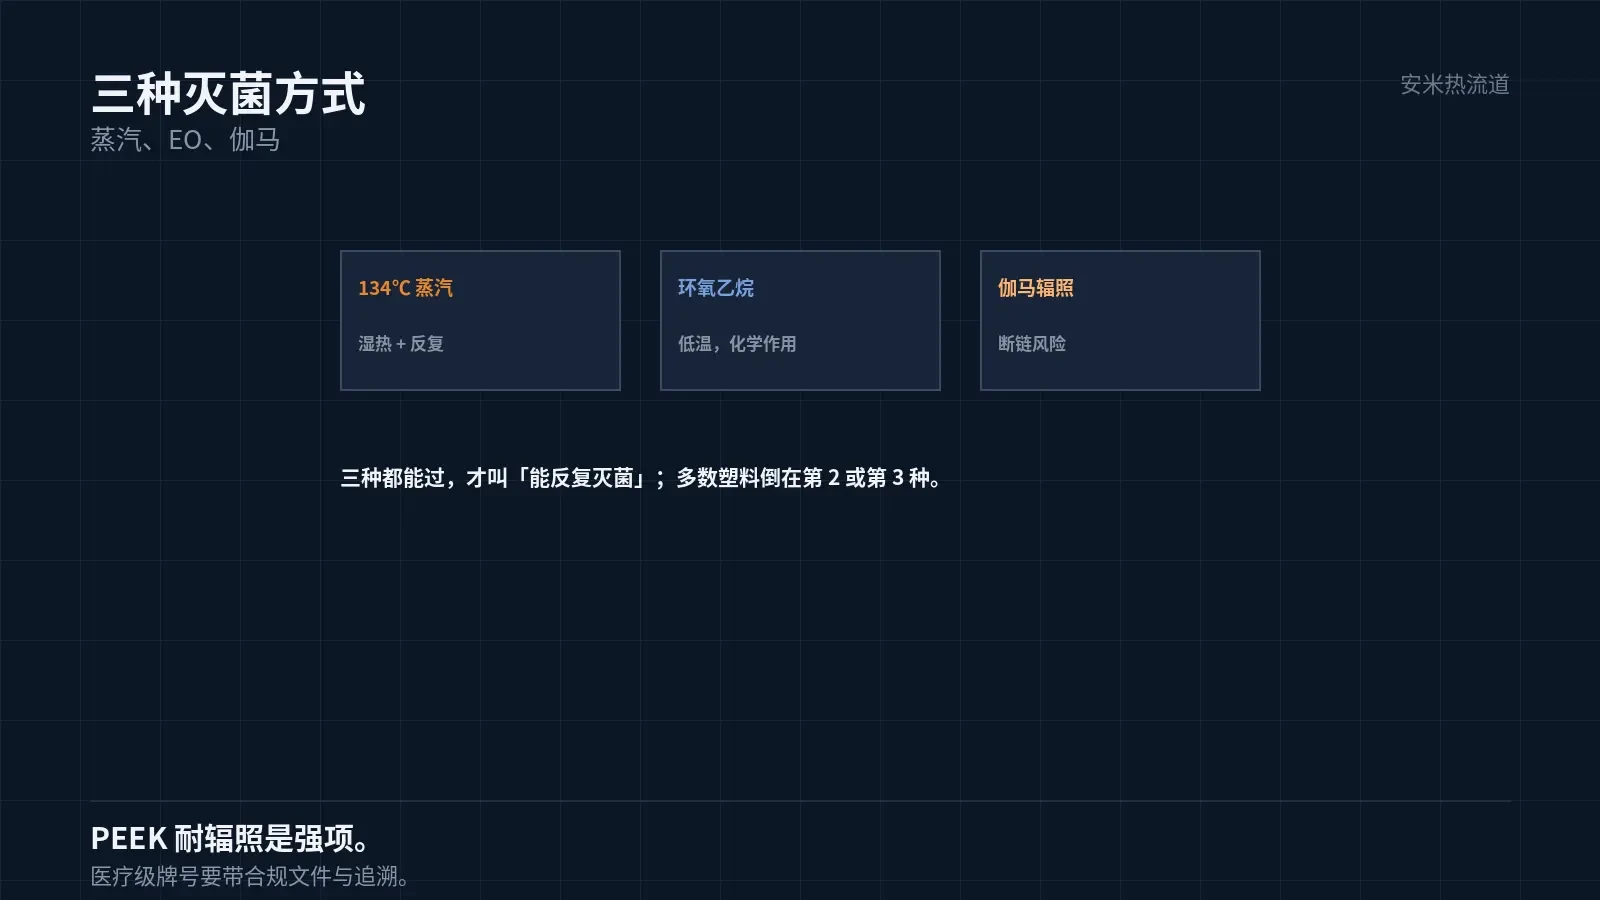
反复灭菌对 PEEK 的影响小。134℃ 蒸汽、环氧乙烷、伽马辐照,三种方式它都能过。
伽马辐照对多数塑料是致命的,会断链、变脆。PEEK 的耐辐照性是它在医疗上的一个强项。
所以「能反复灭菌」这句话,在 PEEK 上要具体到方式:蒸汽、EO、辐照都能过,才叫能。
合规:材料等级与追溯
医疗件的材料,不是买一包料就能用。要选「医疗级」的牌号,有对应的合规文件。
合规文件包括:生物相容性报告、萃取物测试、变更控制声明、批次追溯。
植入件的门槛更高。材料要按植入等级选,供应链要能提供完整的追溯链。
这一条是「为什么医疗 PEEK 贵」的主要答案。贵的不只是材料,是整套文件与管控。
所以选材时不能拿工业级牌号顶替。哪怕性能一样,合规文件不认,就是不能用。
加工:不能混料
医疗件的加工要专机专料。同一台机上打过别的料,残留会污染,属于交叉污染风险。
设备的清洁要有记录。螺杆、料筒、喷嘴的清理,要按规程做并可追溯。
回料不能用。医疗件通常规定「不使用回料」,这一点与工业件完全不同。
所以医疗件的材料利用率低,浇口与流道全部报废,成本结构跟工业件不一样。
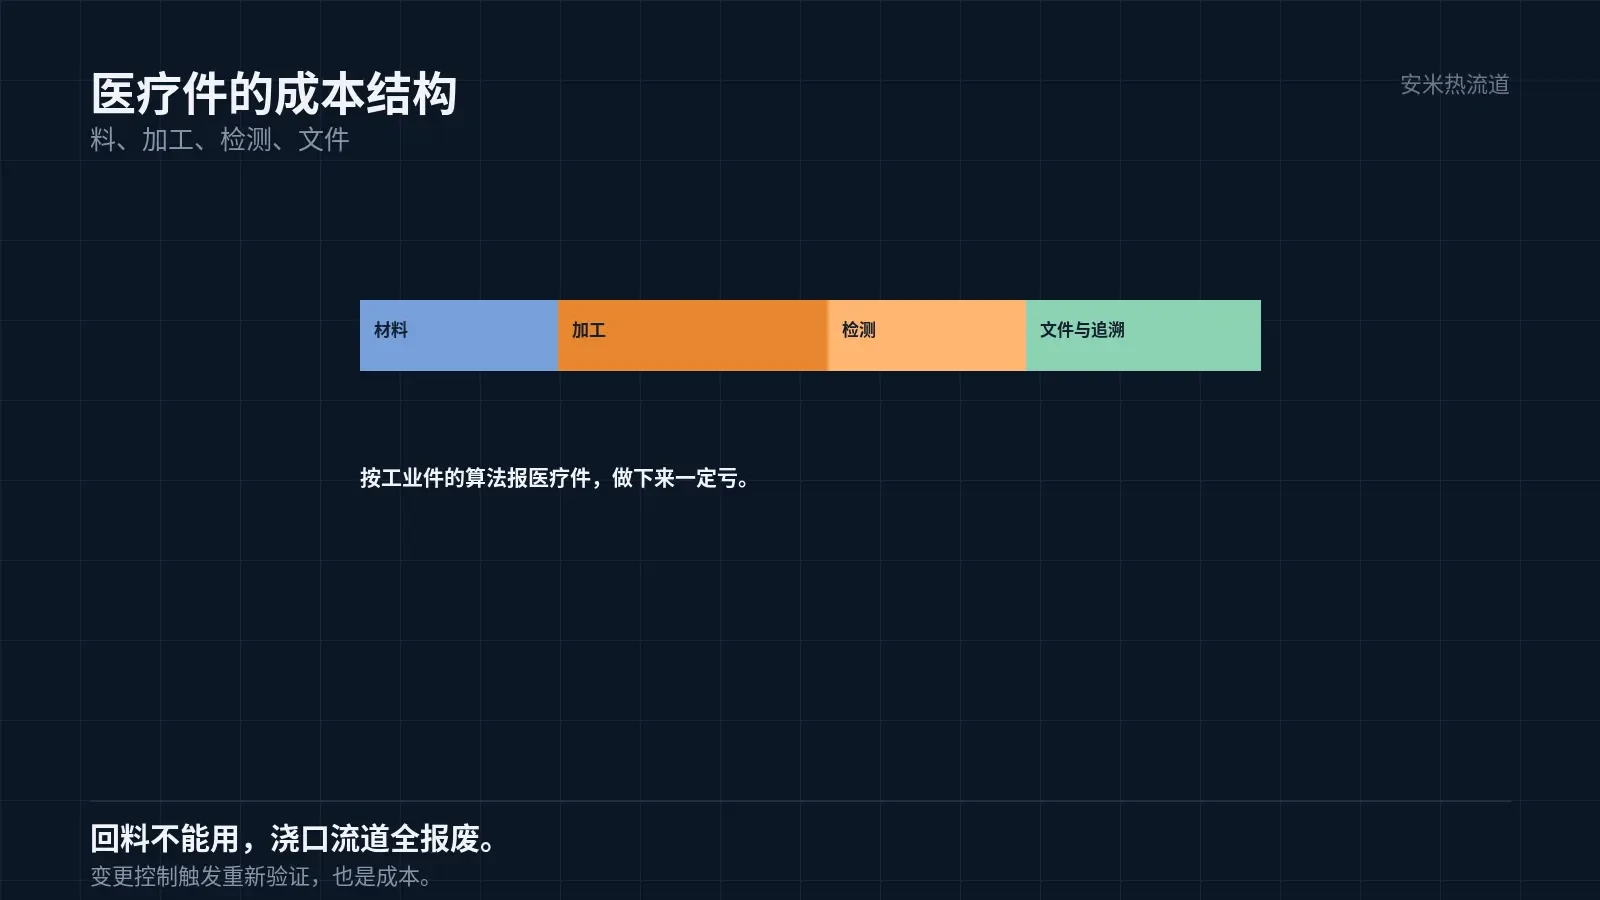
报价时要把这一条算进去。按工业件的算法报,做下来一定亏。
还有一个成本项是检测。医疗件的尺寸与清洁度要全检或者高比例抽检,检测成本摊到单件上不低。
所以医疗件的报价,通常是「材料 + 加工 + 检测 + 文件」四项,不是只报一个加工费。
文件也是成本。每批要出检验报告、要留样、要能追溯,这些工作量不小。
所以医疗件的合作,通常是长期关系。换供应商要重新验证,成本比省下的料钱高得多。
还有一条是变更控制。材料、模具、工艺的任何变更,都要重新验证,不能悄悄改。
这一条对供应商的管理要求很高。改一副模具的镶件,也可能触发一次重新验证。
所以医疗件的模具,通常一次做足备份。镶件、型芯留备件,避免停产等模。
备件也要做首件验证。新镶件的尺寸与旧件不一致,件就跟着变,这一条常被忽略。
PEEK 的加工窗口
650G 牌号:后段 375℃、中段 380–385℃、前段 390℃、喷嘴 395℃,模温 170–200℃。
机筒加热能力要 400℃ 以上,HT/ST 牌号要 430℃。设备是硬门槛。
干燥 120–150℃、3–5 小时。医疗件对水分更敏感,干燥记录要留存。
模温 200℃ 的模具,水路用高温油。水温不够,模温上不去,结晶不完全。
浇口按安米的口径,PEEK 可用 SD/VG/PVG,TP 不推荐。精密件多用 VG,浇口痕小。
尺寸与验证
植入周边的件,尺寸公差通常 0.02–0.05mm。PEEK 的 450GL30 收缩 0.30%/0.90%,方向差 3 倍。
方向差要靠浇口与件形控。环形件、长条件容易控,块状件难控。
验证要做:尺寸、力学、耐磨(若为摩擦件)、灭菌(多种方式)、生物相容性、清洁度。
生物相容性的测试按法规要求做,周期长、费用高。这一项要提前排进项目计划。
失效的模式有三种:尺寸超差、磨损超标、灭菌后性能下降。三种都要在验证里覆盖。
什么件适合用 PEEK
三个条件:要反复灭菌、要耐磨或者耐化学、尺寸要求高。满足两个就值得考虑。
只满足一个的,可以先用 PPS 或者 PEI,成本低很多,合规文件也更容易拿。
三个都不满足的,用 PEEK 是浪费。医疗件的成本敏感度其实很高。
所以「医疗都用 PEEK」是个误解。用 PEEK 的件,是那三个条件交叉出来的少数。
把灭菌方式、耐磨要求、尺寸公差、是否植入、法规市场发来,我们按工况与结构核一遍,确认后再报价格。
按材料与缺陷匹配

扫码登记