
本文目录
内窥镜先端件是整根镜子里最细的一段:壁厚 0.3mm、长度几十毫米、里面还要装镜头与光源。
能做到这个尺寸还能保持精度的材料,选择很少。LCP 是其中之一。
0.3mm 的壁与几十毫米的流程
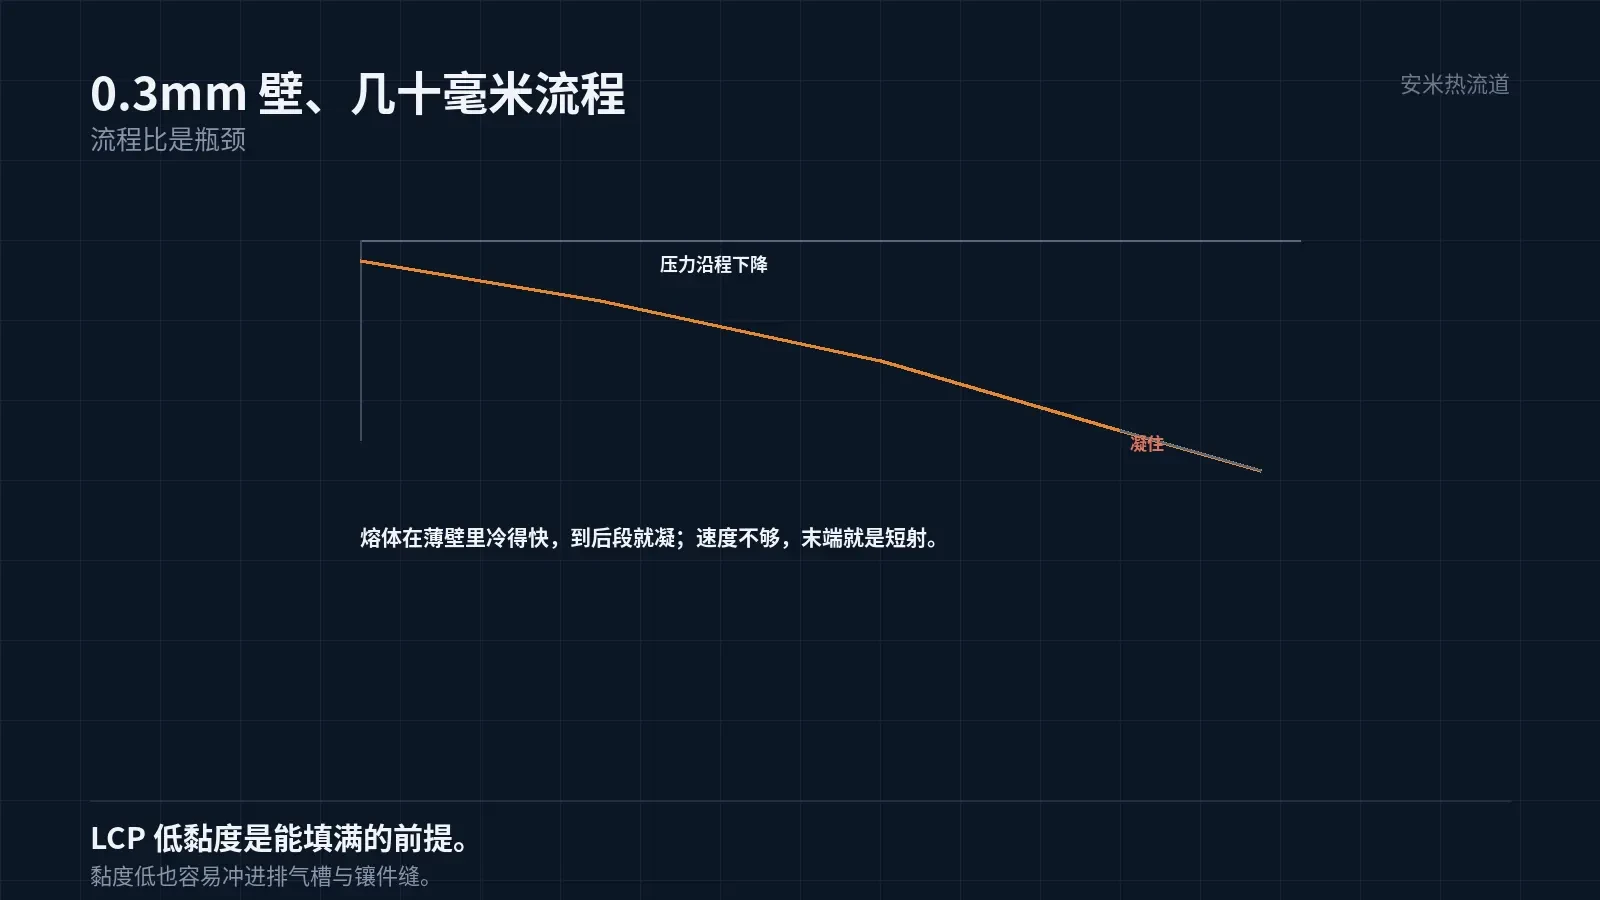
先端件的壁厚在 0.3mm 量级,流程却有几十毫米。流程比大到常规材料填不满的程度。
LCP 的熔体黏度低,是少数能在 0.3mm 壁上跑几十毫米的材料。这一条决定了它几乎是必选。
低黏度还带来一个副作用:熔体容易冲进排气槽与镶件缝隙,模具的排气与配合要更紧。
所以 LCP 的薄壁件,模具的精度要求比其他材料高。缝隙大了就飞边,飞边就是尺寸超差。
这一条在报价里要单列:薄壁 LCP 的模具费,比同尺寸的 PA 件高不少。
薄壁件的模具还有一条是镶件。型芯太细,整体加工难,通常做成镶件,镶件的配合精度要求高。
镶件的配合面会积料。换色或者换料时清不干净,下一模就带进来,所以模具要留清洗通道。
打磨也要小心。薄壁件的型腔经不起反复打磨,磨一次尺寸就变一次,公差就跑了。
型腔的表面处理也有讲究。镀层太厚会改变尺寸,镀层不均会影响脱模,薄壁件都吃不消。
所以薄壁模的表面处理通常选薄镀或者镜面抛光,不用厚镀。这一条要跟模具厂讲清楚。
顶针的布置也要算。薄壁件的顶出力集中在几个点,位置偏了件就顶白,顶白在光学件上算废品。
顶白的本质是局部剪切。薄壁件在顶针位置的壁厚只有 0.3mm,顶出力稍大就超过材料的剪切强度。
反复消毒的考验
内窥镜要反复消毒。常见的方式是戊二醛浸泡、过氧乙酸、或者低温等离子。
消毒剂对材料的侵蚀,取决于浓度、温度、浸泡时间。多次循环后会累积。
LCP 的耐化学性好,对多数消毒剂是耐的。但强氧化性消毒剂长期作用,表面会老化。
表面的老化表现是发雾、变糙、微裂纹。这些缺陷在光学件上是致命的,会影响成像。
所以先端件的验证,要做「消毒循环 + 表面检查」,不是只做一次浸泡。
尺寸为什么这么严
先端件里装着镜头与光纤,位置偏 0.01mm,成像就偏或者有暗角。
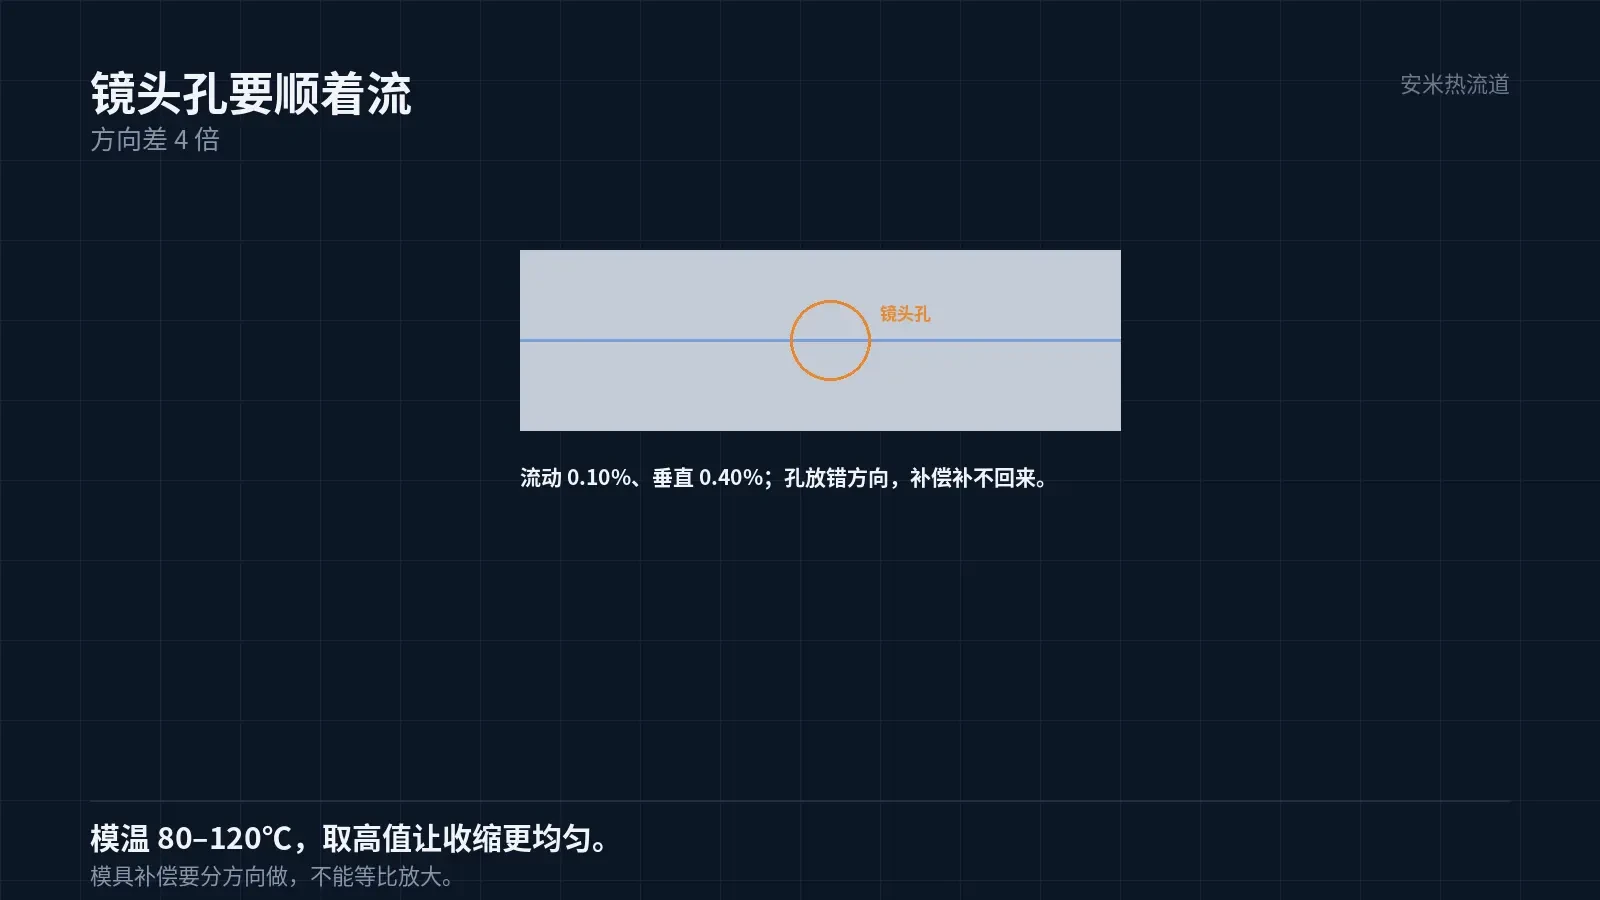
LCP 的收缩小,30% 玻纤的牌号流动方向 0.10%、垂直方向 0.40%。方向差 4 倍。
方向差 4 倍意味着:镜头孔的位置,要顺着流动方向布置,才控得住。
模具的补偿也要分方向做。等比放大的补偿方式,在 LCP 上不成立。
还有一条:模温。模温 80–120℃,取高值让收缩更均匀;模温低了,方向差会更明显。
装配的界面
先端件要与镜身、与镜头模组、与光源连接。三个界面的公差叠起来,才是整机的精度。
塑料件的公差比金属大,所以界面设计要「留可调」。用胶粘或者过盈配合,把公差吸收掉。
过盈量要算。过盈太大,装配时塑料件被撑裂;过小,用久了会松。
胶粘要选对胶。消毒剂对胶层的影响比塑料大,胶的耐化学性要单独核。
这一条常被漏掉。件本身没问题,胶层在几次消毒后失效,整根镜子就废了。
成型要点
LCP 的干燥按牌号要求做。吸水率低,但不干燥仍会出银纹,薄壁件上尤其明显。
料温与模温按牌号给的区间取。热流道温度 335–345℃,这个区间窄,控温要准。
浇口按安米的口径,LCP 可用 SD/VG/PVG,TP 不推荐。薄壁微小件多用 SD。
注射速度要高。低速填充,熔体在薄壁里就凝了,短射。
保压要适度。薄壁件的浇口早冻,保压传不进去,靠的是「浇口大一点、速度快一点」。
验证与失效
验证要做:尺寸(含消毒循环后)、外观(表面粗糙度与微裂纹)、耐消毒剂、装配精度。
失效的模式有三种:短射(填充不足)、尺寸漂移(收缩不均)、表面老化(消毒累积)。
三种里,短射最容易在试模时发现,尺寸漂移最难,因为它要跑几十次循环才显现。
所以先端件的试样,要做「加速老化」:提高消毒剂浓度或者温度,压缩时间。
加速老化的结果不能直接当寿命结论,但能筛出明显不耐的方案。
把壁厚、流程、镜头孔位置、消毒方式、装配界面发来,我们按材料与浇口核一遍,确认后再报价格。
按材料与缺陷匹配

扫码登记