
本文目录
做连接器的同行大多有同样的感受:LCP 料难打。难的不是注塑机调不出来,而是浇口特别容易出问题——拉丝、流延、积碳堵嘴,好像都是 LCP 才有的毛病。
把原因拆开看,会发现这不是调机水平的问题,而是材料特性与浇口温控方式之间的结构性矛盾。LCP 需要高温才能流动,但高温又会带来分解、拉丝与流延。浇口正好卡在这个矛盾的交点上。
原因一:LCP 的加工温度本来就高
LCP 浇口问题说明
LCP 浇口问题说明00:30
LCP 的熔融温度通常在 300℃ 以上,部分牌号要到 330–350℃。这意味着浇口位置必须保持足够高的温度,熔体才能顺利流动。
但温度越高,材料越容易分解。分解后的产物在浇口内壁沉积,逐步形成积碳;积碳缩小流道截面,最终表现为堵嘴。要它流得动,就得热;要它不分解,就得凉——这是 LCP 浇口的第一重矛盾。
原因二:LCP 熔体粘度低
LCP 是液晶聚合物,分子取向性强,熔体流动性很好。相比通用塑料,它的熔体粘度更低,对浇口间隙与温度波动也更敏感。
浇口稍微松一点、温度稍微高一点,熔体就可能自己向外流,形成流延;开模时浇口那点料如果还没有完全固化,一拉就是细丝。LCP 流动性好,本来是成型优势,但在浇口封断这件事上,反而放大了控制难度。
原因三:LCP 热敏性强
LCP 耐高温,但不等于可以长时间停在高温里。熔体在热流道中停留时间过长,尤其在浇口这个截面最窄、温度最高、更新最慢的位置,分解与碳化的风险会明显上升。
材料分解后,浇口内壁逐渐积碳,流道变小,清理周期越来越短。很多工厂打 LCP 一段时间就要拆嘴清理,原因往往不只是温度设定,而是熔体在浇口处的停留时间没有被控制住。
原因四:精密连接器对浇口要求高
连接器产品通常很小、很密,生产周期快,后段多为全自动组装,不允许人工逐件修剪浇口。
浇口拉出一根丝,可能就是外观不良;流延出一片薄皮,可能掉进产品内部;浇口堵了,整批产品可能缺胶。打普通外壳件,浇口有点问题还能剪一剪、磨一磨;打连接器,浇口出一点问题就可能变成批量不良。
| 原因 | 现场表现 |
|---|---|
| 加工温度高 | 浇口需保持高温,材料易分解、积碳 |
| 熔体粘度低 | 易流延、拉丝,封断难度高 |
| 热敏性强 | 停留时间长即碳化,逐步堵嘴 |
| 连接器要求高 | 批量生产、少后处理,不良代价高 |
恒温热流道为什么只能折中
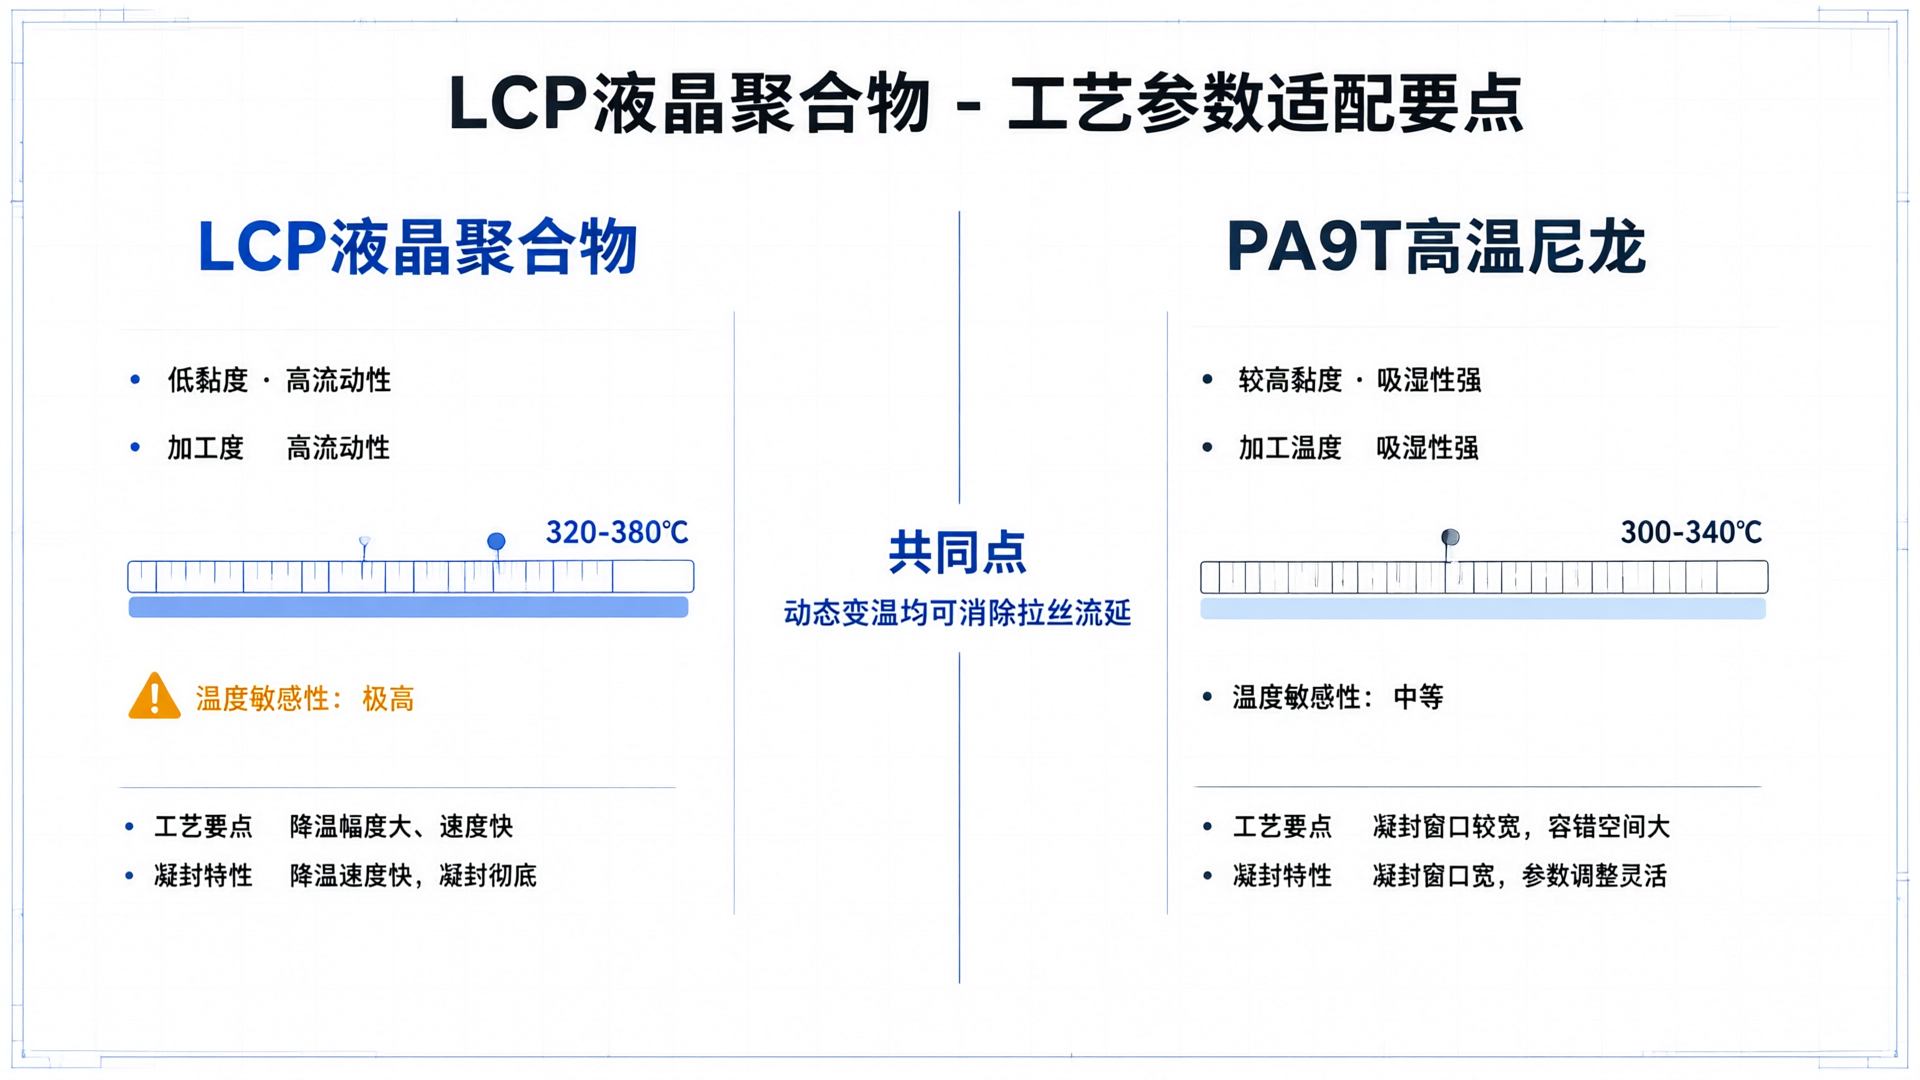
传统恒温热流道全程保持一个固定温度。面对 LCP,这个温度很难同时满足两端:调高一点,流动会好,但分解、拉丝与流延的风险上升;调低一点,分解会少,但充模与封断又可能不稳定。
现场常见的做法,是找一个“不高不低”的折中温度,再配合射速、保压与冷却时间微调。这样能生产,但窗口很窄:换一批料、换一个模次、环境温度变化,状态就可能漂移。调机可以缓解,难以从根本上消除。
急热急冷改变的是温度时序
急热急冷热流道的思路,不是在全周期里找一个折中温度,而是让浇口在不同阶段承担不同任务。
射胶阶段,浇口快速升温,熔体保持流动,完成充模;保压阶段,浇口维持温度,把压力传递到产品;开模前,浇口快速降温,熔体在浇口处固化,形成封断。
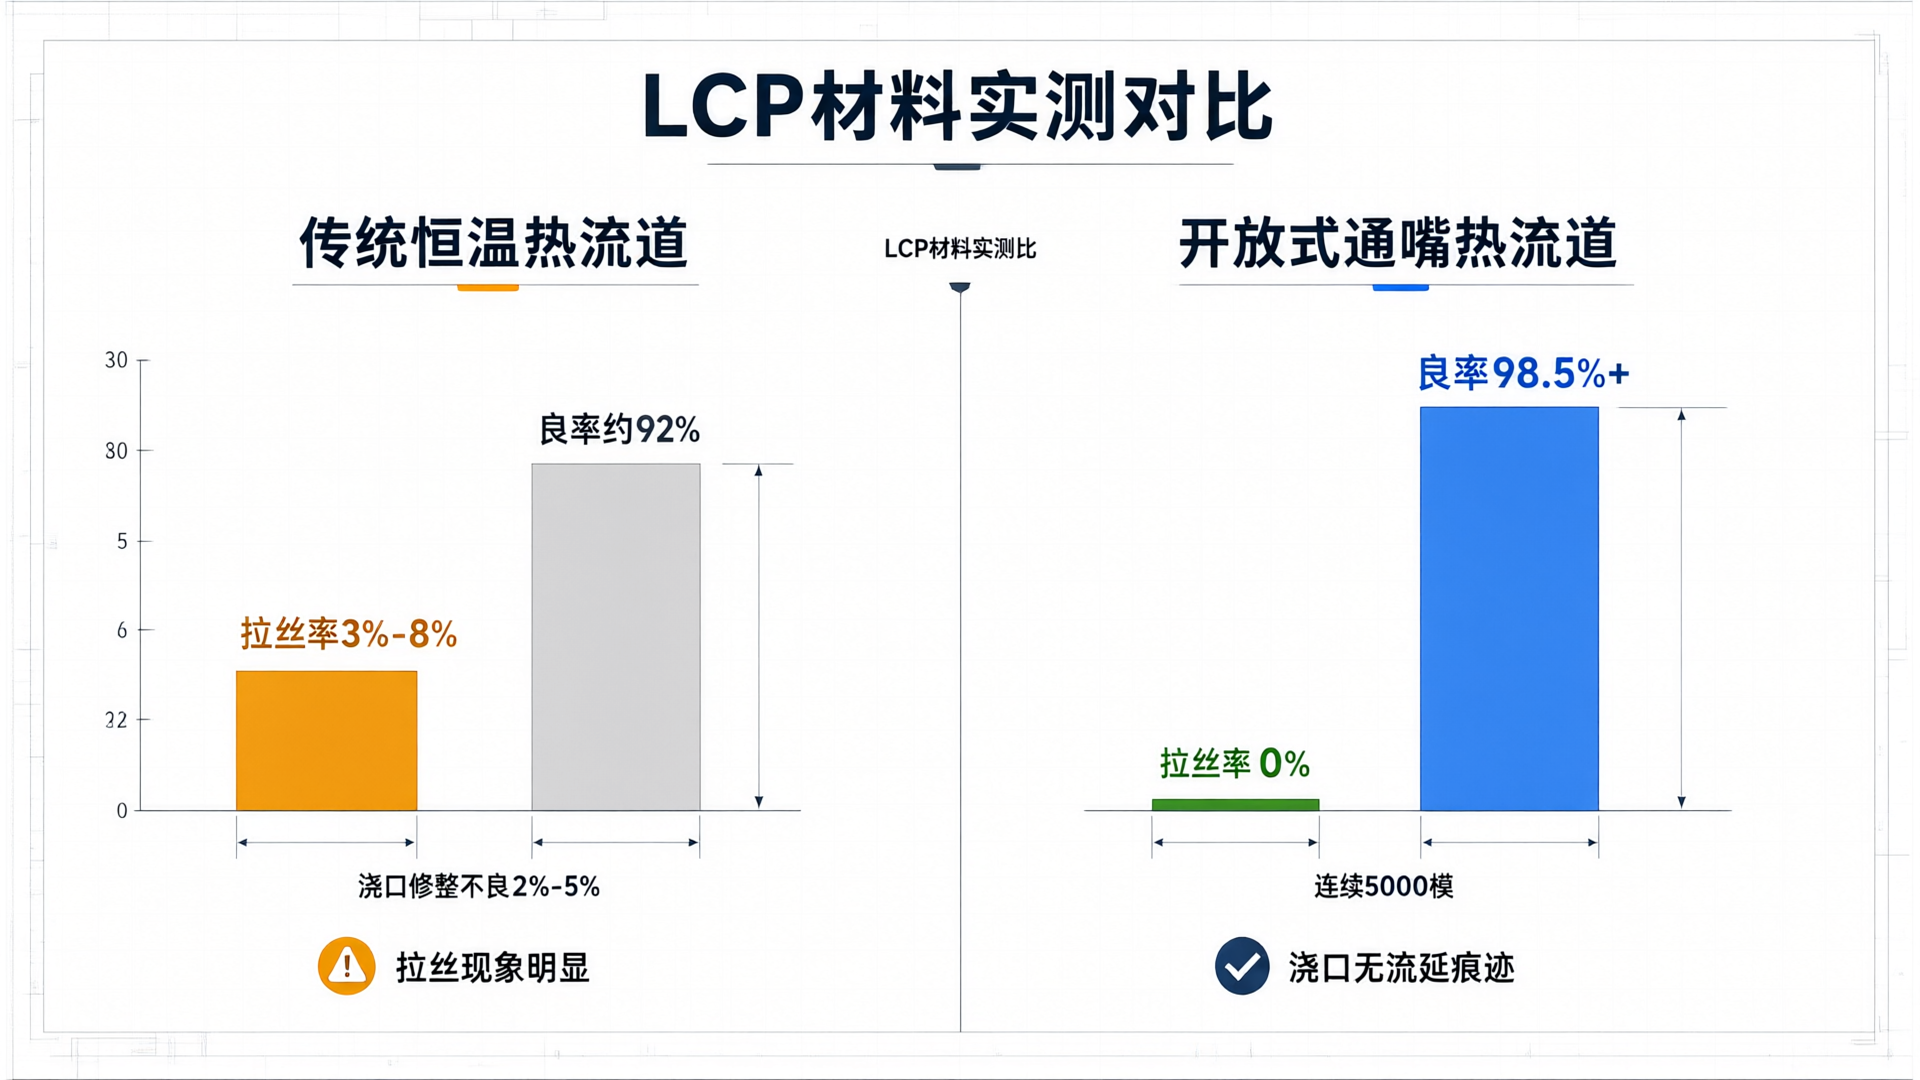
这样做的直接变化是:开模时浇口已经硬化,拉丝与流延的条件被削弱;熔体在浇口高温区的停留时间缩短,分解与积碳的风险随之下降。它不是靠一个温度解决所有问题,而是把温度放到正确的时间点上。
需要说明的是,这套方案对浇口温度时序要求较高。浇口升温、恒温与降温的时序必须与材料、模具和成型周期匹配;参数不匹配时,封断不到位,同样会带来新的问题。
适用边界:不是所有 LCP 件都要上
LCP 浇口问题多,不代表所有 LCP 产品都必须升级热流道。产品尺寸、浇口形式、腔数、外观要求、批量与现有热流道状态,都会影响方案选择。
如果现有恒温方案通过参数与维护还能稳定生产,且不良成本可控,不必为了“升级”而升级;如果拉丝、流延、堵嘴反复出现,调机只能短期缓解,且不良代价已经影响到量产,才值得评估浇口动态变温。
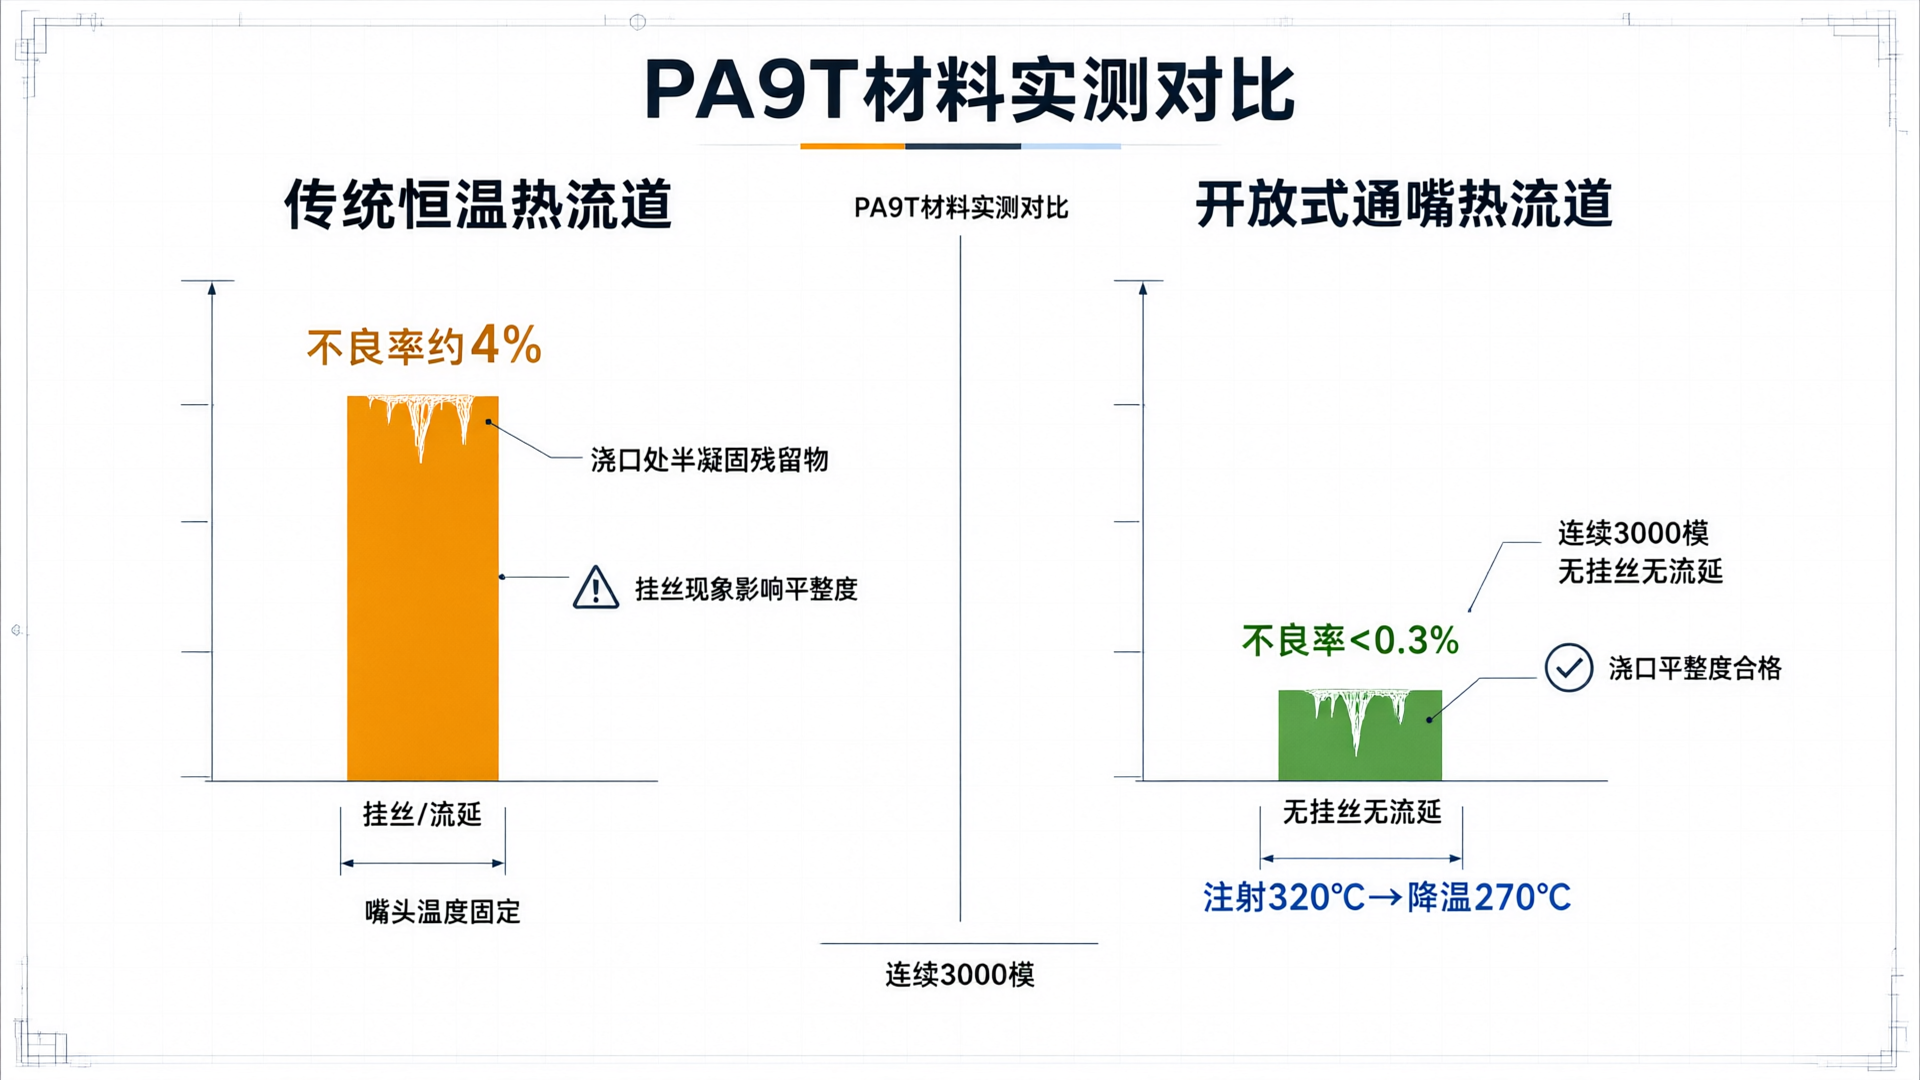
同类高温尼龙(如 PA9T)也会出现相似的浇口问题,但材料窗口不同,具体参数与结构仍需分别验证。
写在最后
LCP 浇口问题多,不完全是调机水平的问题。高温、低粘度、热敏,再加上连接器对浇口的高要求,四个条件叠在一起,才让浇口成为量产中最容易出问题的位置。
调机可以缓解,但难以从根本上消除。如果问题反复出现,值得从温控逻辑上重新看一遍:浇口在射胶、保压、开模三个阶段,是否都在做它该做的事。
按材料与缺陷匹配

扫码登记