
本文目录
流延常常不是被工艺员先发现的,是质检在灯下侧看时看到产品表面有一层不均匀的薄料。不反光时几乎看不见,一反光就明显。
它和拉丝在同一个界面出现,处理方向却不一样。分不清这两样,参数就会来回改。
先把料膜的样子记住
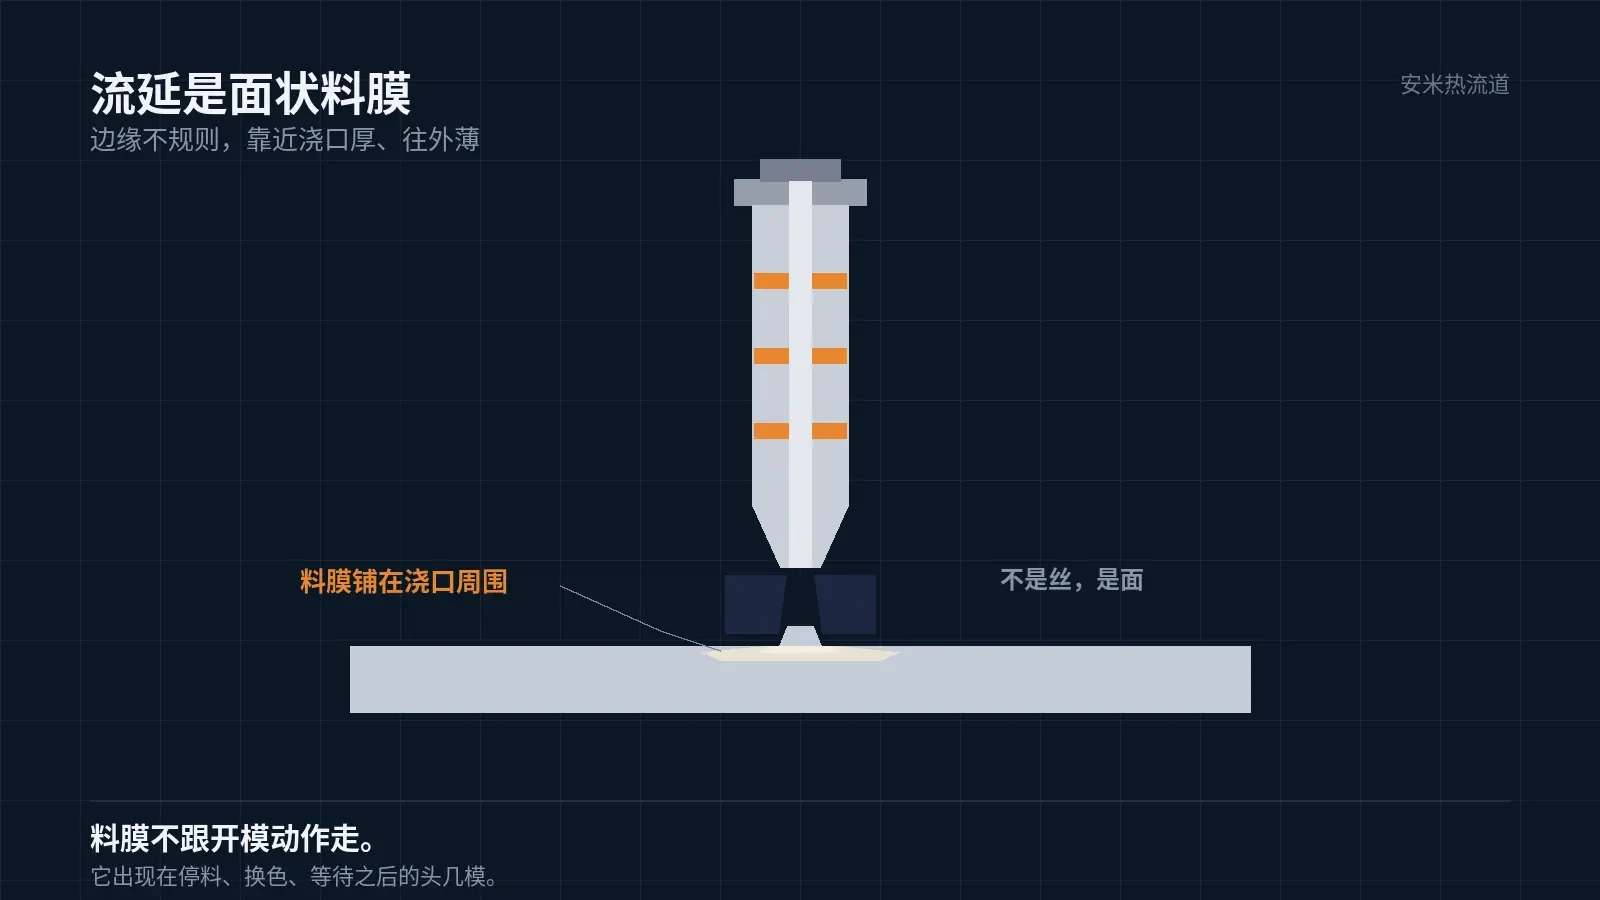
流延是面状的。边缘不规则,厚度不均,靠近浇口厚、往外薄,像有人把料抹开。它不随开模动作出现,多数在停料、换色、等待之后的第一模或头几模。
料膜对功能的影响,取决于它落在哪。落在针脚接触面,会影响接触电阻和镀层外观;落在密封面,会影响气密;落在非功能区,多数只是外观。判断要不要停线,先看位置,不要只看大小。
拍照比描述有用。侧光拍一张,能看清料膜边界是落在浇口周围,还是铺到型腔远端。落在浇口周围、厚度从中心往外递减的,是出口渗料;铺到远端、边界整齐的,更像充填阶段的流痕,方向完全不同。
拉丝是线状,跟开模同步。这个区别用肉眼就能分,不用上设备。
还有一类是料本身带来的:料里带的水分或降解产物在出口形成积碳,积碳把出口变粗糙,料更容易挂住。这类情形下料膜边缘发暗、带黑点,清嘴能清出黑色粉末,处理方向是干燥和清机,不是温度。
停料那几分钟发生了什么
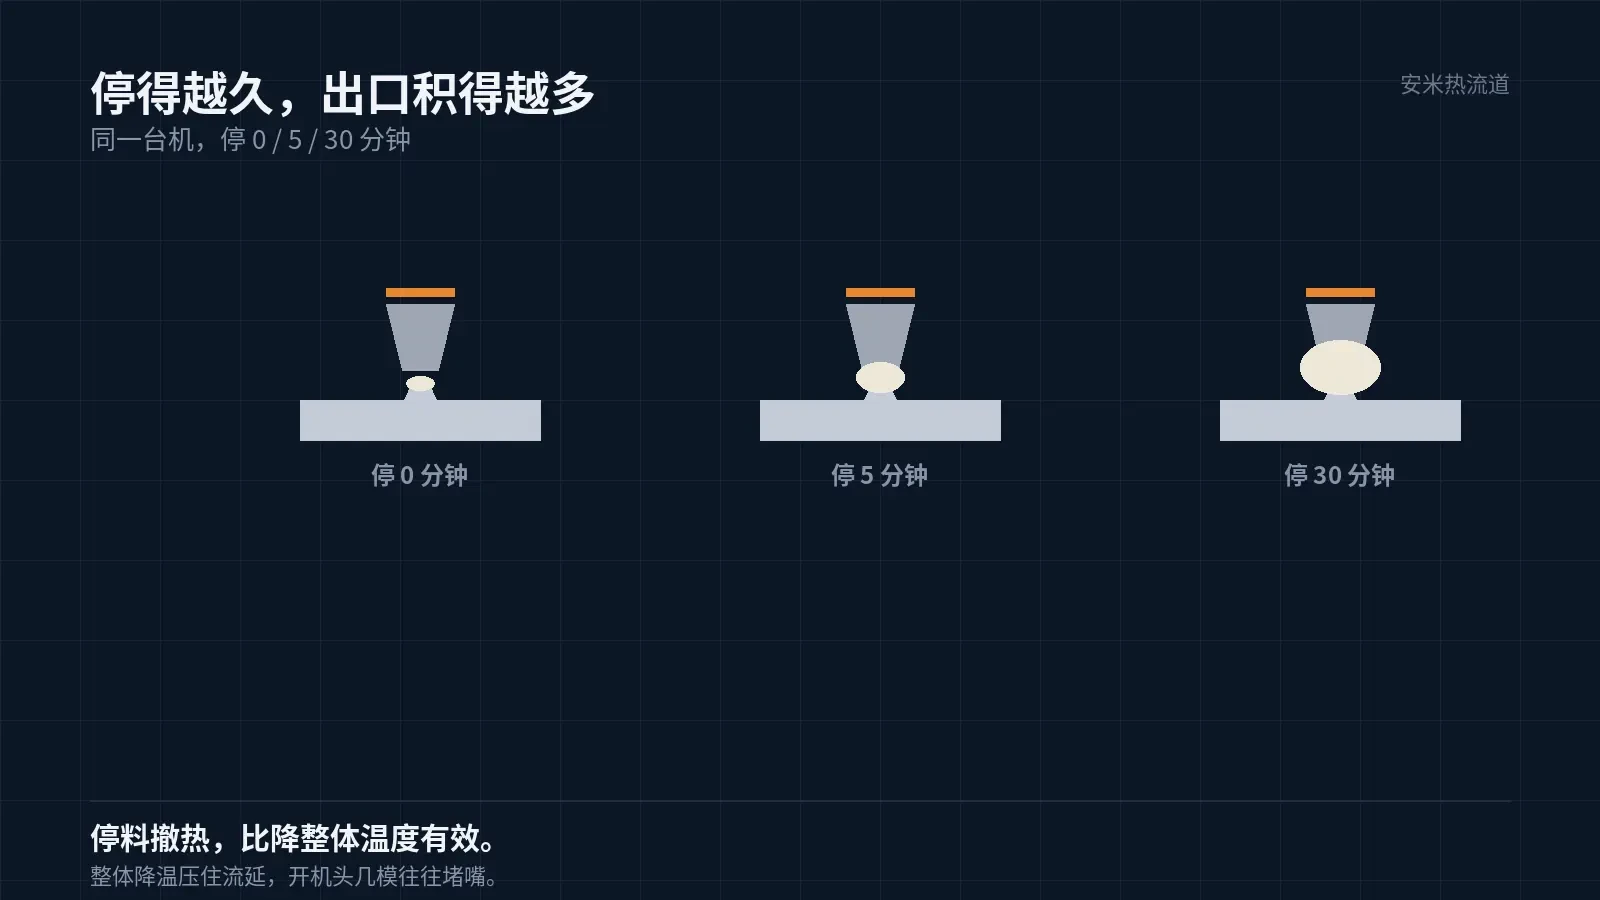
保压结束,螺杆停了,注塑机的压力撤了。可是热嘴还在通电,出口那一段料还在设定温度上。
LCP 的熔体在这个温度下黏度低,自重加上流道里残余的压力,就够让它慢慢往外走。停一分钟是一层薄雾,停十分钟能积成一小滴,滴到型腔或产品上。
残余压力从哪来:保压结束时流道里还留着压力,螺杆虽然停了,压力要慢慢泄;再加上熔体自重和温度带来的体积膨胀,三个力合起来,就够推动出口那点低黏度的料。停得越久,泄得越多,出口积得越明显。
周期越慢、模温越低,出口外侧冷得越快,料在界面处堆住不走,反而更容易在下一模被带出来。这也是为什么同样的设定,快周期没事,慢周期出料膜。
模温在这里是双刃。模温低,出口外侧冷得快,料在界面处堆住,看着像不漏了,其实堆的那一层会在下一模开模时被整片带出来,形成料膜。把模温压低来治流延,短期看不出,过几模反而更明显。
换色和清料是另一个高发点
清料时螺杆反复抽动,等于人为给料加了推力。浇口段温度没撤,残料顺着出口就出来了,粘在型腔壁或滑块上。
很多车间的做法是停机前把温度降一点再清料,但降多少、提前多久降,没有统一规定,换班就靠个人习惯。这类问题最后都会变成「有时有、有时没有」。
清料还有个细节:不少车间用粉碎料或清洗料过嘴,这两种料的流动性和正常料不一样,过嘴时温度没撤,残料更容易挂在出口。清完直接开机,第一模就把挂着的料带进型腔。规范做法是清完先空打几模到浇口,再进产品。
恒温方案的应急做法,能用但别当方案
降浇口温度、加抽胶、停机清嘴,这三招现场都在用,也确实能压住。代价是开机头几模容易堵嘴,抽胶多了容易把空气带进流道,下一模出气穴或黑点。
根子在结构:整支热嘴只有一个温度,压住停料时的流延,就顾不上开机时的流动。
还有一个隐性代价:反复降温和回温,加热圈与热电偶的响应会越来越慢,设定和实际之间的偏差越来越大。等到偏差大到看不出来,现场就只剩凭手感调这一条路。
把停机动作写成规则
能落地的做法是把浇口段按周期控温,出口在保压结束时已经封住,停料时没有继续外流的条件。再加上一套停机规则:停多久开始降温、降到多少、开机预热几分钟、头几模判废还是留样。
规则写清楚,换色、夜班、周末停机才不会各干各的。
四句话最好带上判定:停机超过多少分钟按降温流程走、降到多少、开机预热到实际温度到温再打、头几模判废还是留样检验。写的时候不要用适当降温这种词,换班的人没法执行。
遇到流延,先看它什么时候出现。只在停料后头几模有,改停机与撤热;每一模都有的,再核温度设定和干燥记录。
判定标准要写进工艺卡,不能只在口头上交代。换班的人看不到标准,等于没有标准。
把材料牌号、干燥记录和停机习惯发来,我们对着浇口段温度曲线核一遍,确认方案后再报价格。
按材料与缺陷匹配

扫码登记