
本文目录
堵嘴来得很突然。一模还好好的,下一模就打不满,再一模干脆打不出。拆开嘴尖,通道里堵着一小段硬料。
多数人第一反应是料有问题。实际更常见的是出口那一段温度掉出了窗口,而这台机的设定,可能昨天刚为了压拉丝往下调过。
堵的位置很具体
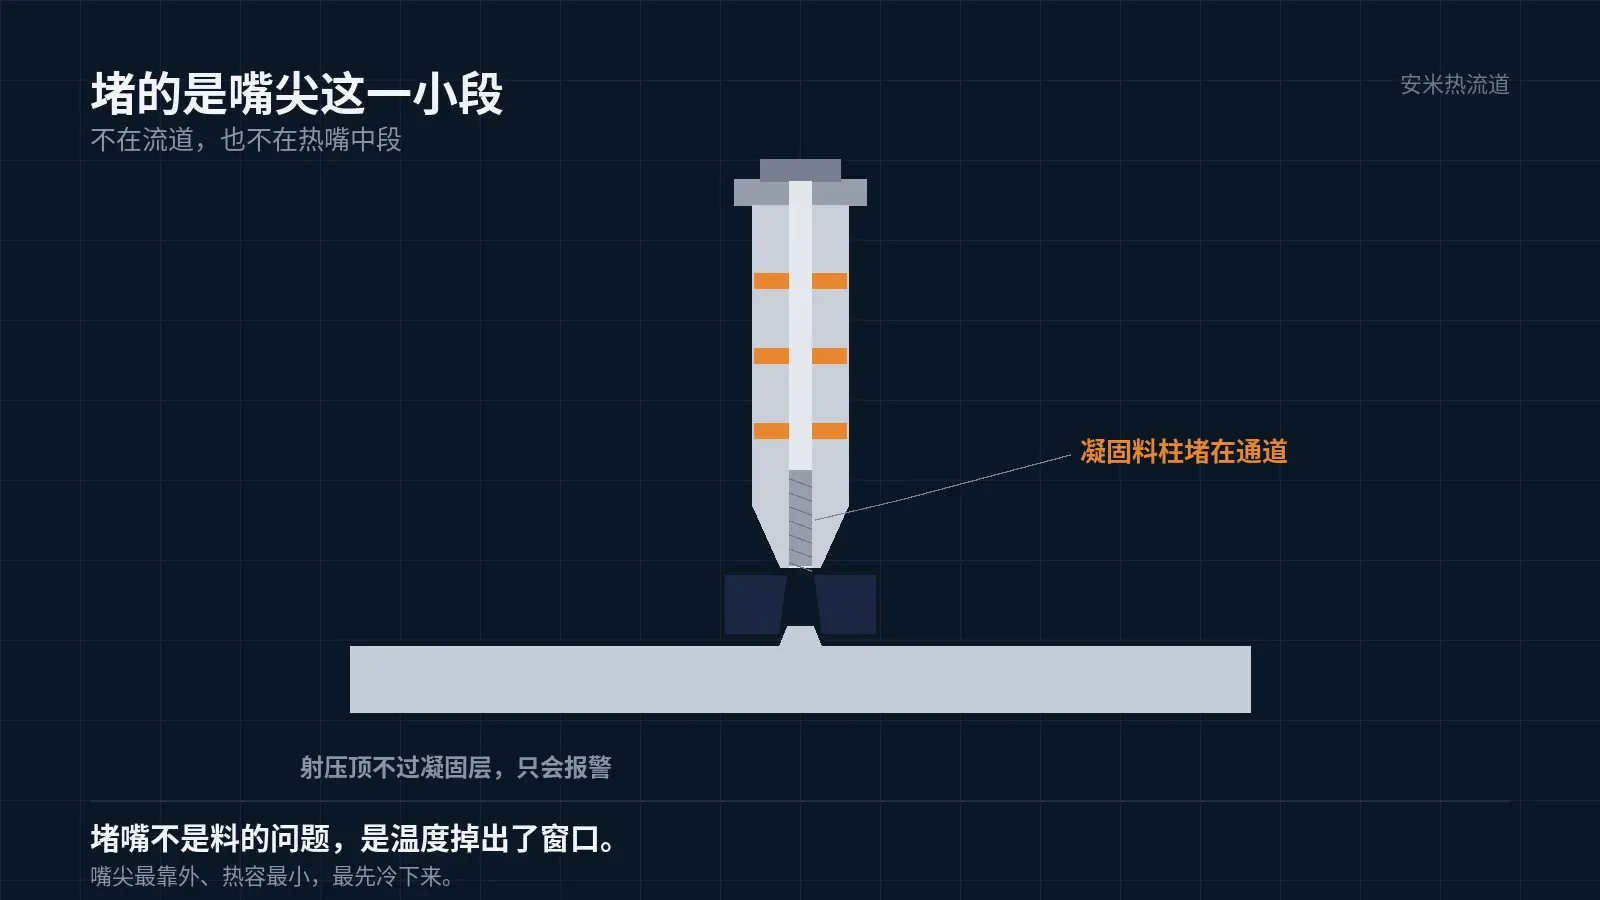
不在流道,不在热嘴中段,堵在嘴尖内部那一小段通道和浇口出口。这一段体积最小、离模具最近,也是整支热嘴里最先冷下来的地方。
堵嘴对生产的损失不在产品,在停机。一次封嘴要拆模、清嘴、回温、试打,多腔模还要逐腔确认,模次损失比废品更贵。所以这类问题的判断标准不是能不能救回来,而是多久复发一次。
拆的时候注意一件事:凝固料柱是整段实心,还是只有出口一层封住。整段实心的,问题在嘴尖持续掉温;只有出口一层的,多是停机或换模后没回温。两种处置不一样,前者要核加热回路,后者要改开机流程。
拆开能看到一段凝固料柱,或者出口被一层硬料封住。这时候加射压没用,压力顶不过凝固层,只会让机器报警。
热量是怎么被带走的
嘴尖贴着模具,模具温度通常在 80–120℃ 这一档,和 LCP 的熔体温度差着一大截。热量顺着嘴尖往模具里走,是持续不断的。
热量走三条路:嘴尖与浇口套的接触面传导、嘴尖周围空气的对流、模具本身的辐射。接触面是主路。所以嘴尖和浇口套的配合尺寸、接触面积、浇口套有没有独立运水,决定了这支嘴掉温的速度。
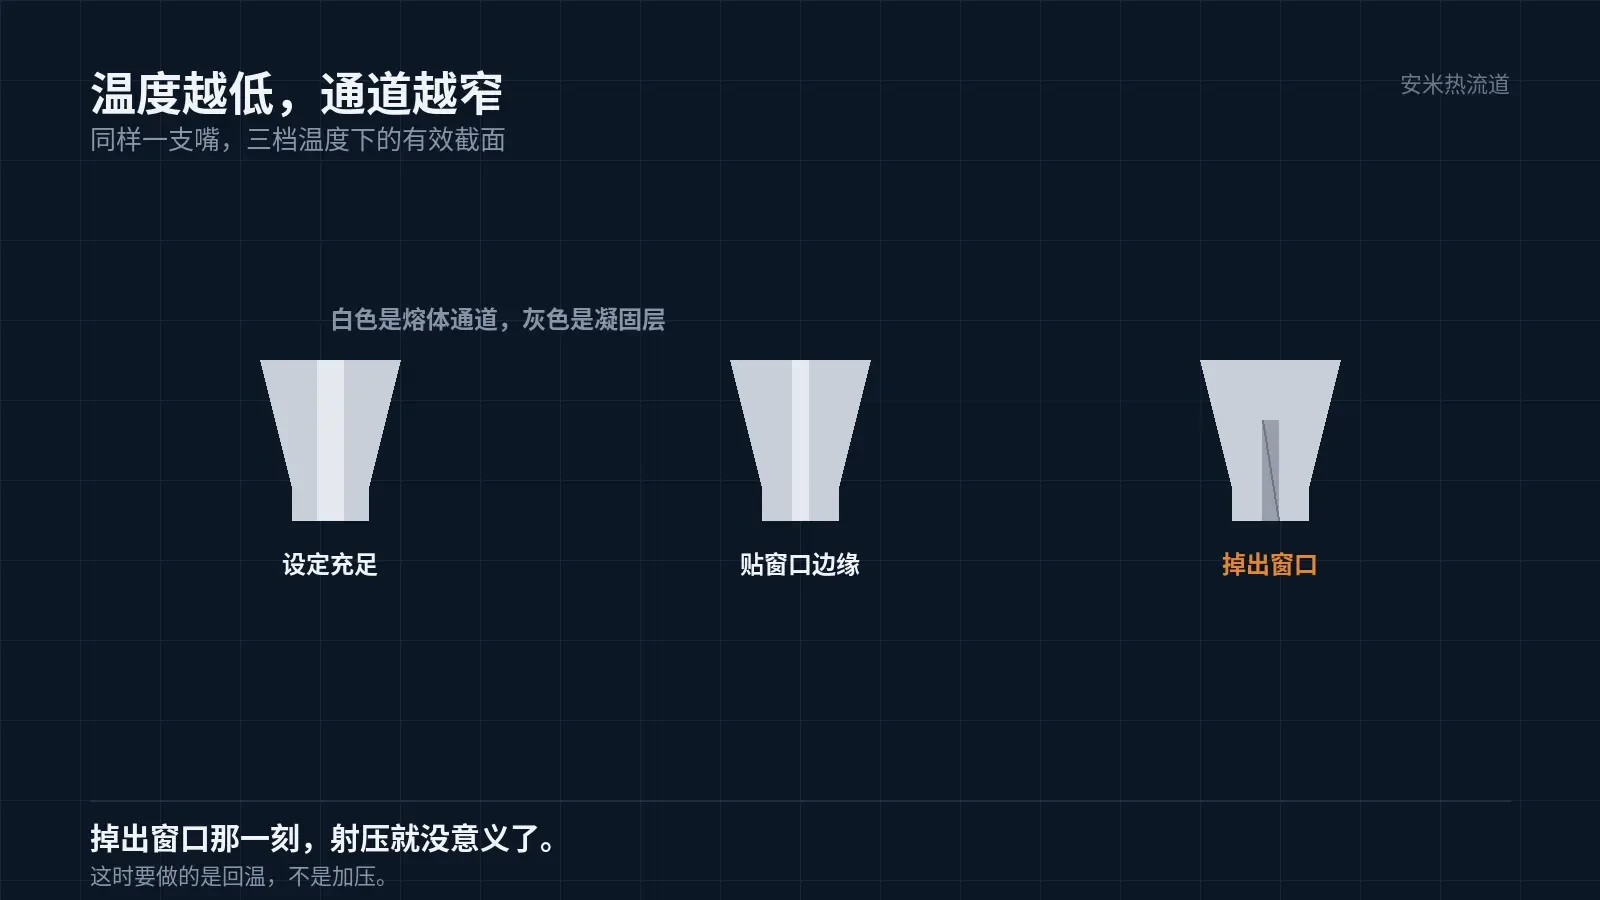
嘴尖那一段的热容又小,补热靠加热圈,响应有延迟。设定贴着窗口边缘走,出口实际温度就很容易掉下去。
预防性的点检有用:定期测加热圈电阻、核热电偶响应、看嘴尖有没有积碳和磨损。加热圈老化时电阻变化、输出功率下降,面板温度看着正常,实际补热跟不上。这种衰减是渐进的,等到堵嘴才发现,往往已经衰减了很久。
显示温度不等于出口温度。热电偶装在加热圈附近,离嘴尖还有一段距离,中间隔着金属热阻。设定 340℃ 时嘴尖可能只有 330℃,差多少取决于结构和使用时长。判断掉温,最好用接触式测温点一下嘴尖,别只看面板。
所以堵嘴不是「温度设低了很多度」才有的事。窗口边缘再掉一点就够,尤其在模温偏低、运水偏强的模具上。
三种现场情形
温度设定本身偏低。这种情况多半有前因:为了压拉丝一路往下调,调过头了。
嘴尖和模具浇口的配合偏紧、接触面偏大,传热比设计预期快,显示温度不等于实际温度。
停机、换模、断电之后直接开机。嘴尖还没回温,前几模就打不出料。
多腔模上还有一种:只有一个腔堵,其他腔正常。这种先看该腔的加热回路和热电偶,再看该腔的浇口套配合。整模都堵才轮到温度设定;单腔堵,八成是那一支嘴自己的问题。
它和拉丝是一对反向问题
拉丝是出口太热、该断没断;堵嘴是出口太冷、该通不通。两件事共用浇口段温度这一个变量,所以现场最常见的循环是:压拉丝,堵嘴;放堵嘴,拉丝。
在恒温方案里这个循环解不开。整支嘴一个温度,不可能同时满足充胶时的流动和开模时的封断。
这也解释了一个常见现象:换个班,同一台机同一套参数,一个班拉丝、一个班堵嘴。参数没变,变的是模温、环境温度和停机习惯。窗口边缘的设定,对这些外界变化没有抵抗力。
先核哪几项
按顺序:先确认实际熔体温度,不要只看料筒显示;再核嘴尖与模具的配合尺寸和接触面;最后看停机记录与开机流程。
温度、配合、停机这三项里,配合是模具侧的事,光调温控补不回来。
处置顺序也有讲究:先拆清、再回温、再改设定,最后才核配合。清完不改设定,一两模又封住,是最常见的返工;反过来先改设定再清嘴,改完的温度可能又偏高,把堵嘴换成流延。
清完怎么算清干净:空打几模,看料流是不是直、有没有断续,再看产品浇口处是不是饱满。有些凝固层清掉了大半,通道里还留着一圈薄料,前几模能打,几模之后又封,这种情况最容易误判成温度没改。
如果确实要两头兼顾,只能让浇口段按周期变温:充胶前到温,保压结束撤热封断,开模时不带料,下一模再回温。这样拉丝和堵嘴不在同一时刻发生,也就不再互相对冲。
堵嘴先确认堵在哪、再确认谁把热量带走了。只调温度不核配合,往往修好两天又回来。
把模具排位图、材料牌号和最近的堵嘴记录发来,我们核对浇口段温度与嘴尖配合,确认方案后再报价格。
按材料与缺陷匹配

扫码登记